
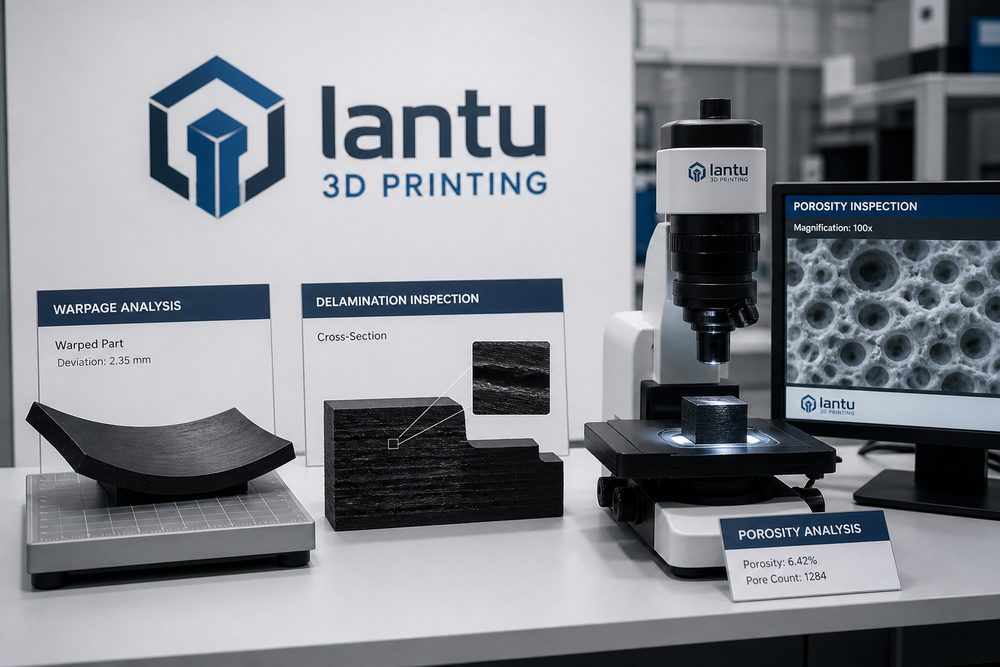
Introdução: por que De onde vêm o empenamento, a delaminação e a porosidade? Guia de análise e prevenção de defeitos na impressão 3D exige um método sistemático
De onde vêm o empenamento, a delaminação e a porosidade? Guia de análise e prevenção de defeitos na impressão 3D, em essência, busca resolver as incertezas entre a ideia, o modelo, o processo e a entrega física na impressão 3D. Um erro comum entre profissionais do setor é tratar a impressão 3D como uma capacidade única da máquina: se a máquina imprime, o projeto será concluído. Em projetos reais, as falhas costumam surgir porque os requisitos não foram quantificados, a janela de processo não foi validada, as evidências de qualidade não foram registradas e os riscos de entrega não foram comunicados com antecedência.
A lantu3D Printing enfatiza a gestão do ciclo de vida completo, do projeto ao objeto físico. Seja em pós-processamento, leveza estrutural, prevenção de defeitos, padronização, propriedade intelectual, desenvolvimento sustentável, formação de talentos, análise de demanda, gestão de riscos ou leitura de tendências, tudo deve ser traduzido em processos, parâmetros, registros e revisões práticas. A seguir, apresentamos uma estrutura de análise voltada à implementação empresarial.
1. Comece pelo cenário de uso, não pelos parâmetros da máquina
No início de um projeto, é preciso confirmar a função da peça, a direção dos esforços, as relações de montagem, o nível estético, a quantidade de entrega, a temperatura de uso, o meio de contato e os critérios de aceitação. Peças funcionais normalmente exigem atenção à resistência, às dimensões, às tolerâncias e à confiabilidade; peças de apresentação valorizam mais a superfície, a cor e a reprodução de detalhes; já a produção em pequena escala também precisa considerar consistência, rastreabilidade de lote e ritmo de entrega. Só quando os requisitos são convertidos em indicadores de engenharia é que a escolha de materiais e processos passa a ter base sólida.
Na execução prática, recomenda-se dividir essa etapa em uma lista de verificação e definir responsáveis. Por exemplo, o time comercial confirma o cenário de uso e a quantidade de entrega, a engenharia cuida do DFM e da recomendação de materiais, a produção organiza a programação dos equipamentos e o registro de parâmetros, e a qualidade valida dimensões, aparência e montagem. Quanto mais clara for a colaboração entre as funções, mais cedo os riscos do projeto ficam evidentes.
2. Estabeleça janelas de parâmetros e limites de processo
As capacidades variam significativamente entre os processos. A SLA costuma usar espessura de camada de 0,05-0,1 mm, sendo adequada para alto nível de detalhe e amostras de aparência; peças em nylon por SLS geralmente têm espessura mínima de parede útil recomendada entre 0,8 e 1,2 mm, sendo indicadas para peças funcionais complexas e pequenos lotes; a FDM, com bico de 0,4 mm, trabalha com camadas de 0,12-0,28 mm, sendo adequada para validação de baixo custo; já a SLM para metal exige controle rigoroso de tensões residuais, suportes, tratamento térmico e sobremetal para usinagem. As empresas devem consolidar essas experiências em uma tabela tridimensional de material, processo e estrutura.
Na execução prática, recomenda-se dividir essa etapa em uma lista de verificação e definir responsáveis. Por exemplo, o time comercial confirma o cenário de uso e a quantidade de entrega, a engenharia cuida do DFM e da recomendação de materiais, a produção organiza a programação dos equipamentos e o registro de parâmetros, e a qualidade valida dimensões, aparência e montagem. Quanto mais clara for a colaboração entre as funções, mais cedo os riscos do projeto ficam evidentes.
3. Antecipe o controle de qualidade para as fases de projeto e preparação
Muitos defeitos não surgem apenas depois da impressão; eles já são introduzidos na fase de projeto. Por exemplo, paredes finas e muito longas amplificam o empenamento, cavidades fechadas retêm pó, cantos vivos concentram tensões e dimensões críticas não identificadas geram disputas na inspeção. Antes de confirmar o pedido, recomenda-se executar uma verificação de DFM: espessura mínima de parede, diâmetro mínimo de furos, ângulo de overhang, acessibilidade dos suportes, canais para remoção de pó, folgas de montagem e sobremetal de pós-processamento devem ser confirmados item a item.
Na execução prática, recomenda-se dividir essa etapa em uma lista de verificação e definir responsáveis. Por exemplo, o time comercial confirma o cenário de uso e a quantidade de entrega, a engenharia cuida do DFM e da recomendação de materiais, a produção organiza a programação dos equipamentos e o registro de parâmetros, e a qualidade valida dimensões, aparência e montagem. Quanto mais clara for a colaboração entre as funções, mais cedo os riscos do projeto ficam evidentes.
4. Apoie a entrega estável com dados e registros
Uma equipe madura deve registrar a versão do modelo, o lote do material, o número do equipamento, a espessura de camada, a orientação de posicionamento, a estratégia de suportes, o método de pós-processamento, os dados de inspeção e o tratamento de anomalias. Para projetos em lote, é possível estabelecer mecanismos de confirmação da primeira peça, inspeção por amostragem e verificação da última peça. Os dados não servem para aumentar a burocracia documental, mas para localizar rapidamente a cadeia de evidências quando o cliente faz perguntas, quando ocorre uma revisão de qualidade ou quando há necessidade de melhoria de processo.
Na execução prática, recomenda-se dividir essa etapa em uma lista de verificação e definir responsáveis. Por exemplo, o time comercial confirma o cenário de uso e a quantidade de entrega, a engenharia cuida do DFM e da recomendação de materiais, a produção organiza a programação dos equipamentos e o registro de parâmetros, e a qualidade valida dimensões, aparência e montagem. Quanto mais clara for a colaboração entre as funções, mais cedo os riscos do projeto ficam evidentes.
5. Transforme as lições aprendidas em capacidade organizacional
Ao final de cada projeto, deve ser produzido um breve relatório de revisão no formato “problema - causa - ação - validação”. Por exemplo, o empenamento pode ter origem no gradiente térmico, na espessura irregular da parede ou em uma orientação inadequada; as ações corretivas podem incluir adicionar raios, ajustar a orientação, otimizar os suportes ou prolongar o resfriamento. Quando os resultados da revisão entram na base de conhecimento, a próxima cotação, a análise de projeto e o planejamento de produção reduzem a necessidade de tentativa e erro repetida.
Na execução prática, recomenda-se dividir essa etapa em uma lista de verificação e definir responsáveis. Por exemplo, o time comercial confirma o cenário de uso e a quantidade de entrega, a engenharia cuida do DFM e da recomendação de materiais, a produção organiza a programação dos equipamentos e o registro de parâmetros, e a qualidade valida dimensões, aparência e montagem. Quanto mais clara for a colaboração entre as funções, mais cedo os riscos do projeto ficam evidentes.
Conclusão: transformar julgamento técnico em um processo replicável
A indústria de impressão 3D está mudando de um modelo orientado por protótipos para um modelo orientado por entrega de engenharia. O que as empresas realmente precisam construir não são apenas mais máquinas, mas uma capacidade completa em torno de requisitos, projeto, materiais, processos, pós-processamento, inspeção e entrega. Quando a experiência vira padrão, os parâmetros viram janela e as anomalias viram ativos de conhecimento, a impressão 3D deixa de ser algo que apenas “dá para fazer” e passa a ser algo com entrega estável, explicável e escalável.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.