
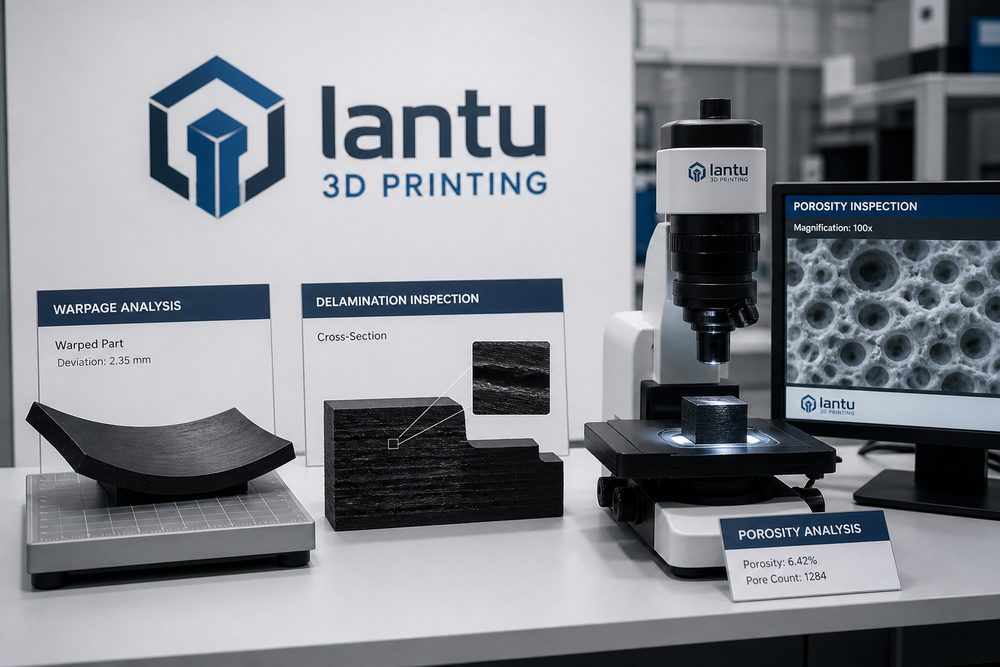
はじめに:欠陥は偶然ではなく、システムからのサイン
3Dプリント部品に反り、層間剥離、気孔、寸法ずれが生じると、多くの人はまず「機械の調整がうまくいっていない」と考えます。実際には、欠陥はたいてい設計、材料、装置の状態、環境制御、スライス設定、後処理が複合的に作用した結果です。ひとつのパラメータだけを追い続けると、試行錯誤を繰り返すだけになりがちです。より効果的なのは、欠陥をシステムからのサインとして捉えることです。まず現象を見極め、次に想定される根本原因を特定し、最後に予防の管理ポイントを設計します。
Lantu 3Dでは、品質管理において欠陥データベースの構築を重視しています。失敗した試作品は単に廃棄するのではなく、材料ロット、設備番号、層厚、温度、サポート方式、プリント方向、後処理、検査結果を記録すべきです。事例が蓄積されるにつれて、チームは経験則からデータ駆動の予防へと移行できます。
1. 反りと変形:残留応力と拘束不足の表れ
反りはFDM、SLA、金属SLMの各工法でよく見られます。FDMでは材料の冷却収縮が不均一で、造形面の密着不足や環境温度の変動により角が持ち上がることがあります。SLA部品では、硬化収縮とサポート不足によって薄板が曲がることがあります。金属SLM部品では、熱勾配と残留応力の影響を受け、サポート除去後に急に変形することがあります。
予防策としては、造形方向を最適化し、大きな一体平面をそのまま造形面に接触させないこと、応力集中を減らすためにR形状や緩やかなつなぎ形状を追加すること、チャンバー温度と冷却速度を管理すること、金属部品はサポート除去前に応力除去熱処理を行うこと、薄肉で大面積の部品には一時的な補強リブや治具を追加することが挙げられます。高い寸法精度が必要な部品では、加工代を見込んでおき、CNC仕上げで重要面を仕上げるのが有効です。
2. 層間剥離とクラック:層間結合強度不足の警告
層間剥離は、層同士の結合が期待値に達していないことを意味します。FDMではノズル温度が低すぎる、層高が大きすぎる、冷却ファンが強すぎる、または材料が吸湿していることが原因になり得ます。光造形では露光不足、樹脂の撹拌不足、剥離力の過大などが関係します。金属プリントでは、エネルギー密度不足、走査戦略の不適切さ、粉末汚染、熱割れ傾向などが原因となります。
層間剥離を防ぐには、材料側とパラメータ側の両方を管理する必要があります。フィラメントやナイロン粉末は、要求に従って乾燥保管し、樹脂は長時間の露光や汚染を避けます。スライス時には、材料に応じて適切な層厚と充填戦略を設定します。負荷がかかる部品では、重要な引張方向がZ軸に完全に一致しないようにします。機能部品については、外観だけで強度を判断せず、同方向に造形した試験片で引張試験や曲げ試験を行うことを推奨します。
3. 気孔、介在物、表面粗さ:材料とエネルギー入力のバランス
金属3Dプリントにおける気孔は、粉末の酸素含有量が高い、敷粉が不均一、レーザーのエネルギー密度が低すぎる、または高すぎることが原因となります。エネルギー不足では未溶融の孔が発生し、エネルギー過多ではキーホール気孔が生じることがあります。SLSナイロン部品の表面粗さは、粉末粒径、焼結温度、リフレッシュ粉の配合比に左右されます。SLAの表面欠陥は、樹脂汚染、サポート接点、積層痕、洗浄や二次硬化の不安定さに起因することがあります。
この種の欠陥を抑えるには、入力条件を安定させることが重要です。材料の入庫時には、ロット、含水率、粉末状態を記録します。装置は光学系、スクレーパー、プラットフォーム、温調システムを定期的に校正します。重要な金属部品については、CT、金属組織観察、密度試験、浸透探傷などで内部品質を検証できます。外観部品では、許容できる積層痕、ピンホール、サポート痕の基準を事前に定義し、納品時の主観的な争いを避けることが大切です。
4. 寸法ずれ:設計公差、工程収縮、後処理の重なり
寸法ずれは、必ずしもプリントミスとは限りません。工法ごとに収縮、段差の影響、後処理の影響が存在します。塗装は厚みを増やし、サンドブラストはわずかに材料を削り、熱処理は応力を解放して寸法変化を引き起こす場合があります。穴径、薄肉、スナップフィット、長尺軸状の構造は特に影響を受けやすいです。
寸法問題を防ぐ鍵は、工程補正と初物確認を整備することです。よく使う材料については、穴径補正表、壁厚の推奨値、組立すきまの範囲を用意します。量産前には初物をプリントして重要寸法を測定します。機能嵌合部位では、プラグゲージ、ねじゲージ、または実際の組立部品で検証します。高精度面については、3Dプリント成形とCNC仕上げを組み合わせたハイブリッド方式が、単純にプリント精度だけを追求するよりも信頼性が高いことが多いです。
まとめ:欠陥対策は場当たり対応ではなく、仕組みで行う
3Dプリント欠陥の分析は、現象から根本原因へ、単発の修正から工程予防へと進めるべきです。反り、層間剥離、気孔、粗さ、寸法ずれには、それぞれ材料、工法、設計の論理があります。企業が欠陥データベース、パラメータ記録、初物承認、検査のクローズドループを整備すれば、失敗した試作品は組織の知見へと変わります。Lantu 3Dは、設計レビュー、工程評価、後処理、品質トレーサビリティを連携させることで、試行錯誤のコストを下げ、試作から納品までの成功率向上を支援します。