
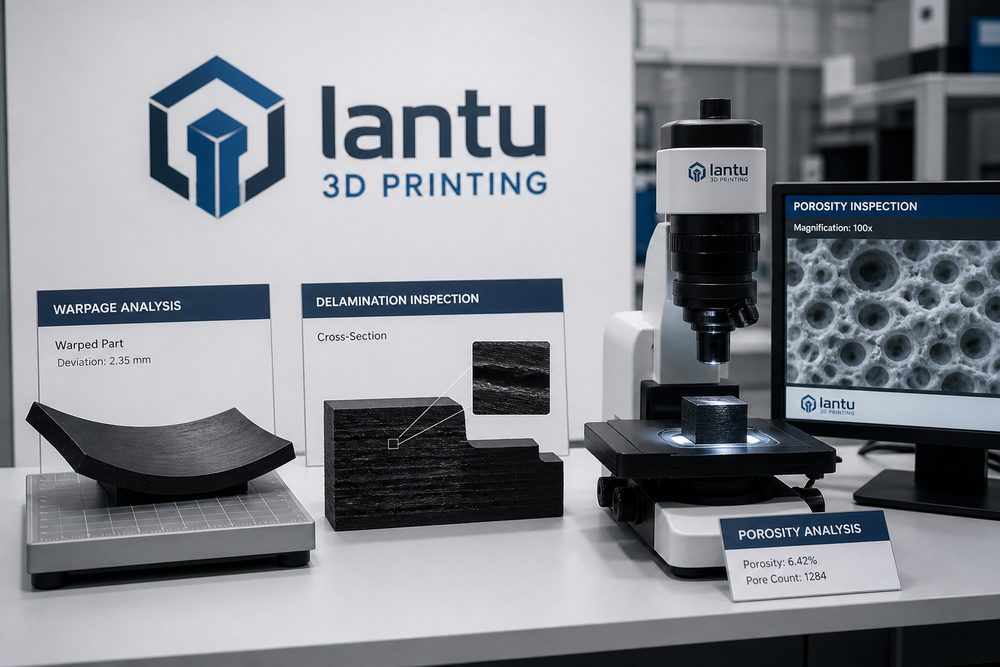
Introducción: por qué ¿De dónde vienen el alabeo, la delaminación y la porosidad? Guía de análisis y prevención de defectos en impresión 3D requiere un enfoque sistemático
¿De dónde vienen el alabeo, la delaminación y la porosidad? Guía de análisis y prevención de defectos en impresión 3D, en esencia, trata de resolver la incertidumbre entre la idea, el modelo, el proceso y la entrega del objeto físico en impresión 3D. Un error habitual entre los profesionales del sector es considerar la impresión 3D como una capacidad única del equipo: si la máquina puede imprimir, el proyecto está resuelto. En los proyectos reales, los fallos suelen surgir porque los requisitos no se han cuantificado, la ventana de proceso no se ha validado, las evidencias de calidad no se han registrado y los riesgos de entrega no se han comunicado con antelación.
lantu3D Printing apuesta por una gestión del ciclo de vida completo, desde el plano hasta la pieza final. Tanto si se trata de posprocesado, aligeramiento estructural, prevención de defectos, estandarización, propiedad intelectual, desarrollo sostenible, formación de talento, análisis de requisitos, gestión de riesgos o evaluación de tendencias, todo debe traducirse en procesos ejecutables, parámetros, registros y revisiones posteriores. A continuación, desde la práctica del sector, presentamos un marco de análisis orientado a la implementación empresarial.
1. Partir del escenario de uso, no de los parámetros del equipo
Al iniciar un proyecto, primero hay que confirmar el uso de la pieza, la dirección de las cargas, la relación de ensamblaje, el nivel estético, la cantidad a entregar, la temperatura de trabajo, los medios de contacto y los criterios de aceptación. Las piezas funcionales suelen centrarse en resistencia, dimensiones, tolerancias y fiabilidad; las piezas de exhibición valoran más la superficie, el color y la fidelidad del detalle; la producción en lotes pequeños debe considerar también la consistencia, el registro por lote y el ritmo de entrega. Solo cuando los requisitos se convierten en indicadores de ingeniería, la elección de materiales y procesos tiene una base sólida.
En la práctica, se recomienda dividir esta parte en una lista de verificación y asignar responsables. Por ejemplo, ventas se encarga de confirmar el escenario de uso y la cantidad de entrega, ingeniería de DFM y recomendaciones de materiales, producción de la planificación de equipos y el registro de parámetros, y calidad de la verificación dimensional, visual y de ensamblaje. Cuanto más clara sea la colaboración entre roles, antes se detectarán los riesgos del proyecto.
2. Establecer ventanas de parámetros y límites de proceso
Los límites de capacidad difieren notablemente entre tecnologías. En SLA, un espesor de capa habitual de 0,05-0,1 mm es adecuado para muestras de alta definición y estética; en SLS, el espesor mínimo efectivo recomendado para piezas de nailon suele ser de 0,8-1,2 mm, ideal para piezas funcionales complejas y series pequeñas; en FDM, con una boquilla de 0,4 mm, el espesor de capa común es de 0,12-0,28 mm, adecuado para validación de bajo coste; y en SLM metálico hay que controlar con especial atención las tensiones residuales, los soportes, el tratamiento térmico y el sobreespesor para mecanizado. Las empresas deberían consolidar esta experiencia en una tabla tridimensional de material–proceso–estructura.
En la práctica, se recomienda dividir esta parte en una lista de verificación y asignar responsables. Por ejemplo, ventas se encarga de confirmar el escenario de uso y la cantidad de entrega, ingeniería de DFM y recomendaciones de materiales, producción de la planificación de equipos y el registro de parámetros, y calidad de la verificación dimensional, visual y de ensamblaje. Cuanto más clara sea la colaboración entre roles, antes se detectarán los riesgos del proyecto.
3. Adelantar el control de calidad a la fase de diseño y preparación
Muchos defectos no aparecen después de imprimir, sino que ya quedan sembrados en la fase de diseño. Por ejemplo, una pared delgada y demasiado larga puede amplificar el alabeo, una cavidad cerrada puede provocar residuos de polvo, los bordes agudos concentran tensiones y no indicar las cotas críticas genera disputas en la inspección. Se recomienda aplicar una revisión DFM antes de realizar el pedido: comprobar uno por uno el espesor mínimo de pared, el diámetro mínimo de orificio, el ángulo de voladizo, la accesibilidad de soportes, los canales de evacuación de polvo, las tolerancias de montaje y el margen para posprocesado.
En la práctica, se recomienda dividir esta parte en una lista de verificación y asignar responsables. Por ejemplo, ventas se encarga de confirmar el escenario de uso y la cantidad de entrega, ingeniería de DFM y recomendaciones de materiales, producción de la planificación de equipos y el registro de parámetros, y calidad de la verificación dimensional, visual y de ensamblaje. Cuanto más clara sea la colaboración entre roles, antes se detectarán los riesgos del proyecto.
4. Sostener la entrega estable con datos y registros
Un equipo maduro debe registrar la versión del modelo, el lote de material, el número de equipo, el espesor de capa, la orientación de impresión, la estrategia de soportes, el método de posprocesado, los datos de inspección y la gestión de incidencias. En proyectos de producción por lotes, puede establecerse un mecanismo de aprobación de primera pieza, muestreo de inspección y verificación final. Los datos no están para aumentar la carga documental, sino para poder encontrar rápidamente la cadena de evidencias cuando el cliente pregunta, se revisa la calidad o se mejora el proceso.
En la práctica, se recomienda dividir esta parte en una lista de verificación y asignar responsables. Por ejemplo, ventas se encarga de confirmar el escenario de uso y la cantidad de entrega, ingeniería de DFM y recomendaciones de materiales, producción de la planificación de equipos y el registro de parámetros, y calidad de la verificación dimensional, visual y de ensamblaje. Cuanto más clara sea la colaboración entre roles, antes se detectarán los riesgos del proyecto.
5. Convertir la revisión posterior en capacidad organizativa
Al finalizar cada proyecto, debe elaborarse una revisión breve con la estructura “problema–causa–medida–verificación”. Por ejemplo, el alabeo puede deberse al gradiente térmico, al espesor desigual o a una orientación incorrecta; las medidas pueden ser añadir radios, ajustar la orientación, optimizar los soportes o prolongar el enfriamiento. Una vez que los resultados de la revisión se incorporan a la base de conocimiento, la siguiente cotización, revisión de diseño y planificación de producción reducirá la repetición de ensayos y errores.
En la práctica, se recomienda dividir esta parte en una lista de verificación y asignar responsables. Por ejemplo, ventas se encarga de confirmar el escenario de uso y la cantidad de entrega, ingeniería de DFM y recomendaciones de materiales, producción de la planificación de equipos y el registro de parámetros, y calidad de la verificación dimensional, visual y de ensamblaje. Cuanto más clara sea la colaboración entre roles, antes se detectarán los riesgos del proyecto.
Conclusión: transformar el criterio profesional en un proceso reproducible
La industria de la impresión 3D está pasando de un enfoque impulsado por prototipos a uno orientado a la entrega de ingeniería. Lo que realmente necesitan construir las empresas no son solo más máquinas, sino una capacidad completa en torno a requisitos, diseño, materiales, procesos, posprocesado, inspección y entrega. Solo al convertir la experiencia en estándares, los parámetros en ventanas controladas y las incidencias en activos de conocimiento, la impresión 3D podrá pasar de “se puede fabricar” a “se puede entregar de forma estable, explicable y escalable”.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.