
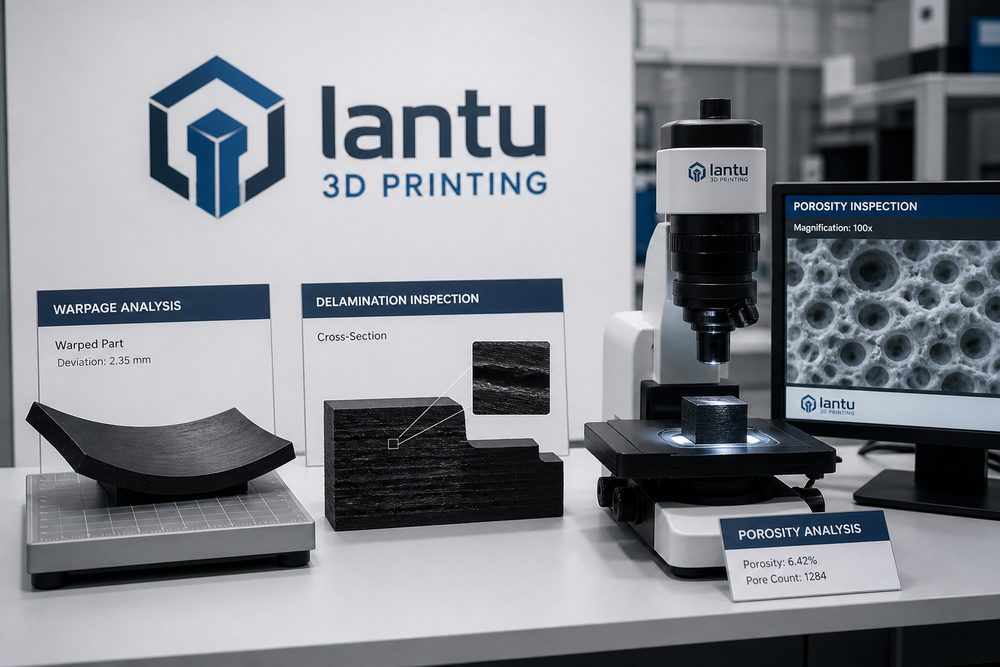
Introduzione: i difetti non sono casuali, ma segnali di sistema
Quando un componente stampato in 3D presenta deformazioni, delaminazioni, porosità o scostamenti dimensionali, la prima reazione di molti è pensare che “la macchina non sia regolata bene”. In realtà, i difetti sono di solito il risultato combinato di progettazione, materiali, stato dell'attrezzatura, controllo ambientale, strategia di slicing e post-processing. Concentrarsi su un solo parametro porta facilmente a un ciclo infinito di tentativi ed errori. Un approccio più efficace consiste nel considerare il difetto come un segnale del sistema: prima si identifica il fenomeno, poi si individuano le possibili cause e infine si definiscono i punti di controllo preventivi.
Nella gestione della qualità, lantu3D attribuisce grande importanza alla costruzione di una libreria dei difetti. Ogni campione fallito non dovrebbe essere semplicemente scartato, ma registrato con lotto del materiale, numero della macchina, spessore di strato, temperatura, tipo di supporto, orientamento di stampa, post-processing e risultati dei test. Con l'accumularsi dei casi, il team può passare da valutazioni basate sull'esperienza a una prevenzione guidata dai dati.
1. Deformazioni e imbarcamenti: il segnale di tensioni residue e vincoli insufficienti
Le deformazioni sono comuni nei processi FDM, SLA e SLM per metalli. Nell'FDM, il raffreddamento non uniforme del materiale, una scarsa adesione al piano o variazioni della temperatura ambientale possono far sollevare gli angoli; nei pezzi SLA, la contrazione durante la polimerizzazione e un supporto insufficiente possono causare la curvatura di lastre sottili; nei componenti in metallo realizzati con SLM, invece, i forti gradienti termici e le tensioni residue possono provocare deformazioni improvvise dopo la rimozione dei supporti.
Le misure preventive includono: ottimizzare l'orientamento di stampa, evitando grandi superfici piene appoggiate direttamente sul piano; aggiungere raccordi e strutture di transizione per ridurre le concentrazioni di tensione; controllare la temperatura della camera e la velocità di raffreddamento; sottoporre i pezzi metallici a trattamento termico di distensione prima della rimozione dei supporti; aggiungere nervature temporanee o attrezzaggi per componenti sottili con grandi superfici. Per i pezzi con elevati requisiti dimensionali, è consigliabile prevedere un sovrametallo e rifinire le superfici critiche con lavorazioni CNC.
2. Delaminazioni e cricche: il segnale di una resistenza insufficiente tra gli strati
La delaminazione indica in genere che l'adesione tra gli strati non ha raggiunto il livello previsto. Nell'FDM può essere causata da temperatura dell'ugello troppo bassa, altezza di strato eccessiva, raffreddamento troppo intenso della ventola o materiale umido; nella fotopolimerizzazione può derivare da esposizione insufficiente, resinatura non omogenea o forza di distacco troppo elevata; nella stampa metallica può essere legata a densità di energia insufficiente, strategia di scansione non adeguata, contaminazione delle polveri o propensione alle cricche a caldo.
Prevenire le delaminazioni richiede controllo sia del materiale sia dei parametri. Filamenti e polveri di nylon devono essere essiccati e conservati secondo le specifiche, mentre le resine devono evitare esposizione prolungata e contaminazioni; durante lo slicing occorre impostare spessore di strato e strategia di riempimento adeguati al materiale; per i componenti soggetti a carico, è bene evitare che la direzione principale di trazione coincida completamente con l'asse Z. Per i pezzi funzionali ingegneristici, si consiglia di stampare provini con lo stesso orientamento e sottoporli a test di trazione o flessione, senza basarsi soltanto sull'aspetto esteriore per giudicare la resistenza.
3. Porosità, inclusioni e rugosità superficiale: l'equilibrio tra materiale e apporto energetico
Nella stampa 3D dei metalli, la porosità può derivare da un alto contenuto di ossigeno nelle polveri, distribuzione irregolare del letto di polvere, densità energetica del laser troppo bassa o troppo alta. Una carenza di energia porta a pori da mancata fusione, mentre un eccesso può generare porosità da keyhole. Nei pezzi in nylon ottenuti con SLS, la rugosità superficiale è legata alla granulometria della polvere, alla temperatura di sinterizzazione e al rapporto di polvere riciclata; nei pezzi SLA, i difetti superficiali possono derivare da contaminazione della resina, punti di supporto, effetto stratificato o instabilità nel lavaggio e nella post-polimerizzazione.
Il controllo di questi difetti richiede condizioni di ingresso stabili. All'ingresso in magazzino, i materiali devono essere registrati per lotto, contenuto di umidità o stato della polvere; le attrezzature devono essere calibrate periodicamente per ottica, raschiatore, piano e sistema di controllo termico; i componenti metallici critici possono essere verificati con CT, metallografia, test di densità o prove con liquidi penetranti per validare la qualità interna. Per i pezzi estetici, è utile definire in anticipo gli standard accettabili per striature, micropori e segni dei supporti, evitando dispute soggettive in fase di consegna.
4. Scostamenti dimensionali: la somma di tolleranze di progetto, ritiri di processo e post-processing
Gli scostamenti dimensionali non sono sempre un errore di stampa. Ogni processo presenta di per sé ritiro, effetto scalino e influenza del post-processing. La verniciatura aumenta lo spessore, la sabbiatura rimuove leggermente materiale, il trattamento termico può liberare tensioni e modificare le dimensioni. Fori, pareti sottili, ganci elastici e alberi lunghi sono strutture particolarmente sensibili.
La chiave per prevenire i problemi dimensionali è definire compensazioni di processo e verifiche del primo articolo. Per i materiali più comuni è utile costruire tabelle di compensazione dei diametri dei fori, raccomandazioni sugli spessori delle pareti e intervalli di gioco per l'assemblaggio; prima della produzione in serie, è necessario stampare il primo pezzo e misurare le dimensioni critiche; per le sedi funzionali, è opportuno verificare con calibri tampone, calibri filettati o con componenti reali di assemblaggio. Per le superfici ad alta precisione, una soluzione ibrida che combina stampa 3D e finitura CNC è spesso più affidabile del semplice tentativo di ottenere tutta la precisione direttamente in stampa.
Conclusione: la prevenzione dei difetti si basa su un sistema, non su interventi dell'ultimo minuto
L'analisi dei difetti nella stampa 3D deve passare dal fenomeno alla causa radice, e dalla correzione del singolo caso alla prevenzione di processo. Deformazioni, delaminazioni, porosità, rugosità e scostamenti dimensionali hanno tutte una loro logica legata a materiali, processo e progettazione. Quando un'azienda costruisce una libreria dei difetti, registra i parametri, conferma il primo pezzo e chiude il ciclo di ispezione, i campioni falliti si trasformano in esperienza organizzativa. Attraverso la revisione del progetto, la valutazione del processo, il post-processing e la tracciabilità della qualità, lantu3D aiuta i clienti a ridurre i costi dei tentativi ed errori e ad aumentare il tasso di successo dal prototipo alla consegna.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.