
Pengenalan: Kecacatan bukan kebetulan, tetapi isyarat sistem
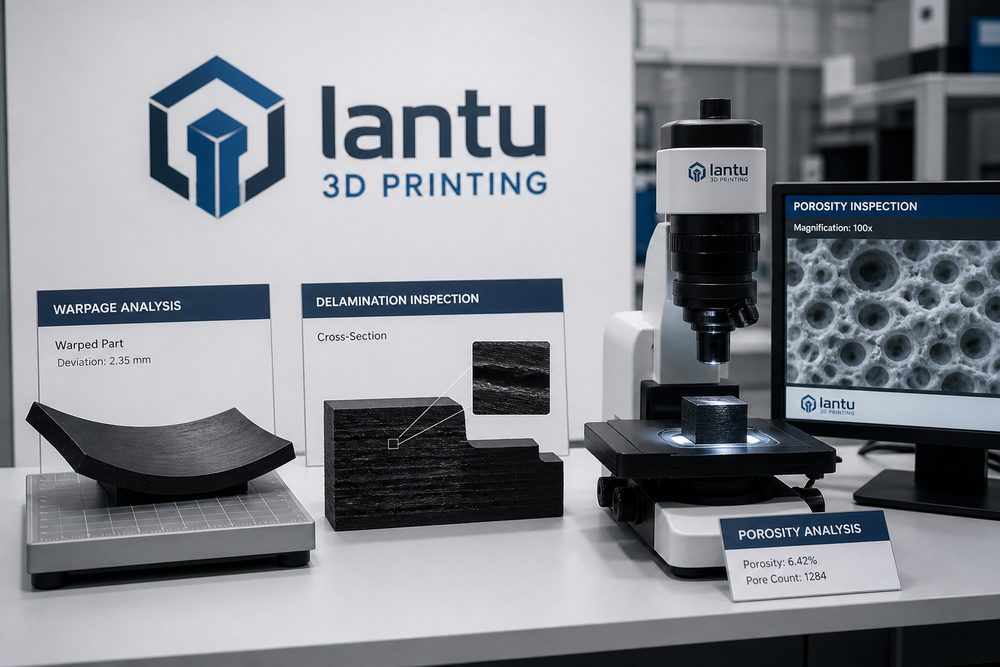
Apabila komponen pencetakan 3D menunjukkan lengkung, delaminasi, pori atau sisihan dimensi, ramai orang segera berfikir bahawa “mesin tidak ditala dengan betul”. Sebenarnya, kecacatan biasanya merupakan hasil gabungan reka bentuk, keadaan bahan, status peralatan, kawalan persekitaran, strategi slicing dan pasca-pemprosesan. Jika terlalu fokus pada satu parameter sahaja, anda mudah terperangkap dalam percubaan dan kesilapan yang berulang. Kaedah yang lebih berkesan ialah menganggap kecacatan sebagai isyarat sistem: kenal pasti gejala terlebih dahulu, kemudian cari kemungkinan punca akar, dan akhirnya tetapkan titik kawalan pencegahan.
lantu3D Printing menekankan pembinaan pangkalan data kecacatan dalam pengurusan kualiti. Setiap sampel gagal tidak sepatutnya hanya dibuang, tetapi perlu direkodkan bersama nombor kelompok bahan, nombor peralatan, ketebalan lapisan, suhu, kaedah sokongan, arah cetakan, pasca-pemprosesan dan keputusan pemeriksaan. Apabila kes bertambah, pasukan boleh beralih daripada pertimbangan berasaskan pengalaman kepada pencegahan berasaskan data.
1. Lengkung dan ubah bentuk: manifestasi tegasan baki dan kekangan yang tidak mencukupi
Lengkung lazim berlaku dalam proses FDM, SLA dan SLM logam. Dalam FDM, pengecutan penyejukan bahan yang tidak sekata, lekatan dasar yang lemah atau turun naik suhu persekitaran boleh menyebabkan bucu terangkat ke atas; komponen SLA pula boleh mengalami lenturan plat nipis apabila berlaku pengecutan pengawetan dan sokongan yang tidak mencukupi; manakala komponen SLM logam dipengaruhi oleh kecerunan haba dan tegasan baki, lalu mungkin berubah bentuk secara tiba-tiba selepas sokongan ditanggalkan.
Langkah pencegahan termasuk: mengoptimumkan arah cetakan supaya permukaan pepejal yang luas tidak terus melekat pada dasar; menambah fillet dan struktur peralihan untuk mengurangkan kepekatan tegasan; mengawal suhu ruang dan kadar penyejukan; melakukan rawatan haba pelepasan tegasan untuk komponen logam sebelum sokongan ditanggalkan; serta menambah rusuk pengukuhan sementara atau jig pada komponen berdinding nipis dan bersaiz besar. Bagi komponen yang memerlukan ketepatan tinggi, lebihan pemesinan perlu disediakan dan permukaan kritikal disiapkan melalui penalaan CNC.
2. Delaminasi dan retak: amaran bahawa kekuatan ikatan antara lapisan tidak mencukupi
Delaminasi biasanya bermaksud ikatan antara lapisan tidak mencapai tahap yang dijangka. Dalam FDM, puncanya boleh jadi suhu muncung yang terlalu rendah, tinggi lapisan yang terlalu besar, penyejukan kipas yang terlalu kuat atau bahan yang menyerap lembapan; dalam pengawetan cahaya, ia mungkin berkaitan dengan pendedahan yang tidak mencukupi, resin yang tidak diadun sekata atau daya penanggalan yang terlalu tinggi; dalam pencetakan logam pula, ia mungkin berkaitan dengan ketumpatan tenaga yang tidak mencukupi, strategi imbasan yang tidak munasabah, pencemaran serbuk atau kecenderungan retak haba.
Pencegahan delaminasi perlu dikawal dari kedua-dua sisi, iaitu bahan dan parameter. Filamen dan serbuk nilon hendaklah disimpan dalam keadaan kering mengikut keperluan, manakala resin perlu dielakkan daripada terdedah terlalu lama dan daripada pencemaran; semasa slicing, ketebalan lapisan dan strategi pengisian perlu ditetapkan secara munasabah mengikut bahan; komponen yang menanggung beban pula hendaklah dielakkan daripada membawa arah tegangan kritikal sepenuhnya pada paksi Z. Untuk komponen fungsi kejuruteraan, disarankan mencetak spesimen dengan orientasi yang sama untuk ujian tegangan atau lenturan, dan jangan menilai kekuatan hanya berdasarkan rupa luaran.
3. Pori, kemasukan bahan asing dan kekasaran permukaan: keseimbangan antara bahan dan input tenaga
Dalam pencetakan 3D logam, pori boleh berpunca daripada kandungan oksigen serbuk yang tinggi, lapisan serbuk yang tidak sekata, ketumpatan tenaga laser yang terlalu rendah atau terlalu tinggi. Tenaga yang tidak mencukupi akan menghasilkan rongga tidak bercantum, manakala tenaga yang terlalu tinggi boleh membentuk pori keyhole. Kekasaran permukaan pada komponen nilon SLS berkaitan dengan saiz zarah serbuk, suhu pensinteran dan nisbah serbuk baharu yang dicampur semula; kecacatan permukaan SLA pula mungkin berpunca daripada pencemaran resin, titik sokongan, kesan lapisan atau ketidakstabilan semasa pencucian dan pengawetan.
Untuk mengawal kecacatan ini, keadaan input perlu distabilkan. Penerimaan bahan hendaklah merekodkan nombor kelompok, kandungan lembapan atau keadaan serbuk; peralatan perlu ditentukur secara berkala untuk laluan optik, pengikis, platform dan sistem kawalan suhu; komponen logam kritikal boleh disahkan kualiti dalamannya melalui CT, metallografi, ujian ketumpatan atau pemeriksaan penembusan. Bagi komponen estetik, standard yang boleh diterima untuk kesan lapisan, liang halus dan tanda sokongan perlu ditakrifkan terlebih dahulu agar tiada pertikaian subjektif semasa penghantaran.
4. Sisihan dimensi: toleransi reka bentuk, pengecutan proses dan kesan pasca-pemprosesan yang bertindih
Sisihan dimensi tidak semestinya disebabkan oleh kesilapan cetakan. Setiap proses mempunyai pengecutan, kesan tangga dan pengaruh pasca-pemprosesan tersendiri. Cat semburan akan menambah ketebalan, letupan pasir akan menyingkirkan sedikit bahan, dan rawatan haba mungkin melepaskan tegasan lalu mengubah dimensi. Diameter lubang, dinding nipis, klip dan struktur aci panjang amat sensitif.
Kunci untuk mencegah masalah dimensi ialah membina pampasan proses dan pengesahan sampel pertama. Untuk bahan yang sering digunakan, bangunkan jadual pampasan diameter lubang, cadangan ketebalan dinding dan julat kelegaan pemasangan; sebelum pengeluaran besar-besaran, cetak sampel pertama dan ukur dimensi kritikal; bagi kedudukan padanan fungsi, gunakan tolok soket, tolok benang atau komponen pemasangan sebenar untuk pengesahan. Untuk permukaan berketepatan tinggi, penyelesaian hibrid iaitu pencetakan 3D diikuti dengan penalaan CNC biasanya lebih dipercayai daripada sekadar mengejar ketepatan cetakan semata-mata.
Kesimpulan: Pencegahan kecacatan bergantung pada sistem, bukan pembaikan saat akhir
Analisis kecacatan pencetakan 3D perlu bergerak daripada gejala kepada punca akar, daripada pembaikan satu kali kepada pencegahan proses. Lengkung, delaminasi, pori, kekasaran dan sisihan dimensi semuanya mempunyai logik bahan, proses dan reka bentuk masing-masing. Setelah syarikat membina pangkalan data kecacatan, rekod parameter, pengesahan sampel pertama dan gelung pemeriksaan tertutup, sampel gagal akan bertukar menjadi pengalaman organisasi. Melalui penyelarasan semakan reka bentuk, penilaian proses, pasca-pemprosesan dan kebolehkesanan kualiti, lantu3D Printing membantu pelanggan mengurangkan kos percubaan dan meningkatkan kadar kejayaan daripada sampel hingga penghantaran.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.