
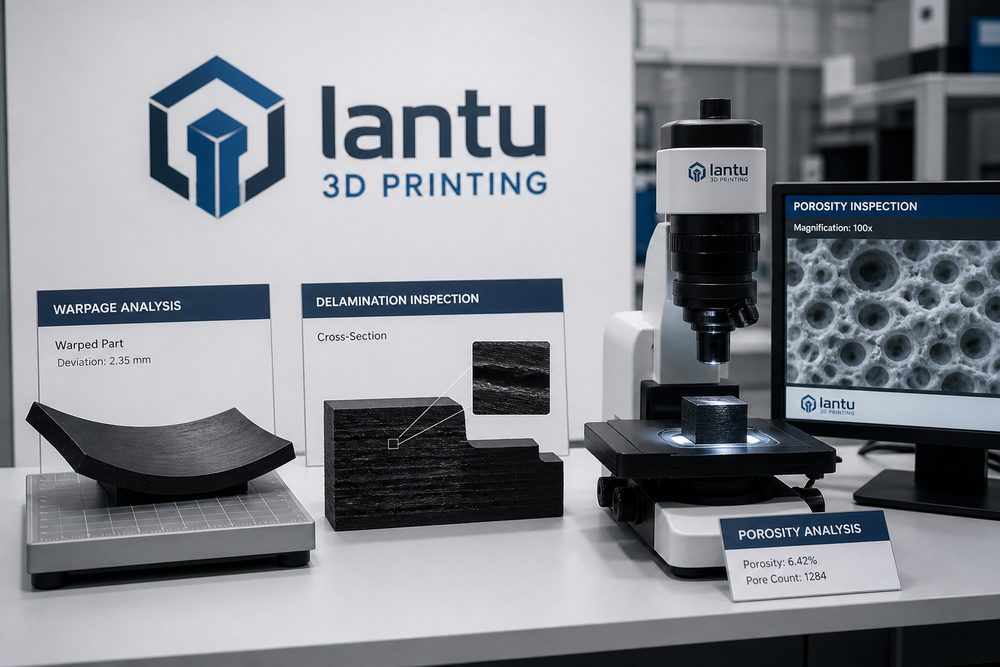
Pendahuluan: Cacat bukan kebetulan, melainkan sinyal sistem
Ketika komponen cetak 3D mengalami warping, delaminasi, porositas, atau penyimpangan ukuran, reaksi pertama banyak orang adalah “mesinnya belum disetel dengan benar”. Padahal, cacat biasanya merupakan hasil gabungan dari desain, material, kondisi peralatan, kontrol lingkungan, strategi slicing, dan pascaproses. Jika hanya fokus pada satu parameter, kita mudah terjebak dalam proses coba-coba berulang. Cara yang lebih efektif adalah menganggap cacat sebagai sinyal sistem: identifikasi gejalanya terlebih dahulu, lalu telusuri kemungkinan akar masalah, dan akhirnya tetapkan titik kontrol pencegahan.
Dalam manajemen mutu, Blue Print 3D menekankan pentingnya membangun basis data cacat. Setiap sampel gagal tidak seharusnya langsung dibuang, tetapi dicatat bersama nomor batch material, nomor mesin, ketebalan lapisan, suhu, metode penyangga, arah cetak, pascaproses, dan hasil inspeksi. Seiring bertambahnya kasus, tim dapat beralih dari penilaian berbasis pengalaman menuju pencegahan berbasis data.
1. Warping dan deformasi: tanda tegangan sisa dan kendali yang kurang
Warping umum terjadi pada proses FDM, SLA, dan SLM logam. Pada FDM, pendinginan material yang tidak merata, daya rekat ke meja yang kurang baik, atau fluktuasi suhu lingkungan dapat menyebabkan sudut terangkat; pada komponen SLA, penyusutan saat curing dan dukungan yang tidak memadai dapat menyebabkan pelat tipis melengkung; sedangkan pada SLM logam, gradien panas dan tegangan sisa dapat membuat komponen berubah bentuk secara tiba-tiba setelah penyangga dilepas.
Langkah pencegahan meliputi: mengoptimalkan arah cetak agar tidak ada bidang datar besar yang langsung menempel ke alas; menambahkan radius dan struktur transisi untuk mengurangi konsentrasi tegangan; mengendalikan suhu ruang cetak dan kecepatan pendinginan; melakukan perlakuan panas pelepas tegangan pada komponen logam sebelum melepas penyangga; serta menambahkan rusuk penguat sementara atau jig pada komponen berdinding tipis dan bidang luas. Untuk komponen dengan tuntutan dimensi tinggi, sisakan toleransi pemesinan dan lakukan finishing CNC agar bidang kritis tetap akurat.
2. Delaminasi dan retak: peringatan bahwa kekuatan ikatan antar lapisan tidak cukup
Delaminasi biasanya menunjukkan bahwa ikatan antar lapisan belum mencapai kekuatan yang diharapkan. Pada FDM, hal ini bisa disebabkan oleh suhu nozzle yang terlalu rendah, tinggi lapisan yang terlalu besar, pendinginan kipas yang terlalu kuat, atau material yang menyerap kelembapan; pada fotopolimerisasi, penyebabnya bisa berupa eksposur yang kurang, resin yang tercampur tidak merata, atau gaya pelepasan yang terlalu besar; sedangkan pada pencetakan logam, masalah ini dapat berkaitan dengan densitas energi yang tidak memadai, strategi pemindaian yang kurang tepat, kontaminasi serbuk, atau kecenderungan retak termal.
Pencegahan delaminasi perlu mengendalikan material sekaligus parameter proses. Filamen dan bubuk nilon harus disimpan dalam kondisi kering sesuai prosedur, dan resin harus dijaga agar tidak terlalu lama terpapar atau terkontaminasi; saat slicing, gunakan ketebalan lapisan dan strategi pengisian yang sesuai dengan material; komponen yang menahan beban sebaiknya tidak dibiarkan memikul arah tarik utama sepenuhnya pada sumbu Z. Untuk komponen fungsional teknik, disarankan mencetak spesimen searah orientasi produksi untuk uji tarik atau tekuk, jangan hanya menilai kekuatan dari tampilan luar.
3. Porositas, inklusi, dan kekasaran permukaan: keseimbangan antara material dan input energi
Pada pencetakan logam 3D, porositas dapat berasal dari kadar oksigen serbuk yang tinggi, penyebaran serbuk yang tidak merata, densitas energi laser yang terlalu rendah atau terlalu tinggi. Energi yang kurang dapat menimbulkan pori akibat peleburan tidak sempurna, sedangkan energi yang berlebihan dapat membentuk pori kunci. Kekasaran permukaan pada komponen SLS berbahan nilon berkaitan dengan ukuran partikel serbuk, suhu sintering, dan rasio serbuk daur ulang; sementara cacat permukaan pada SLA bisa berasal dari kontaminasi resin, titik penyangga, garis lapisan, atau ketidakstabilan saat pencucian dan curing.
Pengendalian cacat jenis ini membutuhkan kondisi input yang stabil. Saat material masuk gudang, catat batch, kadar air, atau kondisi serbuk; peralatan harus dikalibrasi secara berkala pada sistem optik, scraper, platform, dan kontrol suhu; untuk komponen logam penting, kualitas internal dapat diverifikasi dengan CT, metalografi, uji densitas, atau pengujian penetran. Untuk komponen estetika, standar garis lapisan, lubang kecil, dan bekas penyangga sebaiknya ditetapkan sejak awal agar tidak memicu perdebatan subjektif saat pengiriman.
4. Penyimpangan ukuran: akumulasi toleransi desain, penyusutan proses, dan pascaproses
Penyimpangan ukuran tidak selalu berarti kesalahan pencetakan. Setiap proses memiliki penyusutan, efek bertingkat, dan pengaruh pascaproses. Pengecatan menambah ketebalan, sandblasting dapat sedikit mengikis material, dan perlakuan panas dapat melepaskan tegangan sehingga ukuran berubah. Lubang, dinding tipis, kait, dan poros panjang adalah struktur yang sangat sensitif.
Kunci pencegahan masalah ukuran adalah membangun kompensasi proses dan validasi pertama. Untuk material yang sering digunakan, buat tabel kompensasi diameter lubang, rekomendasi ketebalan dinding, dan rentang celah perakitan; sebelum produksi massal, cetak sampel awal dan ukur dimensi kritis; untuk posisi pasangan fungsional, gunakan gauge, thread gauge, atau verifikasi dengan komponen perakitan asli. Untuk bidang berpresisi tinggi, solusi hybrid berupa pembentukan dengan cetak 3D lalu finishing CNC biasanya lebih andal daripada sekadar mengejar akurasi cetak semata.
Kesimpulan: pencegahan cacat bergantung pada sistem, bukan perbaikan sesaat
Analisis cacat cetak 3D harus bergerak dari gejala ke akar masalah, dan dari perbaikan satu kali menuju pencegahan berbasis proses. Warping, delaminasi, porositas, kekasaran, dan penyimpangan ukuran masing-masing memiliki logika material, proses, dan desain. Setelah perusahaan membangun basis data cacat, pencatatan parameter, konfirmasi first article, dan alur inspeksi tertutup, sampel gagal akan berubah menjadi pengetahuan organisasi. Melalui sinergi antara review desain, evaluasi proses, pascaproses, dan pelacakan mutu, Blue Print 3D membantu pelanggan menekan biaya trial-and-error serta meningkatkan tingkat keberhasilan dari prototipe hingga pengiriman.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.