
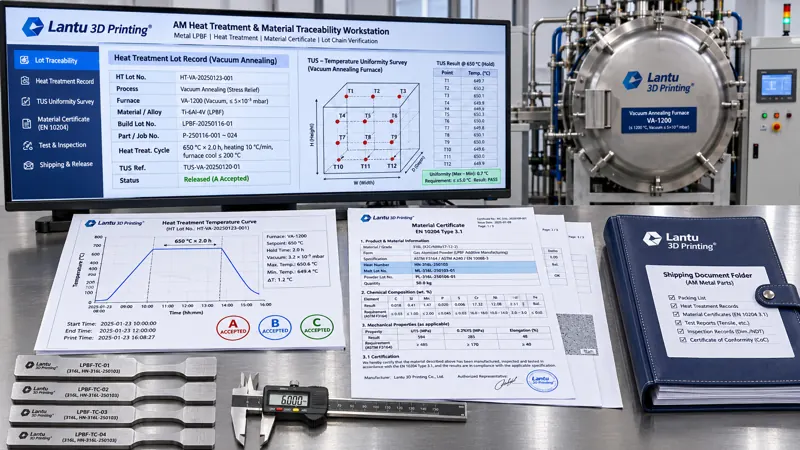
Introduction : des certificats complets, mais une fournée impossible à identifier
Lors de la livraison de pièces métalliques imprimées en 3D, le client reçoit souvent une pile de documents : certificat qualité de la poudre, enregistrements des paramètres d’impression, rapport de traitement thermique et fiche de contrôle final. Chaque document peut sembler conforme pris isolément, mais leur rapprochement ne permet souvent pas de répondre à une question essentielle : dans quel four, dans quelle fournée et selon quelle courbe de température ce support en Ti6Al4V a-t-il subi son recuit de détente ? Existe-t-il une chaîne de preuves vérifiable étape par étape entre le numéro de coulée de la poudre et le rapport d’inspection final ? Une plateforme de gestion du cycle de vie, de la conception à la livraison de la pièce physique, considère l’ensemble comme une chaîne unique. Les enregistrements de fournées de traitement thermique et la chaîne de certificats matière constituent précisément l’un des maillons les plus souvent masqués par l’apparente « complétude des documents ». Cet article présente une méthode d’ingénierie applicable à des champs de données, des seuils et des critères de libération concrets.
I. Définir clairement les objets : cartographie à trois niveaux entre fournée, lot et chaîne de certificats
Une erreur fréquente consiste à confondre le « lot de poudre », le « build d’impression » et la « fournée de traitement thermique » sous un même identifiant. Ces trois entités doivent posséder des numéros indépendants, puis être reliées dans une table de correspondance : numéro de lot de poudre (incluant le numéro de coulée, la granulométrie et le rapport de teneur en oxygène) → identifiant de build (numéro d’équipement, version du paquet de paramètres, plan de positionnement dans la chambre) → numéro de fournée de traitement thermique (numéro de four, date de chargement, validité TUS, plan de positionnement de la charge). Une fournée peut contenir plusieurs builds, mais les pièces d’un même build ne doivent pas être réparties entre plusieurs fournées. Si une telle répartition est imposée par la capacité, elle doit être enregistrée dans la table comme « un build, deux fournées », et chaque portion de courbe doit faire l’objet d’une évaluation de conformité distincte. Il est recommandé d’utiliser comme clé primaire part_revision + build_id + heat_treat_lot ; tous les documents de livraison d’une pièce doivent pouvoir être retrouvés à partir de ces trois champs, sans recherche manuelle.
Exemple d’ingénierie : un lot de 24 supports à paroi mince est imprimé dans deux chambres (B-01/B-02), puis chargé ensemble dans le four de recuit sous vide HT-2026-083, avec un positionnement enregistré selon des coordonnées de plateaux 3 × 4. Si le dossier indique seulement « recuit effectué », il devient impossible de reconstituer quelle section de maintien et quel thermocouple de surveillance correspondent respectivement à B-01 et B-02. La cartographie à trois niveaux élimine précisément ce type d’ambiguïté.
II. Uniformité thermique TUS et précision système SAT : démontrer d’abord la fiabilité du four
Même une courbe de température complète perd sa valeur si les écarts thermiques entre les différents points de la chambre sont inconnus. En s’inspirant d’AMS 2750G / GB/T 9452, la fiabilité du four doit être décomposée en deux essais indépendants : le TUS (Temperature Uniformity Survey, relevé d’uniformité thermique) utilise 9 à 15 thermocouples étalonnés disposés aux coins et au centre de la zone de chauffe utile ; les mesures sont réalisées à vide et en charge aux températures de consigne habituelles, telles que 650 °C, 850 °C et 1 050 °C, afin d’enregistrer les écarts stabilisés de chaque point. Le SAT (System Accuracy Test, essai de précision du système) compare les lectures des thermocouples de régulation et d’enregistrement à celles d’un thermocouple étalon indépendant. Des critères applicables en ingénierie peuvent être : TUS ≤ ±5 °C pour les fours de classe 3, ≤ ±3 °C pour les fours de classe 2 ; écart SAT ≤ ±1,1 °C ou ±0,6 % de la lecture, selon la valeur la plus élevée. Les thermocouples de type K sont utilisés pour les plages courantes jusqu’à 1 000 °C ; au-delà, des types N ou S sont requis. Chaque thermocouple doit disposer d’un numéro de certificat d’étalonnage et d’une date de validité.
Trois champs sont particulièrement souvent omis : la période de validité et la plage de température applicable du rapport TUS — toute utilisation hors plage invalide le résultat —, les limites géométriques de la zone de chauffe utile — la charge ne doit pas les dépasser —, et la répétition du SAT après remplacement d’un thermocouple. Il est recommandé de rendre obligatoires dans le modèle d’enregistrement de fournée les champs « numéro de certificat TUS + validité + plage thermique applicable », le système bloquant automatiquement les fournées réalisées après expiration.
III. Numéro de fournée et paramètres enregistrés : rendre chaque pièce traçable jusqu’à une courbe
L’enregistrement de fournée ne se résume pas à la mention « température atteinte ». Il constitue un ensemble de données de procédé horodatées : vitesse de montée en température — par exemple ≤5 °C/min pour limiter la déformation des pièces minces —, consigne de maintien et limites mesurées — par exemple 800 °C ±5 °C pendant 120 min —, heures de début et de fin de maintien, mode de refroidissement — refroidissement au four jusqu’à ≤200 °C avant déchargement ou refroidissement rapide à l’argon —, atmosphère du four et teneur en oxygène/niveau de vide — par exemple vide ≤5×10⁻³ Pa et oxygène ≤100 ppm —, masse totale chargée et numéro d’outillage, ainsi qu’intervalle d’échantillonnage des données — recommandé : ≤60 s, et ≤10 s pour les phases critiques. Le fichier de courbe doit conserver les points d’échantillonnage bruts, et non une simple capture d’écran ; il doit également inclure une empreinte de fichier SHA-256 et la version de l’enregistreur afin d’empêcher l’ajout ultérieur de courbes.
Les règles de décision doivent être formulées sous forme de trois états exécutables A/B/C : état A = tous les points échantillonnés sont dans la bande de consigne, la durée de maintien est au moins égale au minimum requis, et TUS/SAT sont valides ; libération directe. État B = dépassement ponctuel de courte durée, sans excéder ±2 °C et pendant <3 min ; une justification de l’écart et une requalification mécanique des éprouvettes de four sont requises avant dérogation. État C = maintien insuffisant, dépassement excédant le seuil ou interruption des enregistrements avec données manquantes ; la fournée est déclarée non conforme, les pièces sont isolées et une revue MRB est déclenchée. Une simple « prolongation du maintien » ne peut pas justifier une libération autonome. L’essentiel est que les enregistrements de procédé puissent être recalculés par un tiers selon les mêmes critères, et non seulement démontrer que le traitement a été réalisé.
IV. Champs des certificats matière et niveau de preuve : vérification des certificats EN 10204 3.1 et 3.2
Les certificats relatifs à la poudre et ceux relatifs aux pièces finies sont souvent confondus. Le certificat qualité de la poudre doit inclure le numéro de coulée, la composition chimique — valeurs mesurées pour chaque élément et non une simple mention « conforme » —, la distribution granulométrique D10/D50/D90, l’indice d’écoulement Hall, la densité apparente, les teneurs en oxygène/azote/hydrogène et le numéro de lot. Le certificat matière des produits finis est, quant à lui, classé selon EN 10204 : 3.1 pour une déclaration autonome du fabricant, incluant les valeurs mesurées et signée par un représentant autorisé ; 3.2 pour une validation contresignée par une tierce partie. La vérification comporte cinq points : cohérence entre le numéro de certificat, le numéro de lot et la table de correspondance ; habilitation de l’émetteur ; conformité des valeurs mesurées aux plages définies dans l’accord technique ; indication de la norme de méthode d’essai — par exemple GB/T 228.1 pour la traction, GB/T 231.1 pour la dureté Brinell ou ASTM E8/E8M — ; et date/version du certificat postérieure à la fournée correspondante.
Un critère pratique est le suivant : les valeurs mesurées des propriétés mécaniques figurant sur le certificat doivent être traçables à des éprouvettes de four de la même fournée ou à des pièces échantillonnées du même lot. Si le certificat ne contient que des « valeurs typiques » sans lien avec un numéro de fournée, il ne peut servir que de référence pour la sélection du matériau et non de base de libération du lot. L’accord technique doit préciser à l’avance : « fournir un certificat 3.1 avec liaison au heat_treat_lot », afin d’éviter de découvrir au moment de la livraison que le client exige un certificat 3.2 sans qu’une inspection tierce ait été prévue.
V. Liaison entre valeurs mesurées et fournée : empêcher qu’un certificat 3.1 ne devienne une simple valeur typique
Le maillon de la chaîne de certificats le plus susceptible d’être déformé consiste à présenter les valeurs typiques d’un manuel matériau comme les valeurs réellement mesurées pour le lot. Une règle stricte doit être appliquée : les valeurs mesurées de Rm, Rp0.2, A % et de dureté figurant sur un certificat 3.1 doivent être accompagnées du numéro de fournée et de l’identifiant de l’éprouvette, avec possibilité de remonter aux enregistrements bruts d’éprouvettes de four de la même fournée ou de prélèvements du même lot. Un document indiquant seulement « conforme à GB/T 3620.1 », sans valeurs numériques ni lien avec une fournée, ne peut être utilisé que pour le choix du matériau et non pour la libération. Les cinq points de contrôle doivent être formalisés dans une fiche : cohérence certificat-numéro de lot, émetteur et représentant autorisé, plage des valeurs mesurées, norme de méthode d’essai — GB/T 228.1, ASTM E8/E8M, GB/T 231.1 —, et date d’émission postérieure à la fournée concernée.
Les critères d’acceptation doivent être figés dans l’accord technique plutôt que négociés lors de la livraison. Par exemple, pour un Ti6Al4V recuit : Rm ≥ 895 MPa, Rp0.2 ≥ 825 MPa et A ≥ 8 % — valeurs données à titre d’exemple, selon la norme applicable. Le traitement des valeurs limites doit également préciser l’application d’une règle conservatrice selon ISO 14253-1 ou la procédure de contre-essai. Si une valeur mesurée est non conforme, l’objet de la décision est la fournée entière et non une pièce isolée : toutes les pièces liées à cette fournée dans la table de correspondance sont bloquées, l’examen est étendu aux fournées adjacentes et au même lot de poudre, puis transmis au MRB pour décision. La valeur de la table de correspondance réside ici dans sa capacité à transformer l’« étendue du contrôle élargi » d’une estimation empirique en liste interrogeable.
VI. Dossier documentaire de livraison et portes de libération : ce que le client peut vérifier
Il est recommandé de standardiser le dossier de livraison en six éléments : ① table de correspondance à trois niveaux, incluant le plan de build et le plan de positionnement de charge ; ② certificats TUS/SAT et dates de validité ; ③ jeu de données brutes de la courbe de température de fournée + empreinte + fiche de décision A/B/C ; ④ certificat qualité de la poudre et certificat matière du produit fini, avec niveau 3.1/3.2 explicitement indiqué ; ⑤ rapport d’essais des éprouvettes de four, incluant l’orientation de prélèvement, la norme de méthode et l’incertitude ; ⑥ liste de libération au niveau pièce, associant univoquement les numéros de série aux identifiants précédents. En l’absence de l’un quelconque de ces six éléments, les portes D1 à D4 ne peuvent pas être franchies : D1, identifiants complets ; D2, courbe classée état A ; D3, boucle fermée entre version de certificat et valeurs mesurées ; D4, critères d’inspection conformes à l’accord technique.
Les enregistrements doivent respecter les principes ALCOA+ : attribuables — opérateur et vérificateur identifiés —, lisibles, contemporains — horodatage issu de l’enregistreur et non d’une saisie ultérieure —, originaux, exacts, complets, cohérents, pérennes et accessibles. Pour les dossiers électroniques, il est recommandé de générer un fichier d’inventaire et de calculer une empreinte globale ; le client peut utiliser la même empreinte pour vérifier qu’aucun fichier n’a été remplacé. La livraison ne porte alors pas uniquement sur des pièces, mais sur un ensemble de preuves indépendamment vérifiables, depuis le numéro de coulée de la poudre jusqu’à la libération du produit fini.
VII. Modes de défaillance fréquents et liste de contrôle
Les problèmes les plus courants peuvent être regroupés en six catégories, chacune associée à une action de vérification : rupture d’identification — vérifier si la table de correspondance contient des pièces sans numéro de fournée ; TUS expiré ou utilisé hors plage thermique — comparer validité et température de consigne ; courbe fournie sous forme de capture d’écran sans points bruts — vérifier le fichier d’échantillonnage et son empreinte ; valeurs typiques de certificat présentées comme valeurs mesurées — vérifier l’existence d’un lien avec la fournée ; orientation de prélèvement des éprouvettes de four non enregistrée — vérifier les étiquettes d’éprouvettes et les champs du rapport ; build réparti entre deux fournées sans décision séparée — vérifier si la table de correspondance comporte des lignes distinctes. Il est recommandé de sélectionner chaque trimestre trois lots déjà livrés et de réaliser un exercice de traçabilité inverse « du numéro de série aux six éléments du dossier ». Le taux de réussite en une seule tentative doit être ≥95 % ; les écarts doivent entrer dans un processus CAPA, et non être traités par l’ajout d’une simple note explicative.
Conclusion
Les enregistrements de fournées de traitement thermique et la chaîne de certificats matière ne relèvent pas fondamentalement de la gestion documentaire : il s’agit d’un travail d’ingénierie qui traduit la capacité du procédé en champs vérifiables. La cartographie à trois niveaux répond à « quelle fournée ? » ; TUS/SAT répond à « le four est-il fiable ? » ; les courbes et la décision A/B/C répondent à « le procédé est-il maîtrisé ? » ; les certificats 3.1/3.2 et les éprouvettes de four répondent à « sur quoi repose la validité du résultat ? » ; les six éléments du dossier et les portes D1 à D4 répondent à « le client peut-il vérifier de manière indépendante ? ». Pour une plateforme organisée autour du parcours de la conception à la livraison physique, cette chaîne transforme chaque traitement thermique d’une opération « réalisée » en une opération « démontrable », tout en fournissant une base commune pour la traçabilité qualité, les décisions de réclamation et l’amélioration des procédés.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.