
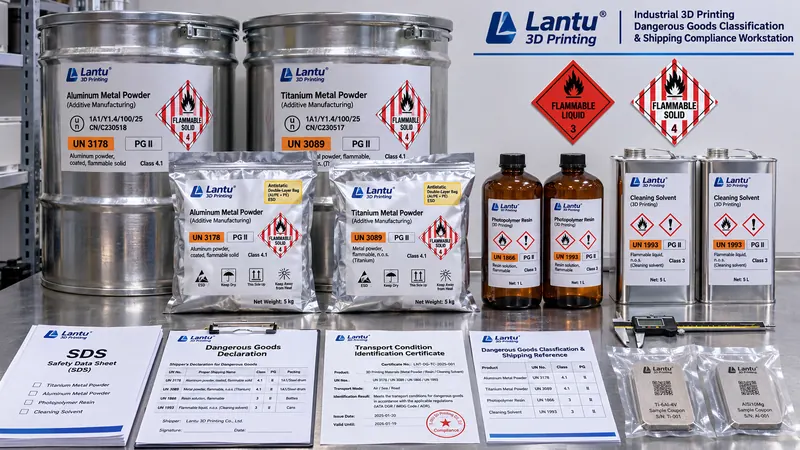
Introduction : un fût de poudre refusé au quai d’expédition
Un lot de supports en alliage de titane a été fabriqué, traité thermiquement et contrôlé dimensionnellement. Une poche de poudre TC4 non utilisée et un bidon d’isopropanol de nettoyage sont également joints afin de permettre au client d’effectuer des contre-essais et la maintenance sur site. Lors de la prise en charge, le transporteur ne pose qu’une question : où sont les certificats de classification des caractéristiques dangereuses de ces trois produits ? Sans conclusion de classification, l’ensemble de l’envoi ne peut pas être chargé. Le problème ne concerne pas les pièces elles-mêmes — les pièces métalliques denses ne constituent généralement pas des marchandises dangereuses — mais le mélange, dans un même colis de livraison, de trois matériaux aux états physiques et aux règles de classification entièrement différents. lantu3D étend ses services de la conception sur plan jusqu’à la livraison physique ; la détermination de la classification avant expédition n’est donc pas une formalité finale du service logistique, mais un critère technique à figer dès la phase de conception du dossier de livraison.
I. Pourquoi les produits de fabrication additive sont particulièrement sujets aux erreurs de classification
Les expéditions de fabrication conventionnelle concernent principalement des produits finis ayant achevé leur réaction, alors que la fabrication additive expédie souvent simultanément des matières premières, des semi-produits, des consommables de procédé et des éprouvettes : poudres métalliques, résines photosensibles, agents de nettoyage, déchets liquides non durcis, éprouvettes de four, brasures de réparation et matériaux de revêtement. Leurs caractéristiques dangereuses ne dépendent pas du nom de la commande, mais de leur état physique, de leur granulométrie, de leur revêtement de surface, de leur point éclair et de leur réactivité avec l’eau. Une même nuance de poudre d’aluminium peut être évaluée comme marchandise ordinaire après passivation et revêtement de particules grossières, tandis qu’une poudre fine non revêtue peut relever de la classe 4.3, substances qui, au contact de l’eau, dégagent des gaz inflammables. De même, une résine photosensible dont le point éclair en vase clos passe de 62 °C à 48 °C après modification de formulation bascule d’un produit non dangereux vers les liquides inflammables de classe 3. L’erreur la plus courante consiste à appliquer directement aux poudres expédiées avec les pièces la conclusion de non-dangerosité des produits finis, ou à considérer la mention « transporté comme marchandise non réglementée » de la section 14 d’une FDS comme un certificat de classification. La première fournit des informations sur la composition ; seul le second constitue une conclusion de classification reconnue par le circuit de transport.
II. Décomposer jusqu’à l’unité minimale d’expédition, puis définir la classe selon la composition
La méthode opérationnelle consiste à décomposer une liste de livraison selon trois niveaux : « référence pièce + numéro de lot + contenant ». Pour chaque article, il convient de répondre séparément à quatre questions : l’état physique est-il solide, liquide ou pulvérulent ; le point éclair en vase clos est-il inférieur à 60 °C ; le produit dégage-t-il des gaz inflammables au contact de l’eau ou est-il auto-échauffant ; la poussière peut-elle former un nuage explosible ? Pour les poudres métalliques, la granulométrie et l’état du revêtement sont déterminants. Lorsque le D50 passe d’environ 45 μm à 15 μm, la surface spécifique augmente fortement et l’énergie minimale d’inflammation diminue ; un lot auparavant géré comme non dangereux peut alors nécessiter une nouvelle classification. Les poudres fines de titane, d’aluminium et de magnésium exigent notamment une détermination distincte des limites entre les classes 4.1, 4.2 et 4.3 ; les numéros couramment associés comprennent notamment UN 3089, UN 1396 et UN 2546. Les rubriques précises doivent impérativement être vérifiées dans la version applicable au mode de transport des Recommandations de l’ONU relatives au transport des marchandises dangereuses — Règlement type, de la norme JT/T 617 pour le transport routier, de l’IATA DGR pour le transport aérien et du Code IMDG pour le transport maritime. Les résines photosensibles et agents de nettoyage à base d’acrylates relèvent généralement de la classe 3, avec une évaluation selon des rubriques telles que UN 1993 ou UN 1219 pour déterminer le groupe d’emballage. Les poudres de nylon PA12, les pièces en résine durcie et les pièces 316L/TC4 formées et soigneusement nettoyées peuvent généralement être évaluées comme non dangereuses, à condition de disposer des sections 2, 9 et 14 de la FDS ainsi que d’un certificat de classification à l’appui. Les numéros et seuils cités ici ne sont que des exemples d’interprétation et ne remplacent pas un certificat de conditions de transport des marchandises délivré par un organisme qualifié.
III. Champs minimaux du certificat de classification et de la chaîne de preuves
Une chaîne de preuves pouvant être acceptée simultanément par le transporteur, le transitaire et le port de destination doit comprendre au minimum cinq éléments : une FDS établie selon les principes de classification GB 30000 ou GHS, dont la section 14 indique la désignation officielle de transport, la classe de danger, le numéro ONU, le groupe d’emballage, le caractère polluant marin et les dispositions spéciales ; un certificat de conditions de transport propre à chaque mode, les certificats aérien et maritime n’étant pas interchangeables et la plupart des transporteurs exigeant un document établi depuis moins de 12 mois ; une déclaration de conformité entre l’échantillon et le produit réel, précisant le lot, la distribution granulométrique D10/D50/D90, le procédé de revêtement et le point éclair mesuré ; les instructions d’utilisation d’emballages homologués ONU ainsi que les résultats des essais de performance ; et un enregistrement figé indiquant la version de formulation, la plage granulométrique, la forme d’emballage et le mode de transport sur lesquels repose la présente classification. Toute modification — changement de lot de poudre, de proportion de mélange, de matériau du sac intérieur ou passage du transport routier au transport aérien — invalide la conclusion et impose une nouvelle détermination ; un ancien certificat ne peut pas être réutilisé. C’est tout l’intérêt de traiter la classification comme un critère d’ingénierie plutôt que comme un document ponctuel : le certificat doit pouvoir être rattaché à un lot spécifique de matériau et à un type d’emballage donné, et non à un vague « produit de notre société ».
IV. Choix déterminable du groupe d’emballage, des quantités limitées et des quantités exceptées
Une fois la classe déterminée, le groupe d’emballage PG I/II/III définit directement la sévérité des essais de performance : les hauteurs de chute sont respectivement d’environ 1,8 m, 1,2 m et 0,8 m ; des essais d’empilage à 3 m pendant 24 h ainsi que les essais d’étanchéité ou de pression hydraulique applicables sont également requis. Les emballages doivent porter un marquage de spécification ONU lisible ainsi qu’un numéro de traçabilité de lot. Pour les poudres métalliques, il est recommandé d’utiliser des sacs intérieurs doubles antistatiques, scellés sous atmosphère inerte et correctement mis à la terre, avec des fûts métalliques ou cartons de spécification ONU validés pour le groupe PG correspondant comme emballage extérieur ; le poids net unitaire et les résidus de poussière doivent également être maîtrisés. Les résines liquides et agents de nettoyage doivent conserver une réserve de dilatation de 5 % à 10 % et être calés avec un matériau absorbant afin d’éviter les fuites dues aux variations de température. Lorsque la quantité par colis est très faible, il convient de consulter les codes et limites par emballage intérieur correspondant au numéro ONU dans le chapitre 3.4 relatif aux quantités limitées (LQ) et le chapitre 3.5 relatif aux quantités exceptées (EQ) du Règlement type, selon des niveaux tels que 1 kg, 5 kg ou 5 L, puis d’apposer le marquage requis. Il ne faut jamais appliquer par habitude la règle selon laquelle « moins de 5 kg ne nécessite aucune déclaration » : les allégements, exigences d’emballage et obligations documentaires diffèrent entre LQ et EQ ; le transport aérien est généralement plus strict que le transport routier et peut même interdire certains allégements. Le seul critère est le suivant : le plan d’emballage peut-il être relié point par point, dans le certificat, au numéro ONU, au groupe PG, au poids net unitaire et au modèle de marquage ?
V. Documents, marquages et champs de remise au transporteur
Avant la remise, les six champs suivants doivent être intégrés à une checklist d’expédition vérifiable : désignation officielle de transport et numéro ONU, avec ajout du nom technique entre parenthèses ; étiquettes de classe de danger et de danger subsidiaire ; groupe d’emballage, nombre de colis et poids net ; marquage de spécification ONU de l’emballage et numéro du rapport d’essai de performance ; marquage LQ/EQ ou déclaration complète ; ainsi que les numéros de version et périodes de validité de la FDS et du certificat. Le transport aérien exige en outre une déclaration de marchandises dangereuses (DGD) et une liste de contrôle d’acceptation ; le transport maritime doit être renseigné conformément aux exigences d’arrimage et de séparation du Code IMDG ; le transport routier doit être vérifié selon JT/T 617 pour le véhicule, la signalisation et les documents de bord. Les marquages doivent être apposés sur une face visible de l’emballage extérieur sans coexister avec d’anciennes étiquettes. Les anciennes étiquettes en losange restant sur les caisses réutilisées après retour constituent une cause fréquente de non-conformité de marquage sur le terrain. Tous les documents doivent être archivés avec le dossier de livraison et reliés aux enregistrements d’inspection du lot, au numéro de lot de poudre et à la version du modèle, afin de former une même chaîne documentaire, du plan à l’objet réel. En cas de litige, il ne faut pas s’appuyer sur des souvenirs, mais sur un ensemble de champs versionnés.
VI. Cinq modes de défaillance courants et critères de libération
Le premier mode consiste à classifier selon la commande plutôt que selon le matériau, en exemptant tout l’envoi de classification parce que le produit fini n’est pas dangereux. Le deuxième consiste à classifier selon la nuance plutôt que selon l’état, en ignorant les variations de granulométrie, de revêtement et de point éclair. Le troisième consiste à s’appuyer sur un ancien certificat plutôt que sur le lot actuel, en dissociant le certificat du lot physique. Le quatrième consiste à évaluer pour un mode de transport puis à utiliser un autre, par exemple en présentant une conclusion routière pour une déclaration aérienne. Le cinquième consiste à classifier sans marquer correctement, les emballages, étiquettes et documents étant incohérents. Quatre critères de libération en découlent : chaque unité minimale d’expédition possède une conclusion de classification correspondante ; la formulation, la granulométrie, l’emballage et le mode de transport sur lesquels repose cette conclusion correspondent au produit réel ; l’emballage et le marquage peuvent être reliés point par point à cette conclusion ; la version des documents est encore valide et consultable avec l’envoi. Les marchandises ne peuvent être remises au transporteur que si les quatre critères sont satisfaits. Si l’un d’eux manque, l’envoi doit être retourné pour complément, sans expédition incertaine au prétexte d’un délai urgent.
Conclusion : intégrer la conclusion de classification au dossier de livraison
La classification des caractéristiques dangereuses semble être la dernière étape avant l’expédition ; elle fait en réalité partie de la conception du dossier de livraison. Décomposer les marchandises jusqu’à la référence pièce et au contenant, définir la classe selon la composition et l’état, figer les bases avec un certificat, rendre le groupe d’emballage et le marquage traçables point par point, puis libérer selon les quatre critères permet d’éviter avant sortie de stock les événements coûteux tels que les refus de prise en charge, inspections à l’arrivée et modifications documentaires de dernière minute. Pour une plateforme de cycle de vie complet offrant simultanément matériaux, fabrication, post-traitement et livraison, cette méthode apporte davantage que la conformité : chaque livraison s’accompagne d’un ensemble de données techniques vérifiables, traçables et réutilisables, évitant de recommencer à zéro lors de la réutilisation ultérieure d’un même matériau dans le même emballage.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.