
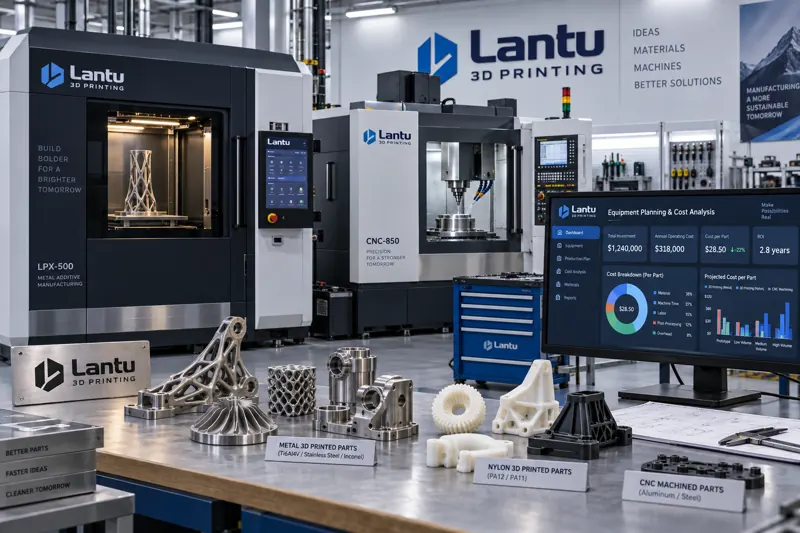
Introducción: por qué la inversión en equipos decide la viabilidad del negocio de impresión 3D
Muchas empresas manufactureras, al acercarse por primera vez a la impresión 3D, piensan: “compremos una máquina y probemos”. Sin embargo, cuando los pedidos pasan de prototipos a series pequeñas, o de un único material a múltiples procesos, el retorno de la inversión en equipos suele quedar por debajo de lo esperado. En algunos talleres, la tasa de inactividad de las máquinas supera el 60%; en otras líneas, una selección incorrecta del equipo provoca retrasos de entrega y rendimientos por debajo del estándar. La inversión en equipos no es una simple compra, sino una decisión sistemática sobre demanda de capacidad, ruta de proceso, estructura de costes y ritmo de entrega. Basándose en la experiencia de lantu3D Printing con miles de clientes empresariales, este artículo propone una metodología de selección que va desde el cálculo de capacidad hasta la evaluación del TCO, o coste total de propiedad, para ayudar a responsables de ingeniería y compras a invertir cada parte del presupuesto donde realmente genera valor.
1. Primero calcule con claridad: cuál es su demanda real de capacidad
El punto de partida para seleccionar equipos no es “qué máquina tiene mejores especificaciones”, sino cuantificar la demanda real de producción. Recomendamos establecer una línea base con tres dimensiones:
1. Volumen medio mensual de piezas y coeficiente de pico.Revise los pedidos de los últimos 6 meses, calcule la producción media mensual y multiplíquela por un coeficiente de pico de 1,3 a 1,5, ya que festivos o pedidos concentrados de clientes generan fluctuaciones. Por ejemplo, si se imprimen 2000 piezas al mes y el coeficiente de pico es 1,4, la capacidad diseñada debería planificarse para 2800 piezas/mes, dejando margen para evitar saturación en temporada alta.
2. Tiempo por pieza y grado de paralelización.El tiempo unitario varía mucho según la tecnología: una pieza SLA de 150 mm puede requerir unas 6-10 horas; un lote completo SLS de nylon tarda aproximadamente 12-18 horas, pero permite cargar decenas de piezas a la vez; FDM suele ser más lento y exige más posprocesado de soportes. Use “tiempo equivalente por pieza × cantidad” para deducir el número de equipos necesarios y el tamaño adecuado de cuba o plataforma.
3. Combinación de materiales y procesos.Si los clientes necesitan al mismo tiempo piezas transparentes, piezas tenaces y piezas metálicas, una sola máquina no puede cubrirlo todo. Es necesario separar las rutas de proceso por familias de materiales y evitar comprar equipos especializados de alto coste para unas pocas piezas excepcionales. lantu3D Printing recomienda una transición mediante “subcontratación + procesos internos clave”, incorporando equipos propios solo cuando los pedidos de ese material alcancen una masa crítica estable.
2. Adecuación de la ruta de proceso: no permita que la capacidad del equipo quede desalineada
El error más común en la inversión en equipos es la desalineación entre capacidad y necesidad. Algunos escenarios típicos son:
Escenario A: usar equipos SLM metálicos para un negocio centrado en prototipos de nylon.Los equipos metálicos tienen un coste unitario elevado y una cadena de posprocesado larga, que puede incluir corte por hilo, prensado isostático en caliente y tratamiento térmico. Si el 90% de los pedidos son piezas funcionales de nylon, el período de recuperación de un SLM se alargará notablemente. La decisión correcta es cubrir primero la demanda principal con SLS, externalizar las piezas metálicas y comprar equipo metálico solo cuando los pedidos mensuales superen de forma estable el umbral crítico.
Escenario B: usar FDM como tecnología principal para piezas industriales de alta precisión.FDM presenta líneas de capa más visibles y una estabilidad dimensional inferior a SLA o SLS. Si el cliente exige tolerancias de ±0,1 mm y superficies limpias, FDM generará retrabajos de forma continua. Las piezas de alta precisión deben dirigirse a SLA o SLS, dejando FDM para prototipos preliminares y utillajes.
Escenario C: subestimar la proporción de posprocesado e inspección.Muchas empresas presupuestan solo la impresora principal, pero luego el posprocesado —granallado, lijado, teñido, acabado CNC— y la inspección —CMM, equipos de visión— se convierten en cuellos de botella. La máquina queda esperando al posprocesado. Como regla práctica, el presupuesto de equipos de posprocesado e inspección debería representar entre el 40% y el 60% del coste de las impresoras principales.
3. TCO o coste total de propiedad: el precio de compra es solo la punta del iceberg
La decisión de inversión debe evaluarse desde la perspectiva del TCO, no solo por el precio de adquisición. lantu3D Printing recomienda dividir los costes en cinco niveles:
① Adquisición:máquina principal, accesorios opcionales, instalación y puesta en marcha. Normalmente representa solo entre el 30% y el 45% del TCO.
② Consumo de materiales:coste unitario de resinas, polvo de nylon, polvo metálico y materiales de soporte. En SLS, por ejemplo, el polvo PA12 no sinterizado puede reutilizarse de 4 a 6 veces dentro del coste de una cuba; la tasa de recuperación influye directamente en el coste material por pieza. Una buena gestión puede reducir el gasto en materiales en más de un 30%.
③ Consumo energético y gases:SLS requiere mantenimiento térmico durante largos periodos, con una potencia continua aproximada de 2000-3500 W. En SLM metálico, los láseres y la protección con gas inerte en la cámara de fabricación, como argón o nitrógeno, son costes ocultos importantes. Una máquina SLM de tamaño medio puede consumir argón por valor de varios miles de yuanes al mes.
④ Mano de obra y mantenimiento:incluye operación, limpieza de polvo, posprocesado y mantenimiento del equipo, como cuchillas o calibración del láser. Aunque los sistemas automáticos de carga y limpieza aumentan el coste inicial, pueden reducir la dotación necesaria por equipo de 1,5 personas a 0,5 personas.
⑤ Pérdidas por parada:fallos en componentes críticos, como fuente láser o galvanómetros, pueden detener la producción. Conviene incluir en la decisión la garantía, el inventario de repuestos y el tiempo medio de reparación, o MTTR. Las líneas clave deberían contar con redundancia o servicio de respuesta rápida.
Solo sumando estos cinco niveles se obtiene el verdadero “coste total por pieza”, que permite compararlo con el precio de subcontratación y decidir si conviene internalizar el equipo.
4. Modelo de evaluación del retorno: hable con período de recuperación y tasa de utilización
El modelo de decisión que usamos con nuestros clientes incluye tres indicadores:
1. Período de recuperación de la inversión, Payback.Payback = inversión total en equipos ÷ ahorro neto mensual, es decir, diferencia entre coste interno y coste subcontratado. En aplicaciones industriales, un período de 12 a 24 meses suele considerarse saludable; si supera los 36 meses, debe revisarse la estabilidad de la demanda.
2. Tasa de utilización en punto de equilibrio.Si F es la suma de depreciación mensual y costes fijos, y m es el margen bruto por pieza, entonces el volumen de equilibrio = F ÷ m. Si este volumen está por debajo del 70% de la capacidad mensual real estimada, el equipo tiene margen de seguridad; si lo supera, significa que será necesario captar pedidos externos para ser rentable, lo que incrementa el riesgo.
3. Análisis de sensibilidad.Realice pruebas de estrés con tres escenarios: fluctuación del precio de materiales, caída del 20% en pedidos y reducción del rendimiento al 90%. Si en cualquiera de ellos el período de recuperación se duplica, conviene posponer la inversión o adoptar un modelo de activos ligeros, combinando subcontratación y alquiler de equipos.
lantu3D Printing ayudó a un cliente del sector de dispositivos médicos cuyo plan inicial era comprar directamente dos equipos SLS. Tras el cálculo, la capacidad mensual real solo sostenía una utilización del 58% y el payback superaba los 40 meses. Ajustando la estrategia a “un SLS + capacidad flexible subcontratada”, el período de recuperación se redujo a 16 meses y la empresa evitó ampliar activos pesados durante la temporada alta.
5. Puntos de implementación y errores habituales
Error 1: pagar por el rendimiento de una pieza demo.Las muestras de demostración del proveedor suelen fabricarse con parámetros óptimos y modelos seleccionados, por lo que no representan la estabilidad de una producción diaria por lotes. Antes de decidir, exija imprimir sus propias piezas reales y validar el rendimiento durante 3 lotes consecutivos.
Error 2: ignorar planta y cumplimiento normativo.La impresión metálica implica protección contra explosión de polvo, tratamiento de gases residuales y almacenamiento de argón. El polvo de nylon implica límites de exposición ocupacional. Si la ubicación, la evaluación ambiental y las condiciones de seguridad no se preparan de antemano, la producción puede no llegar a arrancar. El presupuesto debe reservar entre un 10% y un 15% para adecuación de planta e instalaciones ambientales.
Error 3: descuidar la digitalización y la planificación de producción.Cuantos más equipos hay, más compleja se vuelve la programación. Introducir un sistema MES o de planificación puede elevar la utilización del 55% a más del 80%, generando a menudo más retorno que comprar otra máquina. La plataforma de fabricación bajo demanda de lantu3D Printing integra equipos multiproceso y capacidad subcontratada en una planificación unificada, permitiendo a los clientes obtener entregas flexibles con mínima ocupación de activos.
Lista de comprobación para la decisión:① capacidad mensual real y picos cuantificados; ② ruta de proceso y combinación de materiales alineadas; ③ cinco niveles de TCO modelados; ④ payback y utilización de equilibrio dentro de objetivo; ⑤ pruebas de estrés superadas; ⑥ cumplimiento de planta y planificación digital preparados. Solo cuando los seis puntos estén en verde, firme la compra.
Conclusión
La esencia de una decisión de inversión en equipos de impresión 3D es sustituir la intuición de “comprar por especificaciones” por un cálculo sistemático de capacidad y una visión de coste total. Primero mida la demanda, luego seleccione el proceso, calcule el TCO, valide con payback y tasa de utilización, y finalmente realice pruebas de estrés, cumplimiento y planificación. Esta metodología ayuda a convertir los activos de equipo en capacidad de entrega estable sin presionar en exceso el flujo de caja. Para negocios con demanda aún inestable o muy variable, la ruta de activos ligeros basada en “procesos internos clave + capacidad flexible subcontratada” suele ser una decisión de inversión más prudente.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.