
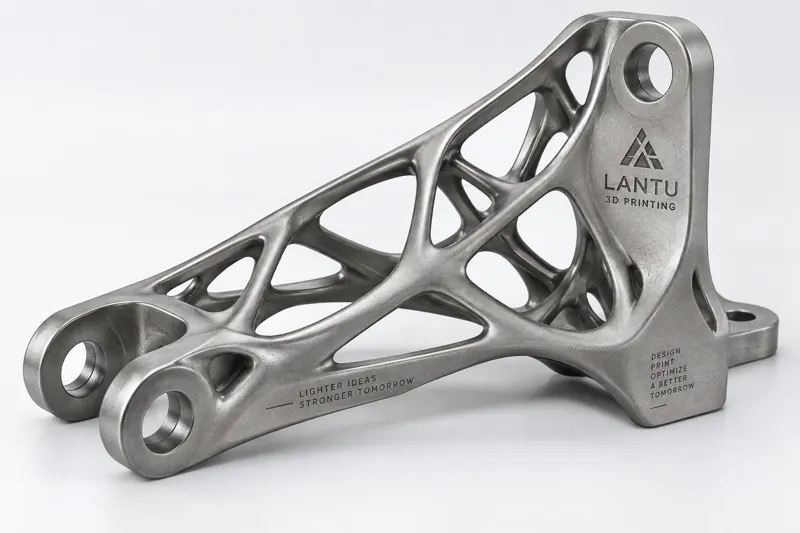
Introducción: por qué reducir peso es cada vez más difícil y más importante
En los sectores aeroespacial, robótico y de equipos de alta gama, cada kilogramo adicional de peso estructural suele implicar costes varias veces mayores en consumo energético, disipación térmica e inercia. La reducción de peso tradicional depende del vaciado basado en la experiencia y del refuerzo con nervaduras y placas más gruesas, pero cuando una pieza debe cumplir múltiples condiciones de carga y restricciones, el margen disponible para el diseño manual se agota rápidamente. La optimización topológica (Topology Optimization) traslada a la resolución matemática la decisión de “dónde colocar material”: bajo un espacio de diseño, cargas y restricciones determinados, maximiza la rigidez o minimiza la flexibilidad, haciendo que el material aparezca solo en las zonas realmente sometidas a esfuerzo.
El verdadero punto de inflexión llega con la impresión 3D. Los procesos tradicionales de fabricación sustractiva y mediante moldes difícilmente pueden fabricar de forma económica las superficies libres y las retículas internas que suelen aparecer en los resultados topológicos, mientras que la fabricación aditiva apenas está limitada por estas restricciones geométricas. lantu3D define la optimización topológica como un eslabón clave “desde la intención de diseño hasta la entrega física”, y no como una simple generación de planos.
1. Principio central de la optimización topológica: hacer que el material siga las cargas
El método más utilizado es el método de densidad variable (SIMP): el dominio de diseño se discretiza en una malla de elementos finitos, y a cada elemento se le asigna una densidad relativa de 0 a 1. Con la fracción de volumen como restricción, habitualmente entre el 15% y el 30%, y con la minimización de la flexibilidad estructural como objetivo, el algoritmo itera. El solver “erosiona” repetidamente las zonas de bajo esfuerzo hasta dejar finalmente una estructura portante continua.
En ingeniería deben respetarse tres límites: primero, el tamaño mínimo de los miembros suele fijarse entre 2 y 4 mm para evitar imprimir voladizos demasiado finos; segundo, las restricciones de simetría y desmoldeo deben declararse por adelantado, de lo contrario el resultado no podrá posprocesarse; tercero, debe aplicarse una ponderación multicarga para evitar optimizar para una sola carga sacrificando el comportamiento en otras direcciones. En un caso de un antebrazo de robot colaborativo, una pieza inicial de aleación de aluminio con espesor de pared de 6 mm se redujo, tras la optimización topológica, a una estructura de sección variable, con una disminución de masa de aproximadamente el 38%.
2. Bucle de diseño impulsado por simulación: de la nube de densidad a una geometría fabricable
El resultado topológico es una “nube de densidad”, no una pieza. Para llevarlo a la práctica se requieren tres pasos de reconstrucción: primero, realizar un suavizado conforme para eliminar patrones de tablero de ajedrez y bordes dentados mediante algoritmos de suavizado; segundo, aplicar restricciones de fabricación de espesor mínimo de pared y ranuras u orificios mínimos, engrosando conexiones tan finas como cabellos hasta alcanzar el umbral imprimible; para metal SLM se recomienda un espesor de pared sólido ≥ 1,2 mm; por último, realizar una comprobación de orientación de proceso: registrar la orientación óptima de impresión, hacer que las grandes superficies en voladizo queden orientadas hacia abajo y permitir que las barras de la retícula crezcan preferiblemente con una inclinación de 45° para reducir soportes.
El punto que más fácilmente se pasa por alto es el reanálisis (Re-analysis): la geometría suavizada debe reintroducirse en el modelo de elementos finitos para confirmar que la pérdida de rigidez se mantiene dentro del 5%. Antes de la entrega, lantu3D compara la pieza optimizada con la pieza de referencia bajo las mismas condiciones de carga y entrega una tabla comparativa de desplazamientos, tensiones y factores de seguridad, evitando que “parezca más ligera, pero en realidad sea más débil”.
3. Implementación en procesos de impresión 3D: retículas, espesores de pared y parámetros
Al entrar en la fase de fabricación, la estructura topológica suele combinarse con relleno reticular: en cavidades que no soportan la carga principal se introducen retículas cúbicas centradas en el cuerpo (BCC) con barras de 2 a 4 mm de diámetro y celdas de 8 a 15 mm, lo que permite recortar otro 20%–40% de masa casi sin pérdida de rigidez. Las piezas metálicas se fabrican mediante SLM (fusión selectiva por láser); una ventana de parámetros con espesor de capa de 30–40 μm, potencia láser de 200–370 W y velocidad de escaneado de 800–1200 mm/s permite equilibrar densidad, con objetivo ≥ 99,5%, y calidad superficial. Las piezas de nailon se fabrican mediante SLS, con temperatura del lecho de polvo controlada entre 170 y 175 °C y espesor de capa de 0,1–0,15 mm.
La estrategia de soportes determina el coste de posprocesado: las piezas topológicas deben ser lo más autosustentadas posible; las zonas con ángulos de voladizo superiores a 45° pueden evitar soportes. Cuando los soportes sean imprescindibles, se deben priorizar los soportes reticulares o en forma de árbol, para facilitar su retirada posterior y conservar la uniformidad de la superficie.
4. Validación y aplicación típica: soporte de dron con reducción de peso del 35%
Tomemos como ejemplo el soporte de motor de un dron industrial: la pieza original de aluminio CNC pesaba 320 g, y bajo múltiples condiciones de carga presentaba un factor de concentración de tensiones local de 2,7. Tras la optimización topológica, se reconstruyó como una estructura de sección variable en aleación de titanio SLM (Ti6Al4V) con retícula BCC local; el espesor de pared sólido se unificó a 1,5 mm y la orientación de impresión se alineó verticalmente con el eje principal de carga. El posprocesado se limitó al granallado y la anodización. La masa final fue de 208 g, con una reducción de peso del 35%; la primera frecuencia natural aumentó un 12% y el factor de seguridad a fatiga pasó de 1,4 a 2,1. El ciclo desde la optimización hasta la entrega de la primera pieza fue de aproximadamente 9 días, muy inferior al de una solución con molde.
5. Puntos clave de implementación y lista de errores a evitar
Para hacer que la optimización topológica sea realmente aplicable, se recomienda seguir esta lista: ① definir las cargas y condiciones de contorno reales; es preferible tener menos restricciones que restricciones incorrectas; ② comenzar con una fracción de volumen del 25% y endurecerla gradualmente para observar el punto de inflexión del rendimiento; ③ activar desde la fase de optimización el tamaño mínimo de miembro y las restricciones de orientación de impresión; ④ realizar siempre un reanálisis tras el suavizado; si la desviación de rigidez supera el 5%, debe rehacerse; ⑤ utilizar retículas solo en zonas que no formen parte de la ruta principal de carga, manteniendo sólidas las trayectorias portantes principales; ⑥ tras la impresión, realizar inspecciones por muestreo de dimensiones críticas y densidad, mediante CT o microscopía, para confirmar la ausencia de defectos de falta de fusión.
Conclusión
La optimización topológica no es una “herramienta mágica de generación automática de planos”, sino un proceso que codifica el criterio de ingeniería dentro del solver. Su verdadero valor se libera gracias a la libertad geométrica de la impresión 3D: hacer que cada gramo de material se coloque sobre la trayectoria de carga. lantu3D incorpora la optimización topológica en un bucle cerrado de “diseño—simulación—fabricación—validación”, ayudando a las empresas a convertir el aligeramiento, sin sacrificar fiabilidad, de un eslogan en una pieza física entregable.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.