
Introducción: la selección de materiales para piezas funcionales no debe basarse solo en el nombre del material
En los proyectos de impresión 3D, muchos fracasos no se deben a que el modelo no pueda imprimirse, sino a que el material se definió demasiado pronto. Una muestra que parece correcta a simple vista, si presenta deformación, grietas, expansión por humedad o problemas durante el montaje, la resistencia térmica o el uso prolongado, seguirá obligando a rehacer el proyecto. Cuando lantu3D asume proyectos que van desde el diseño hasta la entrega física, normalmente primero descompone los requisitos en cinco categorías: rendimiento mecánico, condiciones ambientales, estabilidad dimensional, exigencias superficiales y volumen de entrega; solo entonces decide el material y el proceso, en lugar de elegir de forma simplista entre “resina, nailon o metal”.
Por ejemplo, incluso tratándose del mismo tipo de carcasa, una muestra de presentación puede priorizar una resina fotosensible SLA para lograr una superficie fina y un plazo de entrega más corto; una pieza para verificación de ensamblaje puede ser más adecuada en SLS PA12, por su mejor estabilidad en tenacidad, resistencia al impacto y comportamiento más isotrópico; si la pieza debe soportar cargas continuas o un entorno de alta temperatura, habrá que evaluar además nailon reforzado con fibra de vidrio, resinas resistentes al calor o soluciones de impresión metálica. El valor de la innovación en materiales no está en perseguir nombres nuevos, sino en transformar la capacidad del material en resultados de ingeniería verificables, entregables y repetibles.
1. Definir primero el escenario de uso y luego crear un conjunto de candidatos de material
El primer paso en la selección de materiales es definir las condiciones reales de trabajo. Los indicadores habituales incluyen el rango de temperatura de operación, la carga continua, el impacto instantáneo, el medio de contacto, el método de ensamblaje, la fricción superficial, el nivel de retardancia a la llama y el color de acabado. Si el cliente solo ofrece descripciones como “alta resistencia”, “duradero” o “similar a una pieza moldeada por inyección”, el equipo de ingeniería debe seguir preguntando: ¿cuál es la dirección de la carga?, ¿los postes para tornillos se desmontarán repetidamente?, ¿habrá contacto con grasas o alcohol?, ¿la tolerancia dimensional debe controlarse dentro de ±0,2 mm?, ¿el ciclo de uso es para una presentación puntual o para funcionamiento prolongado?
El conjunto de materiales candidatos puede organizarse según el proceso. Las resinas SLA son adecuadas para piezas de apariencia, piezas transparentes y modelos de detalle; el espesor de capa habitual es de 0,05-0,1 mm, con gran finura superficial, aunque la tenacidad y la resistencia a la intemperie deben evaluarse con cautela. El PA12 por SLS es ideal para estructuras complejas, piezas funcionales de bajo volumen y estructuras de clip; el espesor de capa habitual es de 0,1-0,15 mm, y el soporte de polvo facilita la realización de cavidades complejas. Las piezas de nailon por MJF ofrecen una consistencia de lote y un nivel de detalle estables. La impresión metálica SLM es adecuada para estructuras de alta resistencia, resistentes al calor o ligeras, pero hay que considerar la retirada de soportes, el tratamiento térmico, las referencias de mecanizado y el coste de inspección.
2. Sustituir el juicio subjetivo por la validación de probetas
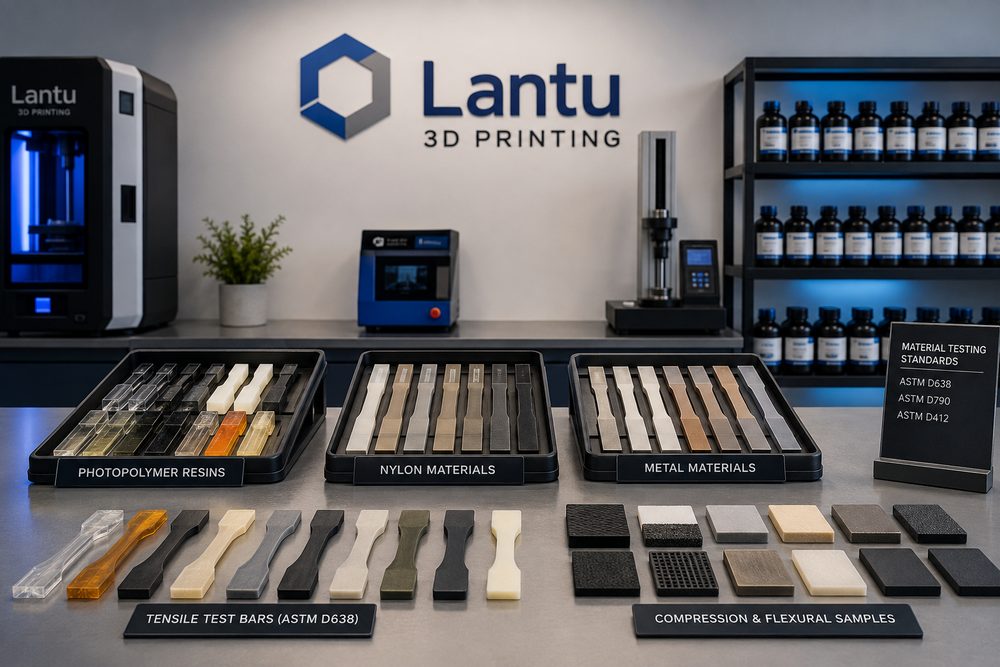
La innovación en materiales debe pasar por validación. Para piezas funcionales, se recomienda fabricar probetas estándar y piezas representativas antes de la producción formal. Las probetas estándar pueden referirse a requisitos de ensayo de tracción, flexión, impacto o deformación térmica; las piezas representativas, en cambio, incluyen características reales como paredes delgadas, clips, roscas, posiciones de agujero, vigas en voladizo y superficies de ensamblaje. Solo combinando ambos tipos de muestras se evita el problema de “la ficha técnica del material se ve bien, pero la pieza no funciona en el sitio”.
Durante la validación se deben registrar la orientación de impresión, el espesor de capa, la posición de colocación, el método de posprocesado y los resultados de ensayo. Tomando como ejemplo las piezas de nailon, si el clip se flexiona repetidamente en dirección Z, la unión entre capas y la orientación de colocación influirán de forma significativa en la vida útil. Si la pieza se usa en un entorno húmedo, también debe evaluarse de antemano el cambio dimensional tras la absorción de humedad. En las piezas de resina, un poscurado secundario demasiado prolongado puede aumentar la dureza pero reducir la tenacidad; un poscurado insuficiente puede provocar una superficie pegajosa o un rendimiento inestable a largo plazo. Por eso, el informe de validación no debe limitarse a indicar “apto”, sino que debe proporcionar condiciones de proceso trazables.
3. Material y diseño estructural deben optimizarse al mismo tiempo
Muchos problemas de material pueden reducirse mediante el diseño estructural. Una pieza de pared delgada no será necesariamente fiable solo por cambiar a un material “más resistente”; un espesor de pared adecuado, transiciones con radios, nervaduras de refuerzo y una ruta de carga bien diseñada suelen ser más eficaces. En general, las piezas de presentación pueden partir de 1,0-1,5 mm de espesor de pared; para piezas funcionales de nailon, se recomienda que las zonas clave de carga alcancen al menos 2,0 mm. Los postes para tornillos requieren radios en la base y nervaduras de refuerzo externas para evitar concentraciones de tensión; las piezas largas deben considerar la dirección de alabeo y la estrategia de soporte, y, si es necesario, dividirse para su posterior ensamblaje.
lantu3D enfatiza la gestión coordinada de “del plano a la entrega”, es decir, revisar de forma unificada antes de la cotización y la producción el material, el proceso, las modificaciones estructurales y el método de inspección. Si el cliente insiste en usar un material concreto, el equipo de ingeniería también marcará los límites de riesgo; por ejemplo, una pieza de resina transparente es adecuada para presentación y verificación estética óptica, pero no debe equipararse directamente al rendimiento de resistencia al impacto a largo plazo de un PC moldeado por inyección. Adelantar los riesgos mediante la revisión de diseño suele ahorrar más tiempo que rehacer un producto terminado.
4. El posprocesado y la inspección determinan la calidad final de entrega
El rendimiento del material no termina cuando finaliza la impresión. Las piezas de nailon por SLS requieren eliminación de polvo, arenado, teñido o impregnación; la rugosidad superficial y la porosidad afectarán la apariencia y la facilidad de limpieza. Las piezas de resina SLA necesitan lavado, poscurado, lijado y pintura; un lijado excesivo puede alterar las dimensiones. Las piezas metálicas suelen requerir retirada de soportes, tratamiento térmico, arenado, mecanizado CNC e inspección con máquina de medición por coordenadas. Si la ruta de posprocesado no se evalúa durante la selección del material, tanto la cotización como el plazo de entrega serán imprecisos.
La inspección también debe ajustarse al uso. Las piezas de apariencia deben verificar principalmente la superficie, la diferencia de color y la sensación de ensamblaje; las piezas funcionales deben comprobar dimensiones críticas, roscas, posiciones de agujero, planitud y zonas sometidas a carga; las piezas metálicas pueden requerir además densidad, dureza, ensayos no destructivos o certificados de material. Para pedidos repetidos, se recomienda establecer registros de la primera pieza y tablas de trazabilidad por lote, que incluyan el lote de material, el equipo, los parámetros de proceso, el personal de posprocesado y los resultados de inspección, con el fin de mejorar de forma continua.
Conclusión: el núcleo de la innovación en materiales es una entrega verificable
La innovación en materiales para impresión 3D no consiste simplemente en sustituir nombres de materiales, sino en construir un circuito cerrado entre el escenario, el material, el proceso, la estructura, el posprocesado y la inspección. Las empresas que eligen servicios de impresión 3D deben fijarse en si el proveedor puede proponer un plan de validación, límites de riesgo y estándares de entrega. El valor de lantu3D reside en conectar la creatividad inicial, el diseño de ingeniería y la entrega física, para que la selección de materiales pase del juicio por experiencia a decisiones de ingeniería basadas en datos, procesos y trazabilidad.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.