
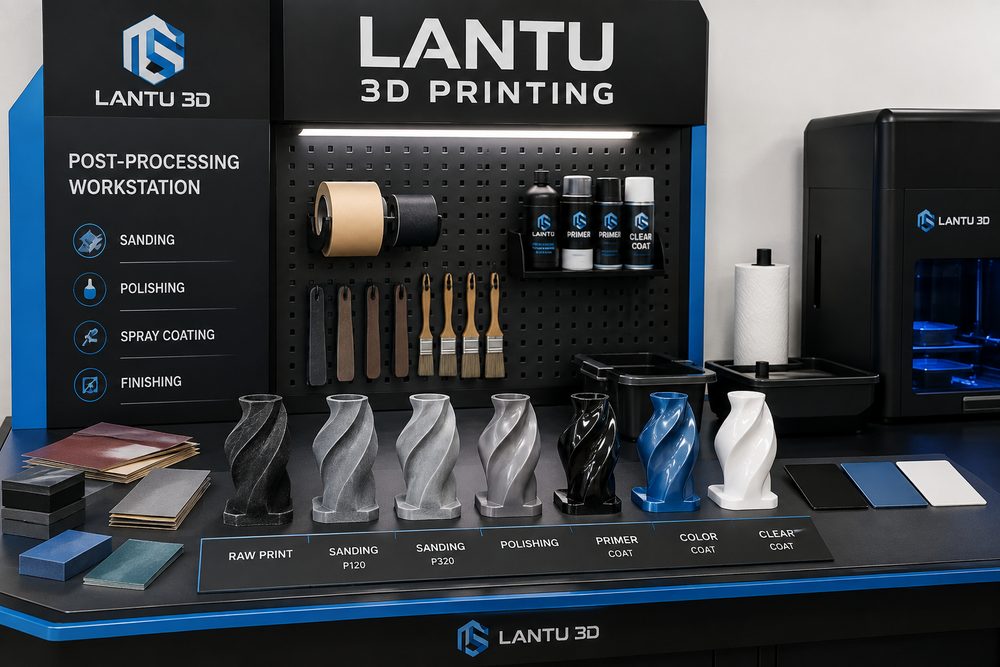
Introducción: del "se puede imprimir" al umbral de "entregable" en el posprocesado
En los proyectos de impresión 3D, los clientes suelen fijarse primero en la velocidad de fabricación y en el precio del material, pero la etapa que realmente determina la calidad de entrega suele producirse después de terminar la impresión. La retirada de soportes, la eliminación de polvo, el curado, el tratamiento térmico, el lijado, el granallado, el teñido, la pintura y la verificación dimensional en conjunto deciden si una pieza tiene valor para exhibición, ensamblaje o uso en pequeñas series. En la gestión de proyectos, Blueprints 3D considera el posprocesado como un proceso clave que lleva el modelo digital al objeto físico entregable, y no como un simple "paso de embellecimiento".
Por ejemplo, si una pieza de resina SLA no recibe un curado secundario suficiente, su estructura de pared delgada puede seguir contrayéndose durante la semana siguiente; si una pieza de nailon SLS no se limpia a fondo, el polvo residual en conductos y zonas de encaje afectará al montaje; si una pieza metálica SLM no mantiene estable su curva de tratamiento térmico, las tensiones residuales internas pueden desplazar la referencia de mecanizado. En piezas con requisitos de ensamblaje, el plan de posprocesado debe incluirse desde la cotización y la revisión del diseño, y no dejarse para una solución improvisada una vez terminada la impresión.
I. Límites de aplicación de los procesos habituales de posprocesado
Las piezas de resina SLA y DLP suelen requerir lavado con alcohol, curado UV secundario, recorte de puntos de soporte y pintura superficial. Las piezas transparentes pueden añadir lijado progresivo con lija de distintos granos, barnizado o pulido. El flujo habitual para piezas de nailon SLS es enfriado, eliminación de polvo, granallado, teñido e impregnación; si se usan para validación funcional, es fundamental revisar el diámetro de los orificios, la elasticidad de los cierres y las zonas de inserción de roscas. Las piezas FDM presentan líneas de capa muy visibles y se prestan a mejorar su apariencia mediante lijado grueso, masilla, imprimación y pintura, aunque en superficies de ensamblaje con alta precisión dimensional conviene reducir al mínimo los recubrimientos espesos.
El posprocesado de piezas metálicas se acerca más a los procesos de fabricación de ingeniería e incluye con frecuencia retirada de soportes, tratamiento térmico, corte por hilo, acabado CNC, arenado, granallado, anodizado o pasivado. En el caso de la aleación de titanio Ti6Al4V, la temperatura de tratamiento, el tiempo de mantenimiento y el método de enfriamiento influyen en la estabilidad microestructural; para estructuras sometidas a carga, también deben conservarse los registros de lotes críticos y los informes de inspección. Más posprocesado no significa necesariamente mejor resultado: un lijado excesivo puede dañar paredes delgadas y un recubrimiento demasiado grueso puede alterar las holguras de ajuste.
II. Cómo el posprocesado retroalimenta el diseño
El posprocesado ocupa espacio, modifica el estado superficial y provoca cambios dimensionales, por lo que en la fase de diseño es imprescindible reservar tolerancias de proceso. Las piezas de apariencia que van a pintarse deben dejar una holgura de 0,1 a 0,3 mm en zonas de clips, ejes y ranuras de montaje; las superficies planas que se van a lijar no deben diseñarse con nervios de posicionamiento demasiado finos; las cavidades internas que requieren eliminación de polvo deben contar con orificios de drenaje suficientes y evitar los taladros ciegos de gran longitud. En piezas transparentes, los puntos de soporte deben evitar en lo posible las superficies principales de visión, porque el pulido rara vez elimina por completo las marcas profundas de soporte.
En Blueprints 3D, durante la revisión del modelo, los riesgos de posprocesado suelen clasificarse en tres grupos: riesgos estéticos, riesgos de ensamblaje y riesgos de resistencia. Los riesgos estéticos se centran en la uniformidad de la pintura, las diferencias de color y las marcas de capa; los riesgos de ensamblaje, en el espesor del recubrimiento, los residuos de polvo y la posición de los insertos; y los riesgos de resistencia, en el tratamiento térmico, los daños por retirada de soportes y las microfisuras superficiales. Plantear estas cuestiones antes de la confirmación del modelo ayuda a reducir retrabajos y reimpresiones.
III. Métodos de control de proceso que sí se pueden implementar
Primero, establecer una ficha de proceso a nivel de pieza, registrando material, altura de capa, orientación de impresión, pasos de posprocesado, parámetros clave y resultados de inspección. Segundo, aplicar un control en tres puntos para las dimensiones críticas: predicción antes de imprimir, medición antes del posprocesado y re-medición después del posprocesado, evitando así fijarse solo en el resultado final sin poder rastrear el origen de las desviaciones. Tercero, para piezas de apariencia, elaborar pequeñas muestras de color o textura y confirmar primero el estándar aceptado por el cliente antes de pasar al pintado de toda la pieza. Cuarto, en series, establecer la aprobación de la primera pieza, especialmente en lotes de teñido, pintura y tratamiento térmico.
En la comunicación de entrega, debe quedar clara la diferencia entre "pieza impresa en color base", "pieza con lijado básico", "pieza con pintura de nivel expositivo" y "pieza mecanizada de nivel ingeniería". Cada nivel implica costes, plazos y criterios de aceptación distintos. Si el cliente solo necesita validación estructural, un posprocesado estético demasiado alto añadirá costes innecesarios; si la pieza se usará en una feria o una presentación de licitación, el detalle superficial, el color y el tacto influirán directamente en la imagen profesional.
IV. Inspección de calidad y advertencias de riesgo
Tras finalizar el posprocesado, deben realizarse tres tipos de inspección: apariencia, dimensiones y función. La inspección visual incluye diferencias de color, partículas, descuelgues, arañazos y restos de puntos de soporte; la inspección dimensional abarca orificios críticos, superficies de ensamblaje, espesor de clips y planos de referencia; y la inspección funcional cubre pruebas de inserción/extracción, giro, carga, estanqueidad o montaje. En piezas funcionales destinadas a uso prolongado, también hay que prestar atención a los efectos de la temperatura y la humedad, la radiación UV, los agentes químicos y las cargas repetidas.
Entre los riesgos habituales están la fragilización de piezas de resina por curado excesivo, ligeros cambios dimensionales en piezas de nailon teñidas, puntos de concentración de tensiones en piezas metálicas tras retirar soportes y la ocultación de textos o texturas finas por una capa de pintura. La forma eficaz de actuar no es prometer "cero riesgo", sino anticipar los riesgos en la revisión de diseño y de proceso, y reducir la incertidumbre mediante pasos verificables.
Conclusión
El posprocesado determina si un proyecto de impresión 3D puede pasar de ser una simple pieza formada a convertirse en una entrega real. Para Blueprints 3D, el posprocesado no es un proceso aislado, sino un eslabón de gestión del ciclo de vida que conecta la revisión del diseño, la selección de materiales, los parámetros de impresión, la inspección de calidad y la aceptación por parte del cliente. Solo incorporando el posprocesado desde el inicio de la solución se puede lograr un equilibrio estable entre coste, plazo, apariencia y función.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.