
Einleitung: Ein Baujob, zwei Systeme, zwei Kurven
Bei der Lieferprüfung eines metallischen LPBF-Bauteils verlangte der Kunde schichtweise Kurven für den Sauerstoffgehalt der Baukammer und die Laserleistung. Die aus dem MES exportierte Kurve enthielt 4.217 Punkte, das lokale Maschinenprotokoll dagegen 4.239 Punkte; die Leistungswerte derselben Schichtnummer wichen um 6 % voneinander ab. Erst nach zwei Tagen stellte das Engineering-Team fest: Die Maschine war nicht fehlerhaft. Als das Edge-Gateway nach einem nächtlichen Ausfall von 11 Minuten Daten nachübertrug, wurden „Maschinenzeitstempel“ und „Speicherzeitstempel“ in einer Spalte vermischt; zudem gingen die Sequenznummern von 22 Punkten verloren. Das Bauteil selbst war konform, doch die Datenkette war nicht vertrauenswürdig – der Bericht konnte daher nicht freigegeben werden. lantu3D ordnet solche Probleme dem Lebenszyklusmanagement „vom Blueprint bis zur physischen Lieferung“ zu: Die Datenkette ist keine Nebenfunktion der Anlage, sondern ein kontrolliertes Objekt auf derselben Ebene wie Modell, Parametersatz und Pulvercharge. Dieser Beitrag beschreibt eine umsetzbare Spezifikation für kontrollierte Erfassung: Punktsemantikwörterbuch, vier Zeitstempel, Qualitätskennzeichen, persistente Warteschlangen bei Verbindungsunterbrechungen, vier Prüfungen für die Nachübertragung und drei Freigabezustände A/B/C.
1. Punktsemantikwörterbuch: Zuerst klar definieren, was ein „Punkt“ ist
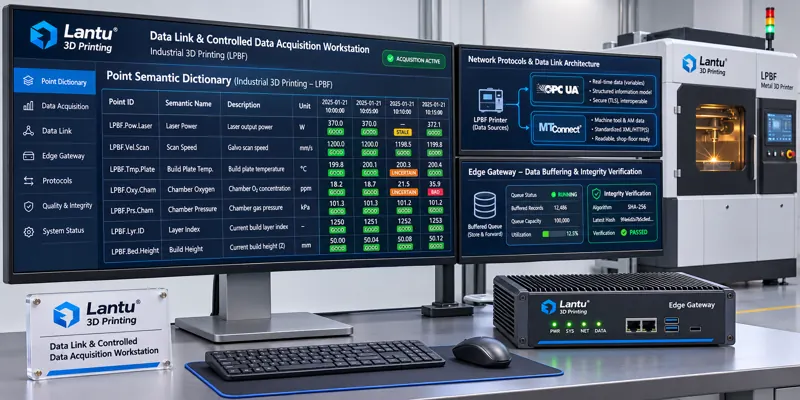
Die Erfassungstabellen der meisten Werkstätten enthalten nur drei Spalten: Variablenname, Wert und Zeit. Das reicht nicht für belastbare Entscheidungen. Für jeden Datenpunkt wird ein Semantikwörterbuch mit elf Feldern empfohlen: ① eindeutige Anlagenkennung einschließlich Modell und Seriennummer; ② Punktcode, beispielsweise LPBF-03.CHAMBER.O2_PPM; ③ Bezeichnung der physikalischen Größe und technische Einheit, etwa ppm, W, mm/s oder °C; ④ Datentyp der Quelle, etwa SPS-Register, Maschinen-API oder externer Sensor; ⑤ Abtastintervall und Auslöseart, beispielsweise zyklisch mit 1 Hz bzw. 10 Hz oder durch Schichtnummern-Ereignis; ⑥ Messbereich und Auflösung, beispielsweise 0–2.000 ppm bei 0,1 ppm; ⑦ Filter- und Aggregationsregeln, etwa ungeglätteter Rohwert und separat gespeicherter abgeleiteter 1-Minuten-Mittelwert; ⑧ Quelle der Genauigkeit oder Unsicherheit; ⑨ zugehöriger Prozessabschnitt, etwa Vorheizen, Aufbau, Abkühlen oder Nachbearbeitung; ⑩ zugeordneter Primärschlüssel, bestehend aus Fertigungsauftrag + Build-Nummer + Schichtnummer; ⑪ Versionsnummer und Gültigkeitsdatum.
Das Wörterbuch muss versionskontrolliert werden: Neue Punkte, Änderungen des Messbereichs oder der Abtastrate erfordern einen Änderungsauftrag; historische Datenpunkte sind bei Abfragen weiterhin gemäß der alten Definition zu interpretieren. Ohne Semantikwörterbuch sind maschinenübergreifende Vergleiche und die Zuordnung zu gemeinsamen Builds nicht möglich. Zwei Anlagen können beide einen Punkt „Power“ nennen, wobei die eine den Sollwert und die andere den tatsächlich gemessenen Rückmeldungswert liefert. Eine direkte Zusammenführung führt zwangsläufig zu falschen Schlussfolgerungen.
2. Vier Zeitstempel und Zeitreferenz: Jeden Punkt lokalisierbar und reproduzierbar machen
Jeder Datensatz sollte vier Zeitstempel enthalten: T_dev (Zeitpunkt der Entstehung in der Anlage), T_gw (Zeitpunkt des Empfangs am Gateway), T_store (Zeitpunkt der Speicherung in der Datenbank) und T_backfill (Zeitpunkt des Abschlusses der Nachübertragung; im normalen Onlinebetrieb leer). Die Aufgaben sind klar verteilt: T_dev dient der Rekonstruktion des Prozessverlaufs und der Synchronisierung mit Schichtnummern; die Differenz zwischen T_gw und T_dev zeigt die Übertragungsverzögerung; T_store dient der Datenbankprüfung; T_backfill kennzeichnet Datensätze, die nach einer Unterbrechung wiederhergestellt wurden.
Auch die Zeitreferenz muss festgelegt sein: Anlage und Gateway verwenden einheitlich PTP/NTP, mit einer angestrebten Abweichung von ≤10 ms; die Drift wird täglich dokumentiert. Bei Abtastraten über 10 Hz oder parallelen Ereignissen mehrerer Schichten ist die Zeitstempelauflösung, ms oder μs, im Punktwörterbuch anzugeben. Ein häufiger Fehler besteht darin, T_store statt T_dev zur Darstellung der Kurve zu verwenden. Punkte im Nachübertragungsfenster werden dann auf denselben Zeitpunkt komprimiert und erzeugen künstliche Leistungsstufen. Als technische Regel gilt: Überschreitet |T_gw − T_dev| das Dreifache des Abtastintervalls, wird der Punkt als STALE markiert; überschreitet die Differenz 30 s bei zehn aufeinanderfolgenden Punkten derselben Anlage, wird ein Datenkettenalarm ausgelöst.
3. Qualitätskennzeichen: Die vier Zustände GOOD / STALE / UNCERTAIN / BAD
Ein Zahlenwert trägt keine Vertrauensinformation; daher ist ein Qualitätskennzeichen erforderlich. GOOD: innerhalb des Zyklusfensters eingetroffen, innerhalb des Messbereichs, fortlaufende Sequenznummer und zulässige Zeitabweichung. STALE: verspätet eingetroffen oder mit dem vorherigen Wert fortgeschrieben; auf Dashboards darstellbar, aber nicht für Freigabeberechnungen zulässig. UNCERTAIN: Messbereichsgrenze, abgelaufene Sensorkalibrierung, ungeprüfte Zusammenfassung der Nachübertragung oder widersprüchliche Werte für dieselbe Schichtnummer. BAD: außerhalb des Messbereichs, nichtnumerisch, unterbrochene Sequenznummer oder nicht übereinstimmender Hash. Nur GOOD-Punkte dürfen in die Konformitätsquote sowie in Kennzahlen wie Energieverbrauch pro Bauteil, Gasverbrauch und Schichtleistung eingehen. UNCERTAIN muss nach manueller Prüfung in GOOD oder BAD überführt werden; eine automatische Herabstufung zur Freigabe ist nicht zulässig.
Die vier Zustände sollten zusammen mit dem Datensatz gespeichert und nicht erst nachträglich berechnet werden, da Nachübertragung, Wiederholung und systemübergreifender Export den Kontext verändern können. Nur wenn Qualitätskennzeichen und Version des Punktwörterbuchs gemeinsam gespeichert werden, lassen sich die damaligen Entscheidungsbedingungen bei historischen Neuberechnungen reproduzieren.
4. Persistente Warteschlangen bei Verbindungsunterbrechung: Kapazität nach dem schlimmsten Fall, nicht nach mittlerer Bandbreite auslegen
Ausfälle von Edge-Gateways sind normal und keine Ausnahme. Das Gateway benötigt eine lokale persistente Warteschlange mit einem zusammengesetzten Primärschlüssel aus Anlagenkennung + Punktcode + T_dev + Schichtnummer; jeder Datensatz erhält zusätzlich eine Sequenznummer und eine SHA-256-Prüfsumme. Die Kapazität wird nach „längste tolerierbare Unterbrechung × Spitzenpunktfrequenz × Größe je Datensatz“ berechnet: Bei 12 Anlagen mit jeweils 40 Punkten, durchschnittlich 1 Hz und etwa 200 B je Datensatz ergeben sich für acht Stunden rund 69 MB. Unter Berücksichtigung von 10-Hz-Punkten, Wiederholungsdaten und Index-Overhead sind mindestens 256 MB und mindestens 24 Stunden vorzusehen, ergänzt um einen Alarm bei 80 % Füllstand und eine Strategie vor dem Überlauf: Zuerst werden kritische CTQ-Punkte gesichert, während abgeleitete Punkte ausgesetzt werden.
Die Warteschlange muss mit Write-Ahead Logging (WAL) auf persistenten Speicher geschrieben und gegen Stromausfall geschützt werden. Nach der Wiederherstellung darf sie nicht unmittelbar geleert werden; erst wenn alle vier Prüfungen der Nachübertragung bestanden sind, werden die Datensätze transaktional gelöscht. „Beim Wiederverbinden überschreiben“ ist verboten – genau dies war die Ursache für die 22 verlorenen Punkte im einleitenden Beispiel.
5. Vier Prüfungen der transaktionalen Nachübertragung: Sequenznummer, Anzahl, Prüfsumme und Primärschlüsselkonflikt
Eine Nachübertragung wird als Transaktion für „Anlage + Unterbrechungszeitraum“ behandelt. Dabei werden vier Prüfungen in Reihenfolge ausgeführt: ① fortlaufende Sequenznummern: keine Lücken und keine Duplikate innerhalb des Zeitraums; ② übereinstimmende Anzahl: Die Differenz zwischen der Anzahl in der Gateway-Warteschlange und dem lokalen Export der Anlage beträgt maximal 0,1 %; bei Überschreitung wird der gesamte Abschnitt als UNCERTAIN markiert und manuell abgeglichen; ③ übereinstimmende Prüfsumme: SHA-256 wird aus den in Reihenfolge zusammengefügten Datensätzen berechnet und mit der Bereichsprüfsumme der Anlage verglichen; ④ Primärschlüsselkonflikte: Vor der Speicherung wird der zusammengesetzte Primärschlüssel geprüft; kollidierende Datensätze werden nicht stillschweigend überschrieben, sondern zur Bewertung in eine Isolationstabelle geschrieben.
Erst wenn alle vier Prüfungen bestanden sind, wird die Transaktion bestätigt, T_backfill geschrieben und das Qualitätskennzeichen von „Nachübertragung ausstehend“ auf GOOD gesetzt. Bei einem Fehler wird der gesamte Abschnitt in die Warteschlange zurückgerollt; Teilbestätigungen sind verboten. Empfehlenswert ist monatlich eine 30-Minuten-Rückverfolgungsübung: Für einen zufällig ausgewählten Build muss innerhalb von 30 Minuten dieselbe Kurve aus Maschinenprotokoll, Gateway-Warteschlange und Datenbank rekonstruiert werden. Erst eine Übereinstimmung von mindestens 95 % gilt als kontrollierte Datenkette.
6. Drei Freigabezustände A/B/C: Ob Daten für die Ausstellung einer Freigabe verwendet werden dürfen
Der Zustand der Datenkette wird direkt an die technische Freigabe gekoppelt: Zustand A (freigabefähig) – Die Version des CTQ-Punktwörterbuchs ist gültig, alle vier Zeitstempel sind vorhanden, die GOOD-Quote beträgt ≥99,5 %, es gibt keine offenen Nachübertragungen und die Uhrendrift ist konform. Prozesskurven können dem Build zusammen mit Ofenproben und Prüfberichten zugeordnet werden. Zustand B (bedingt nutzbar) – Nicht-CTQ-Punkte weisen STALE-Zustände auf oder Nachübertragungen wurden abgeschlossen; die GOOD-Quote liegt bei 98 %–99,5 %. Die Daten dürfen für interne Prozessanalysen verwendet werden, jedoch nicht als Kundennachweis oder Grundlage einer Sonderfreigabe. Zustand C (gesperrt) – Kritische CTQ-Punkte weisen BAD auf, Prüfsummen stimmen nicht überein, eine offene Unterbrechung besteht länger als 24 h oder die Wörterbuchversion entspricht nicht der während der Produktion verwendeten Version. Prozessdaten dieses Builds dürfen nicht freigegeben werden; es sind ein Abweichungsbericht und eine Datenprüfung erforderlich.
Die drei Zustände benötigen ein Dashboard und klare Verantwortlichkeiten. Fünf Kennzahlen werden wöchentlich überprüft: Datenkettengesundheit (GOOD-Quote), Dauer bis zum Abschluss der Nachübertragung, Uhrendrift, Übereinstimmungsrate der Wörterbuchversion und Erfolgsquote der Rückverfolgungsübungen. Dadurch ist „vertrauenswürdige Daten“ keine mündliche Zusicherung mehr, sondern ein bewertbares, rückverfolgbares und reproduzierbares technisches Kriterium.
7. Checkliste zur Umsetzung und häufige Fehlinterpretationen
Die Umsetzung erfolgt in sechs Schritten: Punkte erfassen und Wörterbuch V1.0 einfrieren → Uhren und Zeitstempelfelder vereinheitlichen → Gateway-Warteschlangenkapazität und Füllstandswarnungen einrichten → vier Prüfungen für Nachübertragung und Isolationstabelle implementieren → Qualitätskennzeichen in der Datenbank speichern → Freigaberegeln A/B/C in die Prüfanweisung aufnehmen. Drei häufige Fehlinterpretationen sind: „Daten wurden erfasst“ mit „Daten sind freigabefähig“ gleichzusetzen, obwohl Qualitätskennzeichen und Freigabezustand fehlen; „Mittelwerte“ als „Rohdatenbeweis“ anzusehen, obwohl abgeleitete Punkte Rohpunkte nicht ersetzen können; sowie „Nachübertragung erfolgreich“ mit „Daten vollständig“ zu verwechseln, ohne Anzahl und Prüfsumme geprüft zu haben.
Auch die Abgrenzung ist wichtig: Punktwörterbuch und Qualitätskennzeichen ersetzen weder die messtechnische Kalibrierung der Anlage, die zur geometrischen Genauigkeit und messtechnischen Rückführbarkeit gehört, noch Benutzerberechtigungen und Audit-Protokolle, die Teil der Zugriffskontrolle sind. Erst das Zusammenspiel aller drei Bereiche schafft eine vollständige Nachweiskette vom Konstruktionsentwurf über Prozessparameter bis zur physischen Lieferung.
Fazit
Der Wert einer Datenkette für Anlagen liegt nicht darin, „wie viele Punkte angebunden sind“, sondern darin, ob jeder Punkt definiert, lokalisiert, bewertet und reproduziert werden kann. Ein Wörterbuch mit elf Feldern beseitigt semantische Unklarheiten, vier Zeitstempel verhindern zeitliche Fehlzuordnungen, vier Qualitätszustände unterscheiden Vertrauensniveaus, persistente Warteschlangen und vier transaktionale Nachübertragungsprüfungen verhindern Datenverluste bei Unterbrechungen. Schließlich übersetzen die drei Zustände A/B/C den Datenkettenstatus in eine technische Entscheidung über die Freigabefähigkeit. Für die additive Fertigung mit ihren kleinen Losgrößen, hohen Variantenvielfalt und strengen Rückverfolgbarkeitsanforderungen macht dieser Ansatz Prozessdaten zu einem tatsächlich lieferfähigen Asset statt zu einer Sammlung von Protokollen, deren Verlässlichkeit sich nachträglich nicht belegen lässt.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.