
Einleitung: Warum dieselbe KMG morgens konform misst und nachmittags bei der Wiederholungsmessung außerhalb der Toleranz liegt
In der Lieferkette für 3D-gedruckte Bauteile beruhen Maßstreitigkeiten häufig nicht darauf, dass sich das Teil verändert hat, sondern dass sich die Messumgebung verändert hat. Eine Koordinatenmessmaschine (KMG) misst morgens für die Ebenheit einer Montagefläche 0,06 mm; bei einer Wiederholungsmessung am Nachmittag in derselben Aufspannlage ergibt sich 0,11 mm. Ein Rauheitsmessgerät misst an demselben polierten Prüfkörper fünfmal hintereinander, wobei die Ra-Werte zwischen 1,6 μm und 2,4 μm schwanken. Werden dafür nur Messmitteldrift oder Bediener verantwortlich gemacht, wird die Prozessfähigkeit oft falsch beurteilt. Bei additiv gefertigten Bauteilen wie konturnah gekühlten Einsätzen, dünnwandigen Gitterstrukturen und porösen metallischen Dichtflächen sind die Messkräfte gering, die Abtastdichte hoch und die charakteristischen Abmessungen liegen häufig im Bereich von wenigen bis einigen zehn Mikrometern. Umgebungsbedingte Mikrovibrationen überlagern sich unmittelbar den Rohpunktwolken und Profilkurven.
lantu3D betrachtet den Weg vom Blueprint-Design bis zur physischen Auslieferung als überprüfbare Lebenszykluskette; Prüfdaten sind dabei die Freigabenachweise. Dieser Beitrag behandelt nicht die Geräteauswahl oder Kalibrierintervalle von Messmitteln, sondern die Frage, auf welcher Grundlage der Schwingungszustand von Boden und Messtisch im Präzisionsprüfbereich genau zum Zeitpunkt der Messung die Unterzeichnung eines Messberichts erlaubt: Mikrovibrationen werden als messbare Zustandsgrößen behandelt, mit Messpunkten, Grenzwerten, Prüfungen je Schicht, Datenkennzeichnung und Regeln zur Auslösung von Wiederholungsmessungen.
I. Zunächst drei Ebenen unterscheiden: Maschinenfundament, Fertigungsumgebung und Mikrovibrationen bei der Prüfung
In bestehenden technischen Beiträgen erscheint der Begriff „Vibration“ meist bei drei unterschiedlichen Bezugsobjekten, die klar getrennt werden müssen. Die erste Ebene betrifft Geräteinstallation und Standortabnahme (SAT): 10033 fordert vor der Anlieferung die Bestätigung der Tragfähigkeit des Fundaments und der Standortbedingungen, um Genauigkeitsdrift nach Produktionsbeginn zu vermeiden; die jährliche Kalibrierung nach 10382 führt Fundamentsenkungen und Veränderungen benachbarter Schwingungsquellen als Hinweise auf mögliche Fehlerquellen im Bericht auf. Die zweite Ebene ist die Kontrolle der Werkstattumgebung (8582): Temperatur, Feuchte und Sauberkeit sowie die Vermeidung von Pulverfeuchte dienen der Stabilität des Schmelzbads und schützen das gefertigte Bauteil. Erst die dritte Ebene ist Gegenstand dieses Beitrags: der Mikrovibrationszustand des Messraums oder Präzisionsprüfbereichs, der darüber entscheidet, ob die Messdaten selbst zur Konformitätsbewertung verwendet werden dürfen.
Alle drei Ebenen können Begriffe wie „Fundament“, „Vibration“ und „Umgebung“ verwenden, unterscheiden sich jedoch in ihrem Entscheidungsgegenstand: Die SAT beantwortet, ob eine Anlage in Betrieb gehen kann; die Kalibrierung beantwortet, ob die Maschinenachsen korrekt arbeiten; die Umgebungskontrolle beantwortet, ob Pulver Feuchtigkeit aufnimmt; die Mikrovibrationskontrolle beantwortet, ob diese KMG-Punktwolke, dieses Rauheitsprofil oder diese Gruppe rekonstruierter industrieller CT-Schichten durch Umgebungsrauschen beeinträchtigt wurde. Wird die dritte Ebene lediglich als Nebenbemerkung der beiden ersten behandelt, fehlt ein wesentliches Glied im Freigabekriterium.
II. Vier Wirkungsketten von Mikrovibrationen auf die Messung additiv gefertigter Bauteile
Die erste betrifft die taktile Profilmessung. Tasterbasierte Rauheitsmessgeräte fahren mit einem Tastspitzenradius von 2–5 μm über die Oberfläche. Bei unbehandelten LPBF-Seitenflächen liegt Ra häufig bei 8–20 μm; teilaufgeschmolzene Partikel und Täler der Schichtstruktur sind bereits von Natur aus steil. Niederfrequente Tischbewegungen von 0,1–0,5 Hz oder typische Störungen in Fabrikhallen bei 20–80 Hz können als Profilwelligkeit aufgezeichnet werden und Ra sowie Rz systematisch erhöhen. Die zweite betrifft KMG-Punktwolken. Luftgelagerte Führungen reagieren empfindlich auf anhaltende Mikrovibrationen; im Scanmodus verändert die Relativbewegung zwischen Taster und Werkstück die Koordinaten der Antastpunkte. Besonders leicht werden Ebenheitskriterien im Bereich von 0,05 mm bei dünnwandigen Bauteilen beeinträchtigt. Die dritte betrifft optische Verfahren und CT. Weißlichtinterferometrie und konfokale Mikroskopie rekonstruieren Oberflächenformen mit submikrometrischer vertikaler Auflösung; Vibrationen während Belichtung oder Scan können Streifenversätze verursachen. In rekonstruierten Schichten industrieller CT-Systeme können durch Mikrobewegungen des Probentisches Randartefakte entstehen, die fälschlich als Bindefehler oder Porosität interpretiert werden. Die vierte betrifft Feinmessungen an Waagen, Härteprüfgeräten und Ofenbegleitproben: Mikrovibrationen beeinträchtigen die Wiederholbarkeit von Wägungen im Bereich von 0,1 mg und der Messung von Eindruckdiagonalen.
Empirisches Kriterium: Wird derselbe Normkörper jeweils zehnmal in einem ruhigen und einem gestörten Zeitfenster gemessen und beträgt die Differenz der Mittelwerte weniger als 10 % des maximal zulässigen Fehlers sowie das Verhältnis der Standardabweichungen höchstens 1,3, kann der jeweilige Prüfpunkt als gegenüber dem aktuellen Schwingungsniveau unempfindlich gelten. Überschreitet das Verhältnis der Standardabweichungen 1,5 oder liegt die Mittelwertverschiebung über 10 %, muss der Schwingungszustand als kontrollierte Bedingung dieser Prüfmethode dokumentiert werden, statt lediglich erneut zu messen und einen Mittelwert zu bilden.
III. Vier Messpunktarten und entscheidungsfähige Grenzwerte
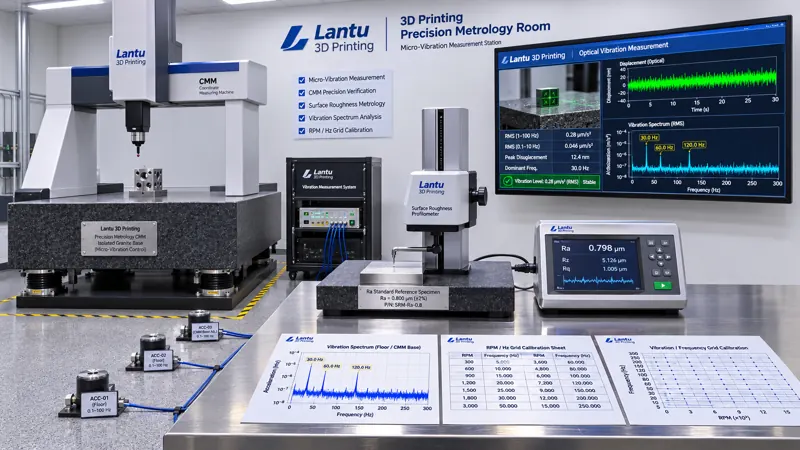
Empfohlen wird eine vierstufige Messpunktanordnung nach „Schwingungsquelle – Übertragung – Tischfläche – Gerät“, wobei alle Punkte mit Bereichsnummer und Zeitstempel verknüpft werden. Erste Ebene: Bodenschwingungen. In den vier Ecken des Messraums und in der Nähe des KMG-Fundaments werden Niederfrequenz-Beschleunigungssensoren installiert. Bei einer Abtastrate von ≥200 Hz werden die RMS-Schwinggeschwindigkeit (mm/s) im Frequenzbereich von 1–80 Hz sowie die dominante Frequenz erfasst. Für allgemeine Präzisionsprüfbereiche wird als Ziel eine VC-Kurve (Vibration Criterion) der Klasse VC-C oder besser empfohlen, entsprechend einer RMS-Schwinggeschwindigkeit von höchstens 50 μm/s. Zusätzlich sollte nachts oder bei stillstehenden Anlagen eine Referenzmessung durchgeführt werden. Zweite Ebene: schwingungsisolierte Tischfläche. Das Übertragungsverhältnis zwischen Tisch und Boden wird als T=a_table/a_floor ermittelt. Im Frequenzbereich von 1–10 Hz gilt T≤0,3 als konform, 0,3–0,6 als Beobachtungsbereich; bei T>0,6 oder beim Auftreten eines Resonanzpeaks ist dieser Messplatz außer Betrieb zu nehmen. Dritte Ebene: das Gerät selbst. Luftlagerdruck der KMG, Tastkraft des Rauheitsmessgeräts und Wiederholpositionierung des CT-Probentisches werden gemäß den Prüfpositionen des Herstellers dokumentiert. Bei Schwingungsabweichungen sind zunächst Luftlager- und Befestigungszustand auszuschließen. Vierte Ebene: begleitende Umgebungsgrößen. Temperatur von 20±1 ℃, relative Feuchte von 45 %±10 % RH, Differenzdruck sowie Ereignisse wie Personenbewegungen und Gabelstaplerdurchfahrten werden mit Türkontakten oder einfachen Ereignistasten zeitgestempelt, damit auffällige Messwerte nachträglich zugeordnet werden können.
Grenzwerte sollten nicht unnötig streng sein. Sie können nach Prüfklasse abgestuft werden: Klasse A (CTQ-Maße, Ebenheit von Dichtflächen, Oberflächenform Sa≤1 μm) erfordert Boden-RMS≤25 μm/s, Tischübertragungsverhältnis T≤0,2 und keine Personenbewegung innerhalb von 1 min. Klasse B (allgemeines Ra, Außenmaße) kann auf RMS≤50 μm/s und T≤0,3 gelockert werden. Für Klasse C (Sichtprüfung, Grobpositionierung) wird lediglich dokumentiert, ohne eine Verriegelung vorzusehen. Die Grenzwerte jeder Klasse müssen in der jeweiligen Prüfanweisung festgelegt sein und dürfen nicht nur als allgemeiner Aushang dienen.
IV. Schichtprotokoll und dreistufige A/B/C-Freigabe
Die Mikrovibrationskontrolle wird in einem Protokoll mit sechs Datenfeldern umgesetzt: Prüfbereichsnummer, Messpunktnummer und Kalibriergültigkeit, gemessene RMS-/T-Werte der Schicht, dominante Frequenz und Dateiname des Frequenzspektrum-Screenshots, Begleitereignisse (Transport, Ein-/Ausschalten der Klimaanlage, Bearbeitung an benachbarten Anlagen) sowie Bewertungsstatus und Unterschrift. Vor dem Einschalten ist mit einem Normkörper eine Wiederholbarkeitsprüfung mit zehn Messungen durchzuführen und die Standardabweichung zu erfassen. Weicht diese gegenüber der Basislinie der zuletzt konformen Schicht um mehr als 20 % ab, ist die Berichtsausgabe zunächst auszusetzen.
Es gibt drei Zustände. Zustand A (Freigabe): Alle Messpunkte der vier Ebenen liegen innerhalb der Grenzwerte der jeweiligen Klasse, die Wiederholbarkeit am Normkörper ist bestanden und es liegen keine Begleitereignisse vor. Berichte können regulär ausgestellt werden; die Messaufzeichnung enthält automatisch die Chargennummer des Schwingungsstatus. Zustand B (eingeschränkte Nutzung und Wiederholungsmessung): RMS oder T überschreiten den Grenzwert leicht, jedoch nicht um mehr als das 1,5-Fache, und es liegt kein Resonanzpeak vor. Es dürfen nur Prüfungen der Klassen B/C durchgeführt werden; Prüfungen der Klasse A müssen in einem ruhigen Zeitfenster wiederholt werden. Beide Rohdatensätze desselben Teils sind aufzubewahren und dürfen nicht überschrieben werden; der Bericht muss Grund und Ergebnisse der Wiederholungsmessung ausweisen. Zustand C (Sperrung): Boden-RMS überschreitet den Klassengrenzwert um das Zweifache, auf der Tischfläche tritt ein Resonanzpeak auf, das Luftlager ist auffällig oder das Verhältnis der Standardabweichungen des Normkörpers beträgt >1,5. Die Berichtsausgabe ist unverzüglich zu stoppen; sämtliche seit dem letzten konformen Prüfpunkten an diesem Messplatz ausgestellten Daten der Klasse A sind zu sperren. Rohpunktwolken, Profilkurven und CT-Schichten müssen rückverfolgt und bei Bedarf an Rückstellmustern erneut gemessen werden. Ohne konforme Nachweise darf keine Ausnahmefreigabe erfolgen.
V. Schnittstellen zum bestehenden Qualitätsmanagement statt eines zusätzlichen Systems
Das Mikrovibrationsprotokoll ist kein zweites Qualitätsmanagementsystem, sondern ergänzt die bestehende Nachweiskette um das Feld „War die Umgebung zum Zeitpunkt der Messung kontrolliert?“. Anbindung an das Messmittelregister und GR&R nach 8499: Daten von Normkörpern aus Zwischenprüfungen müssen die Chargennummer des Schwingungsstatus enthalten, da sich andernfalls Messmitteldrift und Umgebungsstörungen nicht unterscheiden lassen. Anbindung an Prüflose und Rohaufzeichnungen nach 11305: ALCOA+ fordert zeitnahe, originale und zurechenbare Daten; Spektrumscreenshots und Zeitstempel von Ereignissen müssen daher ebenfalls als Rohaufzeichnungen mit Änderungsverfolgung aufbewahrt werden. Anbindung an externe Prüfungen nach 12084: Dient ein Bericht eines externen Labors als Kriterium der Klasse A, muss der Auftrag verlangen, dass das Labor die Umgebungs-Schwingungsklasse während der Prüfung angibt oder zumindest die Einhaltung der Umgebungsbedingungen des Prüfverfahrens bestätigt. Anbindung an die Gerätekalibrierung nach 10382: Die Angabe „Änderung benachbarter Schwingungsquellen“ im jährlichen Kalibrierbericht wird von einer Bemerkung zu einem rechnerisch nachvollziehbaren Messwert aufgewertet; vor und nach der Kalibrierung ist jeweils die Boden-RMS zu messen und zu archivieren.
Als Umsetzungsrhythmus werden 30 Tage empfohlen: In Woche 1 werden Prüfbereiche ausgewählt, Messpunkte installiert und eine 7-Tage-Basislinie aufgenommen, um Frequenzmerkmale von Gabelstaplerwegen sowie dem Ein- und Ausschalten von Kompressoren zu identifizieren. In Woche 2 werden Grenzwerte nach A/B/C-Klassen in drei Prüfanweisungen aufgenommen sowie Tischisolierung und Laufwege angepasst. In Woche 3 wird das sechsfeldrige Protokoll in Arbeitsaufträge und Berichtsvorlagen integriert und eine Störungsübung durchgeführt, bei der absichtlich ein Kompressor an einem benachbarten Arbeitsplatz gestartet wird. In Woche 4 erfolgt eine 30-minütige Rückverfolgungsübung: Für einen zufällig ausgewählten freigegebenen Bericht muss von der Berichtsnummer aus bis zu RMS-Wert der Schicht, Spektrumscreenshot, Wiederholbarkeit des Normkörpers und Unterzeichner zurückverfolgt werden können. Ziel ist eine Vollständigkeit von ≥95 %.
VI. Häufige Fehlermuster und Checkliste
Es gibt fünf häufige Fallstricke: Es wird nur ein Schwingungsisoliertisch beschafft, ohne das Übertragungsverhältnis zu messen, sodass Resonanzpeaks gerade in den häufig verwendeten Frequenzbereich fallen können; der Fundamentabnahmebericht der SAT wird als langfristiger Nachweis einer konformen Umgebung betrachtet, während neue Schwingungsquellen nach Änderungen des Produktionslayouts ignoriert werden; es werden nur Temperatur und Feuchte, nicht jedoch Personen- und Gabelstaplerereignisse dokumentiert, sodass auffällige Messwerte nicht ursächlich zugeordnet werden können; kontaminierte Daten werden durch „noch einmal messen und mitteln“ verdeckt, was gegen die Grundsätze der Rohdatenaufzeichnung verstößt; oder ein einheitlicher Mikrovibrationsgrenzwert wird für das gesamte Werk verwendet, wodurch Klasse A zu großzügig und Klasse C zu restriktiv wird – bei hohen Kosten ohne wirksame Streitfallkontrolle. Die Checkliste lässt sich auf sieben Fragen verdichten: Haben die Messpunkte eine gültige Kalibrierung? Deckt der Frequenzbereich 1–80 Hz ab? Wurde das Tischübertragungsverhältnis T gemessen? Wurde die zehnfache Messung am Normkörper durchgeführt? Wurden Begleitereignisse markiert? Kann vom Bericht auf die Chargennummer des Schwingungsstatus zurückverfolgt werden? Beginnt der Sperrbereich im Zustand C beim letzten konformen Prüfpunkt?
Fazit
Da die Maß- und Oberflächenkriterien additiv gefertigter Bauteile immer feiner werden, dürfen geringfügige Störungen der Messumgebung nicht länger nur als „Bemerkung“ behandelt werden. Werden Mikrovibrationen im Präzisionsprüfbereich in die vier messbaren Kategorien Boden-RMS, Tischübertragungsverhältnis, Gerätezustand und Begleitereignisse gegliedert, nach Prüfpunkt in A/B/C-Grenzwerte eingestuft und über Schichtprotokolle mit jedem Bericht an den jeweiligen Umgebungszustand gebunden, können Überschreitungen durch Sperrung und Rückverfolgung statt durch glättende Wiederholungsmessungen behandelt werden. Erst dann werden KMG-Punktwolken, Rauheitsprofile und CT-Schichten zu reproduzierbaren, wiederverwendbaren und überprüfbaren Freigabenachweisen. Für lantu3D wird damit nicht ein weiteres Gerät ergänzt, sondern die kontrollierte Bedingung des „Messzeitpunkts“ in der Nachweiskette vom digitalen Modell bis zur physischen Auslieferung geschlossen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.