
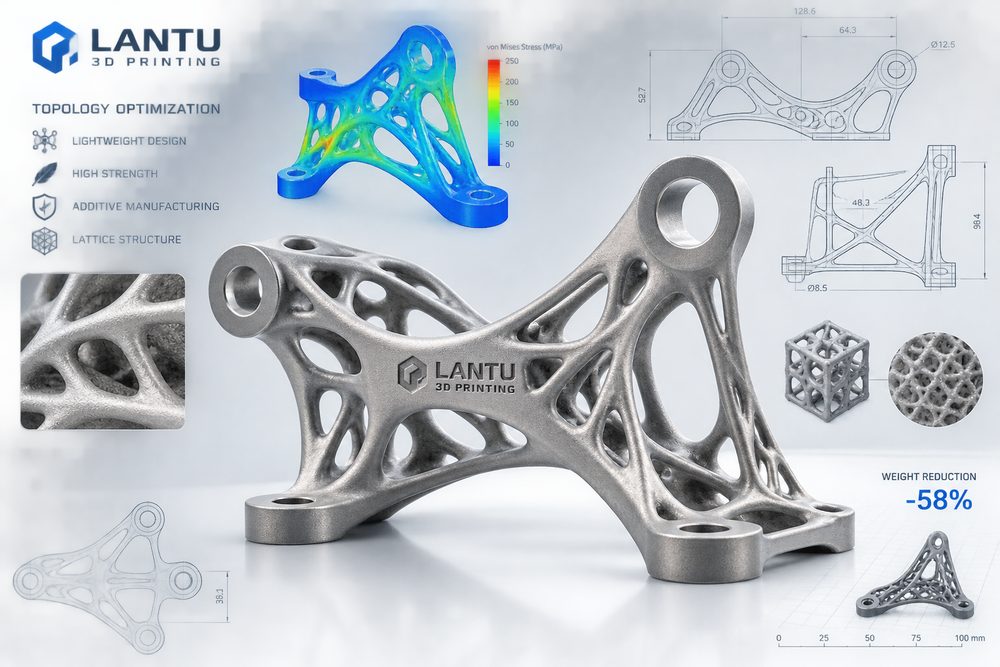
Einleitung: Leichtbau ist nicht einfaches Aushöhlen, sondern eine Neuorganisation von Lastpfaden
Die Optimierung von 3D-Druck-Designs ist kein isoliertes Einzelschritt-Thema, sondern ein systematisches Zusammenspiel aus Anforderungsklärung, Modellbewertung, Material- und Prozesswahl, Produktionsplanung und Abnahme. Für eine Plattform wie lantu3D-Druck, die den gesamten Lebenszyklus von der Blaupause bzw. dem Design bis zur physischen Auslieferung abbildet, muss Leichtbau als Neuorganisation der Lastpfade in messbare, nachvollziehbare und kontinuierlich verbesserbare Arbeitspakete zerlegt werden: Ist die Eingabedatei vollständig? Sind die kritischen Maße bemaßt? Sind Materialcharge und Maschinenparameter rückverfolgbar? Können Prüfprotokolle die Entscheidungen des Kunden stützen? Nur wenn diese Informationen bereits früh im Projekt dokumentiert werden, hängen Angebotserstellung, Prototyping, Kleinserienfertigung und Qualitätskreislauf später nicht von spontanen Einzelfallentscheidungen ab.
In der Praxis verstehen Unternehmen die Optimierung für den 3D-Druck oft als Spezialkompetenz einer einzelnen Rolle. Tatsächlich wird das Ergebnis jedoch durch die Zusammenarbeit über alle Prozessschritte hinweg bestimmt. Ein scheinbar einfaches Bauteil kann gleichzeitig eine Schichtdicke von 0,1–0,2 mm, Maßhaltigkeit im Bereich von ±0,2 mm, die Behandlung von Stützpunkten, das Risiko von thermischer Verformung, das Ziel für die Oberflächenrauheit und die geeignete Transportverpackung betreffen. Ohne eine einheitliche Methodik bündeln sich Nacharbeitskosten oft erst unmittelbar vor der Auslieferung.
1. Den Rahmen der Designoptimierung aus dem Anwendungsziel ableiten
Zunächst muss eine klare technische Basis definiert werden. Zu Projektbeginn sollten Verwendungszweck des Bauteils, Belastungsrichtung, Montagebezug, optische Anforderungen und Liefermenge festgelegt und in Prozessparameter übersetzt werden. Ein Funktionsmuster legt den Fokus beispielsweise stärker auf Festigkeit und Maßstabilität, ein Schaustück auf Textur, Farbe und Oberflächenhomogenität, während es bei Kleinserien vor allem um Stückkosten, Taktzeit und Chargenkonstanz geht. Unterschiedliche Ziele erfordern unterschiedliche Material- und Prozesskombinationen; eine einzige Erfahrungsregel kann nicht alle Szenarien abdecken.
Es empfiehlt sich, die wichtigsten Parameter in einer Projektkarte festzuhalten: empfohlenes Material, Bauteilorientierung, Bereich der Schichtdicke, Toleranzen kritischer Maße, Anforderungen an die Nachbearbeitung, Prüfverfahren und Risikostufe. Bei SLA-Resinbauteilen sind Verzug dünner Wände, Stützspuren und Sprödigkeitsänderungen nach der UV-Nachhärtung zu beachten. Bei SLS-Nylonbauteilen stehen Pulveraufmischrate, Porosität und Farbhomogenität im Vordergrund. Bei metallischen SLM-Bauteilen müssen Restspannungen, Wärmebehandlungsregime und Bearbeitungszugaben für kritische Bohrungen besonders sorgfältig gesteuert werden.
2. Topologieergebnisse müssen durch eine fertigungsgerechte Neugestaltung ergänzt werden
Die Ursachenanalyse darf nicht bei einer bloßen Beschreibung wie „Druck fehlgeschlagen“ stehen bleiben, sondern muss auf die fünf Dimensionen Konstruktion, Material, Maschine, Parameter und Bedienung zurückgeführt werden. Ein Riss im Bauteil kann etwa durch einen abrupten Wanddickenwechsel, innere Spannungsspitzen oder eine ungeeignete Wärmebehandlungskurve entstehen. Maßabweichungen an Bohrungen können auf die Bauteilorientierung, eine unzureichende Steifigkeit der Stützstruktur oder unklare Bezugspunkte für die Nachbearbeitung zurückzuführen sein. Uneinheitliche Oberflächen hängen oft gleichzeitig mit Stützlayout, Strahlmedium, Polierpfad sowie Reinigungs- und Trocknungsbedingungen zusammen.
lantu3D-Druck legt im Projektmanagement besonderen Wert auf die Beweiskette: Slice-Screenshots, Maschinencharge, Materialcharge, Kernparameter, Prozessfotos und Prüfdaten werden archiviert. Der Nutzen liegt nicht nur in der Nachverfolgbarkeit, sondern vor allem darin, die nächste Designiteration fundierter zu machen. So ist es häufig wirksamer, eine lokale Wandstärke von 1,0 mm auf 1,5 mm zu erhöhen, Überhänge auf unter 45° zu begrenzen oder auf der Rückseite großer Flächen Rippen einzufügen, als einfach nur die Maschine zu wechseln.
3. Den Nutzen des Leichtbaus mit Validierungsdaten schließen
Eine umsetzbare Lösung sollte Prozess, Rollen und Abnahmekriterien enthalten. Auf Prozessebene kann ein Sechs-Schritte-Modell aus „Anforderungsprüfung – DFAM-Designcheck – Prozessreview – Testfertigung – Freigabe vor Serienstart – Projekt-Review“ angewendet werden. Auf Rollenebene sollten Konstruktion, Prozessplanung, Produktion, Qualitätssicherung und Projektleitung an den kritischen Meilensteinen gemeinsam beteiligt sein. Bei der Abnahme werden neben den Maßen auch optische Qualität, Montageprüfung, Festigkeitsnachweis, Verpackungszustand und Kundenfeedback dokumentiert.
Bei Projekten mit kleinen bis mittleren Stückzahlen empfiehlt sich eine abgestufte Steuerung: Kategorie A umfasst sicherheitsrelevante oder montagerelevante Teile und erfordert eine Erstmusterprüfung sowie eine 100%-Prüfung der kritischen Maße; Kategorie B umfasst Funktionsmuster und wird per Stichprobe mit Montageprüfung kontrolliert; Kategorie C umfasst Sicht- oder Schauteile, bei denen vor allem Oberflächen- und Farbgleichmäßigkeit im Fokus stehen. Durch diese Einstufung werden Ressourcen gezielter eingesetzt, und der Kunde kann die Grenzen zwischen Kosten und Qualität besser nachvollziehen.
4. DFAM-Kompetenz als unternehmensweiten Designstandard verankern
Im Alltag wird am häufigsten der Review-Mechanismus vernachlässigt. Nach jedem Projekt sollten die tatsächlichen Arbeitszeiten, Fehlversuche, Gründe für Nacharbeit, Änderungswünsche des Kunden und die finalen Parameter dokumentiert werden, damit einmalige Liefererfahrungen zu einem organisatorischen Vermögenswert werden. In wiederkehrenden Branchen wie medizinischen Hilfsmitteln, Automobilvorrichtungen, Gehäusen für Unterhaltungselektronik und Luft- und Raumfahrt-Prototypen können aus Review-Daten Materialbibliotheken, Parameterdatenbanken, Risikolisten und Angebotsvorlagen entstehen.
Gleichzeitig sollte 3D-Druck nicht einfach als Mittel zum „schnellen Erzeugen eines Teils“ verstanden werden. Sein Kernwert liegt darin, den Validierungszyklus zu verkürzen, die Hürde für komplexe Strukturen zu senken und Konstruktions-, Fertigungs-, Prüf- und Auslieferungsdaten miteinander zu verknüpfen. Wenn Unternehmen 3D-Druck-Designoptimierung in Standardprozesse integrieren, kann sich 3D-Druck von einem Prototyping-Werkzeug zu einer stabilen digitalen Fertigungskompetenz entwickeln.
Fazit
Der Wert der Topologieoptimierung liegt darin, zwischen Gewicht, Festigkeit, Kosten und Lieferzeit ein neues Gleichgewicht zu schaffen. Für Fachleute der Branche besteht die eigentliche Wettbewerbsfähigkeit nicht darin, über eine bestimmte Maschine zu verfügen, sondern darin, unter komplexen Anforderungen schnell zu beurteilen, verlässlich umzusetzen und Erfahrungen kontinuierlich zu sichern. lantu3D-Druck wird weiterhin auf Designbewertung, Material- und Prozessführung, Produktionsmanagement und Auslieferungsvalidierung fokussieren, um Kunden eine vollständige Umsetzung von der Blaupause bis zum realen Bauteil zu bieten.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.