
Einleitung: Ein Muster ist nicht das Ziel, sondern der Beleg für Designentscheidungen
Viele Entwicklungsteams erstellen mit 3D-Druck Muster, um zunächst schnell die physische Form zu sehen. Dieser Schritt ist wichtig, doch wenn die Validierung auf die Optik beschränkt bleibt, wird der Wert des Musters unterschätzt. Eine wirklich wirksame Musterprüfung sollte fünf Fragen beantworten: Entspricht die Optik den Erwartungen? Sind die kritischen Maße kontrollierbar? Funktioniert die Montage reibungslos? Erfüllt das Teil die funktionalen Lastanforderungen? Unterstützen Material und Verfahren den späteren Weg zur Kleinserie oder zur Serienfertigung?
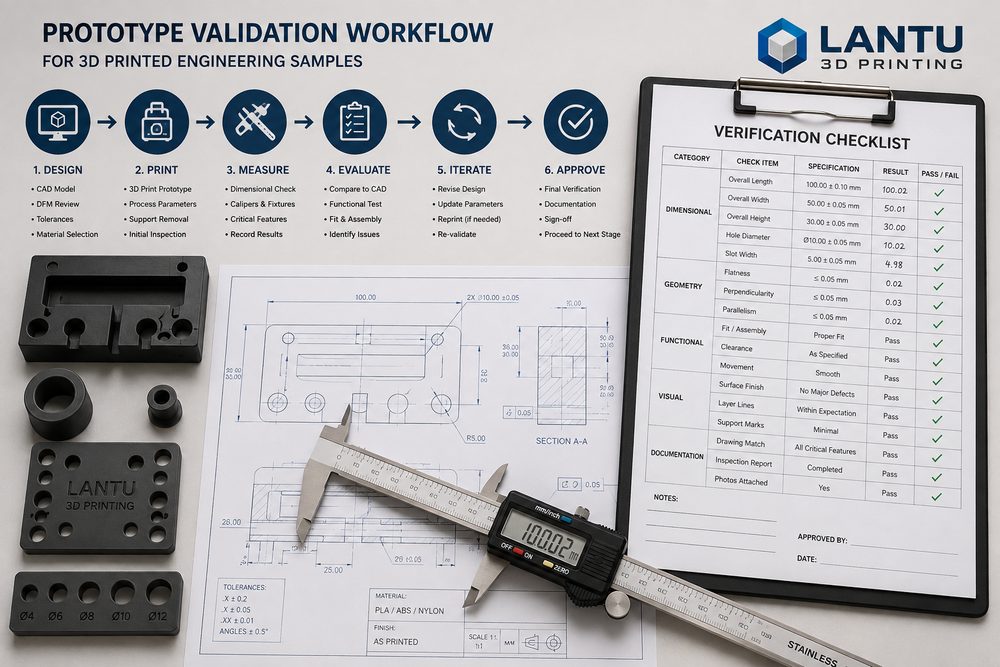
lantu3D betont das durchgängige Management vom Entwurf bis zur realen Umsetzung. Ein Muster-Validierungsprozess bedeutet nicht einfach, ein Modell zu drucken, sondern eine Beweiskette rund um das Produktrisiko aufzubauen. Jedes Muster sollte ein klares Validierungsziel, definierte Akzeptanzkriterien und eine nächste Maßnahme haben.
1. Validierungsziele staffeln: Nicht ein Muster für alle Aufgaben verwenden
Die Musterprüfung sollte in Optikmuster, Strukturmuster, Funktionsmuster und Prozessmuster unterteilt werden. Optikmuster konzentrieren sich auf Proportionen, Oberflächen, Haptik, Farbe und Nutzerwahrnehmung und können mit hochpräzisem SLA-Kunstharz oder nachlackierter Nachbearbeitung erstellt werden. Strukturmuster prüfen Wandstärken, Verstrebungen, Rastnasen, Schraubdome und Montagespiel. Dafür eignen sich zähe Harze, PA12-Nylon oder ABS-ähnliche Werkstoffe. Funktionsmuster müssen der realen Nutzung möglichst nahe kommen und werden je nach Anforderung mit SLS-Nylon, MJF-Nylon oder Metall-Druck gefertigt. Prozessmuster dienen der Bewertung von Stabilität und Kosten der späteren Kleinserienfertigung.
Wenn Optik, Montage und Festigkeit in einem einzigen Muster vereint werden, führt das häufig zu Kompromissen bei der Materialwahl. Ein transparentes Präsentationsteil eignet sich zwar, um interne Strukturen zu beobachten, ist aber nicht unbedingt geeignet, wiederholtes Ein- und Ausrasten zu überstehen. Ein hochzähes Material eignet sich für Funktionstests, kann jedoch die endgültige Oberflächenanmutung nicht realistisch wiedergeben. Deshalb ist die Festlegung der Musterrolle der erste Schritt im Validierungsprozess.
2. Konstruktionsprüfung: 70 % der grundlegenden Risiken vor dem Druck beseitigen
Fehlschläge bei Mustern entstehen oft nicht durch die Maschine, sondern dadurch, dass das Modell bereits vor dem Druck Risiken enthält. Häufige Probleme sind zu dünne Wandstärken, zu große Überhänge, fehlende Radien am Fuß von Schraubdomen, zu wenig Raum für Rastverformungen, zu kleine Montagespiele oder geschlossene Hohlräume, aus denen Pulver nicht entfernt werden kann. Eine Vorabprüfung sollte mindestens minimale Wandstärken, Bohrungszugaben, Kerbspannungen an scharfen Ecken, Kontaktflächen der Stützstrukturen und die Zugänglichkeit für die Nachbearbeitung prüfen.
Am Beispiel eines SLS-Nylonteils wird für bewegliche Passungen meist ein Spiel von mindestens 0,3 mm bis 0,5 mm empfohlen; bei SLA-Harz-Optikteilen sollten dünnwandige Bereiche in der Regel über 1,0 mm liegen, während belastete Bereiche oft 1,5 mm oder mehr und zusätzliche Verstärkungsrippen benötigen; bei Metallteilen im SLM-Verfahren müssen außerdem Stützstrukturentfernung, thermische Verformung und Bearbeitungsreferenzen berücksichtigt werden. Werden diese Regeln frühzeitig berücksichtigt, lassen sich Nacharbeiten nach dem Druck deutlich reduzieren.
3. Optik- und Maßprüfung: Standardisierte Dokumentation statt subjektiver Beurteilung
Die optische Prüfung darf sich nicht auf Aussagen wie „sieht gut aus“ oder „sieht nicht gut aus“ beschränken, sondern braucht klare Kriterien. Bewertet werden können Oberflächenstruktur, Sichtbarkeit der Schichten, Kantenschärfe, Farbkonsistenz, Deckkraft der Lackierung und das Tastgefühl. Bei Präsentationsteilen sollten A-Flächen, B-Flächen und nicht sichtbare Bereiche markiert werden, damit nicht an unwichtigen Stellen übermäßig viel Nacharbeit entsteht.
Bei der Maßprüfung sollten kritische Maße ausgewählt werden, nicht das komplette Gesamtmaß. Typischerweise gehören dazu Montagebohrungen, Positionierstifte, Rastnasenstärken, Dichtflächen, äußere Hüllkonturen und Stellen mit möglicher Kollision zu anderen Bauteilen. Die Dokumentation sollte Sollmaß, Istmaß, Abweichung, Messmittel und Schlussfolgerung enthalten. Wenn die Abweichung eine Richtungstendenz zeigt, etwa alle Bohrungen sind um 0,15 mm zu klein, sollte dies in der nächsten Modell- oder Prozessrunde systematisch kompensiert werden.
4. Montage- und Funktionsprüfung: Den realen Einsatzfall in den Test einbeziehen
Die Montageprüfung sollte die reale Reihenfolge der Montage simulieren. Viele Muster sind einzeln betrachtet unauffällig, zeigen aber bei der Montage Probleme wie zu wenig Platz für den Schraubendreher, blockierte Kabelwege, schwer lösbare Rastungen oder unklare Referenzpunkte. Es empfiehlt sich, bereits in der Musterphase mindestens drei bis fünf Montage- und Demontagezyklen durchzuführen und Weißbruch an Rastnasen, Risse an Schraubdomen, Lockerung der Passung und Kollisionspunkte zu dokumentieren.
Die Funktionsprüfung sollte Lasten, Temperatur, Feuchtigkeit, Kontaktmedien und Nutzungsfrequenz definieren. Ein Vorrichtungsmuster kann beispielsweise statische Last- und Wiederholgreiftests durchlaufen, ein Belüftungsteil kann auf Strömungswiderstand und Vibrationsverhalten geprüft werden, und ein Gehäusemuster kann Falltests, thermische Verformung und das Tastgefühl von Tasten durchlaufen. Auch wenn das Musterwerkstoff nicht dem Endmaterial entspricht, lassen sich durch Vergleichstests schwache Konstruktionsstellen erkennen.
5. Prüfergebnis: Jede Muster-Runde muss zu einer umsetzbaren Entscheidung führen
Der Prüfbericht muss nicht lang sein, aber klar. Empfohlen werden vier Ergebnisarten: bestanden, nach Anpassung bestanden, Material oder Verfahren wechseln, oder Anforderungen neu definieren. Jedes Problem sollte einer konkreten Maßnahme zugeordnet werden, etwa Radius R1,5 hinzufügen, die Dicke am Fuß der Rastnase von 1,2 mm auf 1,8 mm erhöhen, Bohrungszugabe um +0,15 mm anpassen, Sichtflächenstützen auf die Innenseite verlagern oder die Nachbearbeitung von Sandstrahlen auf Feinbearbeitung und Lackierung umstellen.
Wenn das Muster in die Kleinserie geht, sollte zusätzlich die Prozessstabilität geprüft werden. Man kann zunächst 3 bis 5 Teile drucken, um die Konsistenz zu bestätigen, und dann auf 20 bis 50 Stück skalieren. Werden in der Kleinserie Maßdrift oder Engpässe bei der Nachbearbeitung festgestellt, muss zur Konstruktion oder zum Prozesspaket zurückgekehrt werden, statt die Produktion einfach zu Mehrarbeit zu verpflichten.
Fazit: Der Wert der Musterprüfung liegt in der Reduzierung der Unsicherheit für den nächsten Schritt
Ein hochwertiger Muster-Validierungsprozess hebt 3D-Druck vom Rapid-Prototyping-Werkzeug zu einem System für Entwicklungsentscheidungen. Durch gestaffelte Ziele, Vorabprüfung vor dem Druck, standardisierte Messungen, Tests unter realen Einsatzbedingungen und klare Schlussfolgerungen kann ein Team Konstruktionsrisiken schneller erkennen, unnötige Iterationen vermeiden und eine verlässliche Grundlage für Kleinserien oder Investitionen in Werkzeuge schaffen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.