
Einleitung: Designoptimierung ist der erste Hebel zur Senkung der 3D-Druckkosten
Bei vielen 3D-Druckprojekten entstehen Kostenprobleme nicht an der Maschine, sondern bereits in der Modellkonstruktion. Zu dicke Wände erhöhen Materialverbrauch und Druckzeit, zu dünne Wände führen zu Verzug und Bruch, geschlossene Hohlräume erschweren das Entfernen von Pulver, und große Überhänge verursachen mehr Stützstrukturen sowie höhere Nachbearbeitungskosten. Blaupause 3D macht die Designoptimierung im gesamten Prozess von der Vorlage bis zur Auslieferung zur ersten technischen Prüfung nach Projektstart.
Im Unterschied zur konventionellen Fertigung erlaubt der 3D-Druck komplexe Freiformflächen, Innenkanäle, Gitterstrukturen und integrierte Bauteile. Doch mehr Freiheitsgrade bedeuten nicht weniger Einschränkungen. Verschiedene Verfahren stellen unterschiedliche Anforderungen an Mindestwandstärke, Bohrungsdurchmesser, Passungen, Stützwinkel und Oberflächenqualität. Ein Modell, das für eine SLA-Präsentation geeignet ist, muss nicht automatisch für eine funktionale SLS-Prüfung taugen; und eine topologisch optimierte Metallstruktur benötigt unter Umständen zusätzlich CNC-Nachbearbeitung und Bezugskanten für die Montage.
1. Vom Funktionsziel zurück zu den Konstruktionsparametern denken
Bei der Designoptimierung sollte zuerst das Ziel des Bauteils festgelegt werden: Geht es um eine visuelle Präsentation, eine Montageprüfung, einen Festigkeitstest oder die Kleinserien-Nutzung als Endprodukt? Bei Präsentationsteilen stehen Oberflächenkontinuität, Position der Stützpunkte und Lackierergebnis im Vordergrund; bei Montageprüfteilen sind Bohrungen, Rastnasen, Drehpunkte und Passungsspiel entscheidend; bei Festigkeitstestteilen wiederum Druckorientierung, Schichtverbund, Verstärkungsrippen und Lastpfade.
Beispielsweise werden bei SLS-PA12-Rastteilen häufig Wandstärken von 1,2 bis 2,0 mm empfohlen; bewegliche Spielmaße lassen sich oft ab 0,3 bis 0,5 mm validieren. SLA-Teile zeigen zwar feinere Details, doch dünne Rastgeometrien können bei dauernder Biegung spröde brechen. Bei Metallbauteilen im SLM-Verfahren sollten Gewinde und hochpräzise Bohrungen meist mit Bearbeitungszugabe ausgelegt und nach dem Druck präzise nachgearbeitet werden. Werden diese Parameter früh berücksichtigt, vermeidet man, dass das Teil erst nach dem Druck als nicht montierbar erkannt wird.
2. Das Gleichgewicht zwischen Leichtbau und Festigkeit
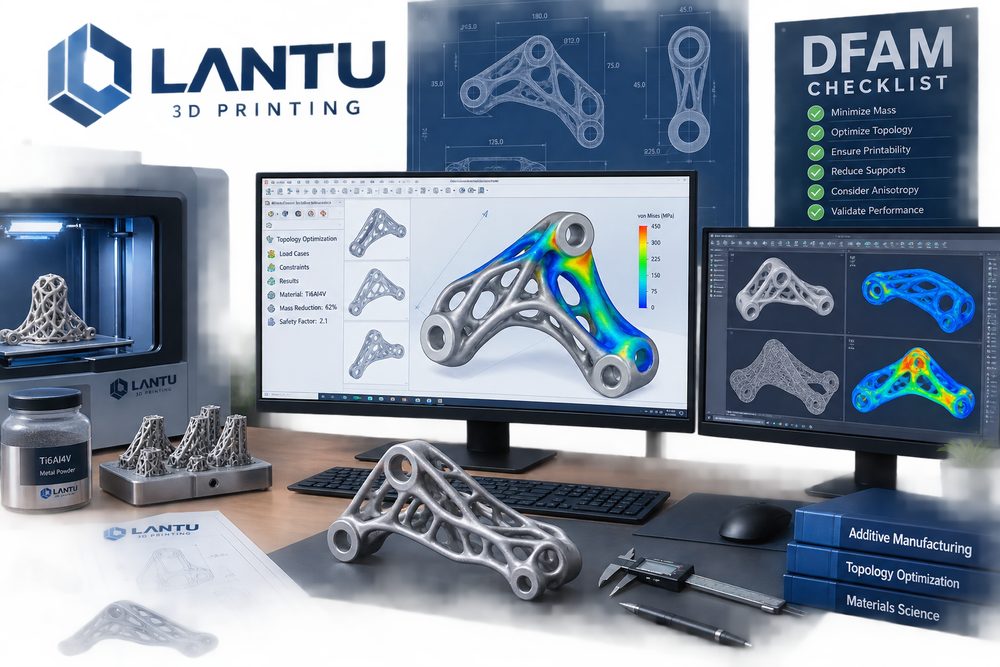
Leichtbau bedeutet nicht einfach, ein Bauteil auszuhöhlen. Bei tragenden Teilen sollte zuerst der Lastpfad analysiert und erst danach entschieden werden, wo Material eingespart werden kann. Zu den gängigen Methoden gehören das Einbringen von Radien zur Reduzierung von Spannungsspitzen, der Einsatz von Verstärkungsrippen statt einer pauschalen Verdickung, die Gewichtsreduktion durch Gitterstrukturen sowie die Zusammenfassung mehrerer Bauteile zu einem integrierten Teil. Auch Ergebnisse aus der Topologieoptimierung müssen anschließend konstruktiv überarbeitet werden, damit minimale Stabdurchmesser, Entpulverungswege und die Zugänglichkeit für Nachbearbeitungswerkzeuge gewährleistet bleiben.
In der Praxis lässt sich bei manchen Gehäuseteilen eine massive dicke Wand durch eine gleichmäßige Wandstärke von 2 mm mit lokalen Verstärkungsrippen ersetzen. So kann die Steifigkeit erhalten bleiben, während der Materialeinsatz um etwa 20 % bis 35 % sinkt. Werden die Rippen jedoch direkt an sichtbare Außenflächen angebunden, können Einfallstellen oder Schatten auf der Oberfläche entstehen. Sind die Öffnungen im Gitter zu klein, lassen sich SLS- oder Metallpulver nicht vollständig entfernen, was wiederum Risiken schafft. Optimierung muss daher Fertigung und Prüfbarkeit immer gemeinsam berücksichtigen.
3. Checkliste für das modellgerechte Verfahren
Vor dem Druck sollte geprüft werden, ob das Modell Nicht-Manifolddaten, invertierte Normalen, überlappende Flächen, zu dünne Wandbereiche, isolierte Kleinteile oder geschlossene Hohlräume enthält. Bei SLA-Teilen ist zu prüfen, ob Stützstrukturen auf der Hauptsichtfläche landen; bei SLS-Teilen sind Mindestbohrungsdurchmesser und Entpulverungswege zu kontrollieren; bei FDM-Teilen wirkt sich die Druckrichtung stark auf Schichtbild und Festigkeit aus; bei Metallteilen müssen Entfernbarkeit der Stützen, Risiko thermischer Verformung und Bearbeitungsbezüge bewertet werden.
Blaupause 3D verwendet in der Regel eine Prüfstruktur mit drei Kategorien: „muss geändert werden“, „sollte optimiert werden“ und „akzeptables Risiko“. Zu den zwingend zu ändernden Punkten gehören nicht herstellbare Bereiche, nicht entpulverbare Hohlräume, unzureichende Wandstärken und unzugängliche kritische Bohrungen. Zu den empfohlenen Optimierungen zählen Fasen, Radien, Gewichtsreduktion und die Anpassung von Stützflächen. Akzeptable Risiken müssen vor der Lieferung mit dem Kunden abgestimmt werden, etwa der Grad der Wiedergabe feiner Texturen.
4. Der kollaborative Prozess der Designoptimierung
Effektive Designoptimierung ist kein einseitiges Überarbeiten von Zeichnungen, sondern ein geschlossener Kreislauf zwischen Konstruktion, Verfahrenstechnik, Kalkulation und Auslieferung. Der erste Schritt besteht darin, den Verwendungszweck und die Abnahmekriterien zu klären, der zweite in der Auswahl geeigneter Verfahren und Materialien, der dritte in der DFAM-Prüfung, der vierte in der Erstellung von Änderungs- und Risikohinweisen, und der fünfte im Druck nach Freigabe durch den Kunden. Bei komplexen Projekten empfiehlt es sich, zunächst ein Teilstück oder ein Funktionsmuster zu drucken, um Rastverhalten, Oberflächenstruktur, Wandstärke oder Montagebeziehungen mit geringeren Kosten zu verifizieren.
Dieser Ablauf reduziert die Wahrscheinlichkeit eines kompletten Nachdrucks und macht für den Kunden nachvollziehbar, woher die Kosten entstehen. Oft genügt es, eine große Stützfläche zu vermeiden, die Ausrichtung einer Bohrung zu ändern oder eine schwer zu fertigende Struktur zu zerlegen, um Nachbearbeitung und Lieferzeit deutlich zu verringern.
Fazit
Designoptimierung ist der zentrale Schritt, um den Wert des 3D-Drucks vollständig auszuschöpfen. Blaupause 3D setzt darauf, Anforderungen, Material, Verfahren, Struktur und Abnahme gemeinsam zu betrachten, damit Modelle nicht nur gedruckt werden können, sondern auch zuverlässig Montage-, Optik- und Funktionsprüfungen bestehen. Wer die Optimierung früh im Prozess verankert, senkt Kosten, verkürzt Durchlaufzeiten und erhöht die Sicherheit bei der Auslieferung.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.