
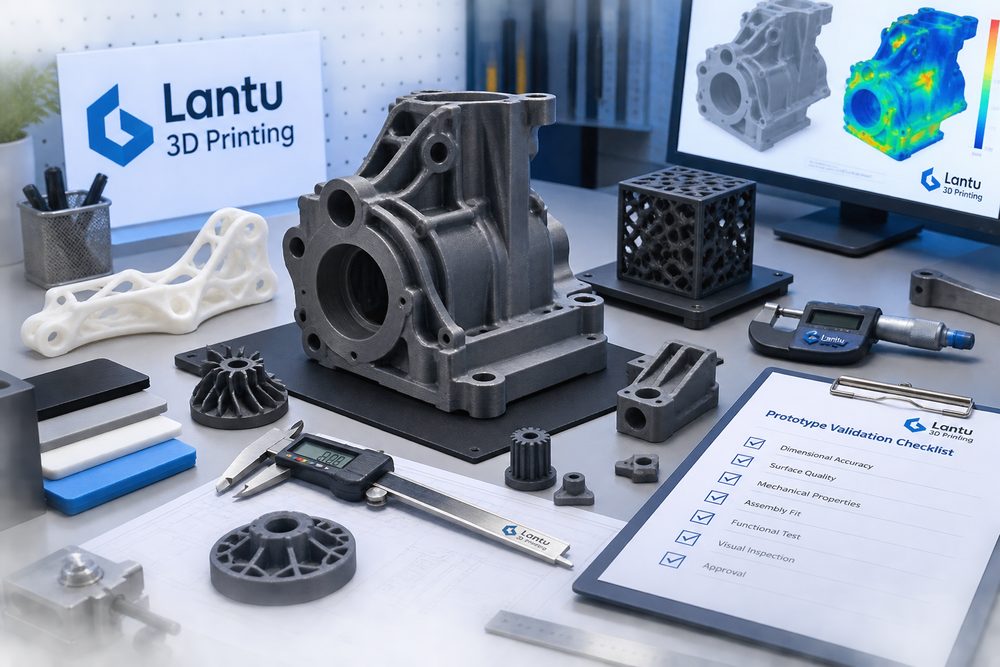
Einleitung: Der Wert der Musterverifizierung liegt darin, Probleme frühzeitig offenzulegen
In der Produktentwicklung werden 3D-Druckmuster häufig für die optische Bestätigung, Montagetests und Funktionsvalidierung eingesetzt. Wenn der Verifizierungsprozess jedoch nur bei „sieht es ähnlich aus?“ und „passt es zusammen?“ stehen bleibt, treten viele Probleme erst in der späteren Kleinserienfertigung oder sogar in Markttests zutage. Ein wirksamer Verifizierungsprozess für Muster sollte klare Ziele definieren: Was wird verifiziert, wie wird verifiziert und was gilt als Bestehensmaßstab; außerdem sollte festgelegt werden, wie bei einem Fehlschlag iteriert wird.
Blaupause 3D teilt die Musterverifizierung in Projekten üblicherweise in vier Phasen: Designinput, Prozessoutput, Testfeedback und Übergang in die Serienproduktion. Der Vorteil dieses Vorgehens besteht darin, dass jeder Druckvorgang kein isoliertes Trial-and-Error ist, sondern Belege für die nächste Entscheidungsrunde liefert.
1. Verifizierungsplan: Zuerst die Bestehensstandards definieren
Vor der Musterherstellung sollte eine Verifizierungsliste erstellt werden. Bei visuellen Mustern stehen Kontur, Oberflächenstruktur, Farbe und Präsentationswirkung im Fokus; bei Strukturmustern Wandstärke, Rippen, Schraubdome, Schnapphaken und Montagetoleranzen; bei Funktionsmustern Traglast, Temperaturbeständigkeit, Verschleiß, Dichtheit oder Ermüdungsverhalten. Für jede Kennzahl sollten möglichst quantitative Standards festgelegt werden, z. B. Lochdurchmesser-Toleranz ±0,15 mm, 20 Steckzyklen ohne Bruch beim Schnapphaken, Fugenspalt des Gehäuses unter 0,3 mm.
Fehlen Standards, verkommt die Musterbewertung zu einer subjektiven Diskussion. Das Projektteam kann Kundenanforderungen in technische Sprache übersetzen: „fühlt sich stabiler an“ kann etwa Wandstärke, Verstärkungsrippen und Elastizitätsmodul entsprechen; „wirkt hochwertig“ kann Layerorientierung, Strahl-/Sandstrahlgrad, Lackier-Farbcode und Oberflächenrauheit entsprechen.
2. Erstmusterprüfung: Modell-, Material- und Prozessrichtung bestätigen
Nach Fertigstellung des Erstmusters sollten zunächst Version und Fertigungsprozess geprüft werden. Zu den häufigen Fehlern gehören: der Kunde lädt ein altes Modell hoch, Einheiten werden von Zoll fälschlich als Millimeter gelesen, dünnwandige Bereiche liegen unterhalb der Prozessgrenze oder bei Montageteilen wurde kein Spiel berücksichtigt. Bei SLA-Harzbauteilen unterscheiden sich die Nachhärtungszeiten zwischen transparenten Teilen und hochzähen Teilen; bei SLS-Nylonteilen beeinflussen das Verhältnis der Pulverrückgewinnung und die Ausrichtung beim Aufbau die Maßstabilität.
Für die Erstmusterprüfung empfiehlt es sich, drei Punkte gleichzeitig zu kontrollieren: ob die Maße an den kritischen Schnittstellen eingehalten werden, ob die Struktur Schwachstellen mit Bruchgefahr aufweist und ob die Oberfläche dem Nutzungsszenario des Kunden entspricht. Wenn das Muster als Präsentationsmodell dient, kann die Optik priorisiert werden; dient es der Montage oder Prüfung, müssen Maßhaltigkeit und Festigkeit Vorrang haben.
3. Funktionstests: Das Anwendungsszenario in Testbedingungen übersetzen
Die Funktionsverifizierung muss dem realen Einsatz so nahe wie möglich kommen. Ein Handgehäuse muss nicht nur montierbar sein, sondern auch Fallbelastungen, Handkraft und wiederholtes Ein- und Ausschrauben von Schrauben aushalten; ein Strömungskanal-Modell muss nicht nur die richtige Geometrie haben, sondern auch Dichtheit und Medienbeständigkeit nachweisen. Die Testbedingungen sollten Last, Zeit, Temperatur, Luftfeuchtigkeit, Zyklenzahl oder das Kontaktmedium umfassen.
Ein Vorrichtungsmuster kann zum Beispiel 20 bis 100 Klemmzyklen durchlaufen, um Verformung und Verschleiß zu beobachten; eine Schnappverbindung kann nach 10, 30 und 50 Montage-/Demontagezyklen hinsichtlich der Haltekraft getestet werden; ein dünnwandiges Gehäuse kann durch lokale Drucktests geprüft werden, wobei dokumentiert wird, ob Weißbruch, Risse oder bleibende Verformungen auftreten. Je präziser die Testaufzeichnungen sind, desto klarer ist die Richtung der Designiteration.
4. Iterationsschleife: Jede Änderung muss begründet werden
Designänderungen nach der Musterverifizierung sollten „gefühlsbasierte“ Anpassungen vermeiden. Empfehlenswert ist ein Management über Problemnummern, z. B. P01 zu kleine Lochposition, P02 Riss am Fuß des Schnapphakens, P03 sichtbare Layerstruktur an der Oberfläche. Zu jedem Problem gehören Ursachenanalyse, Anpassungsvorschlag und Re-Testergebnis. Ein zu kleines Loch kann durch Maßkompensation gelöst werden; ein gerissener Schnapphaken erfordert möglicherweise größere Radien, ein anderes Material oder eine angepasste Druckorientierung.
Bevor das Muster in die Kleinserienproduktion übergeht, sollte ein finales Übergabepaket erstellt werden, das Modellversion, Material- und Prozessparameter, kritische Maße, Anforderungen an die Nachbearbeitung, Prüfstandards und Verpackungsanforderungen enthält. So kann das Produktionsteam die im Verifizierungsprozess des Musters bestätigten Ergebnisse reproduzieren.
Fazit: Der Verifizierungsprozess entscheidet, ob ein Muster in Produktionsfähigkeit überführt werden kann
Der eigentliche Wert von 3D-Druckmustern liegt nicht nur darin, schnell ein physisches Objekt zu erhalten, sondern Produktannahmen kostengünstig zu validieren. Durch einen klaren Verifizierungsplan, Erstmusterprüfung, Funktionstests und eine geschlossene Iterationsschleife können Unternehmen Probleme erkennen, bevor Werkzeuge gefertigt oder größere Stückzahlen beauftragt werden. Blaupause 3D möchte Kunden dabei unterstützen, jede Musterherstellung in belastbare technische Daten zu überführen und so das spätere Produktionsrisiko zu senken.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.