

解释没有模型怎么办、材料怎么选、壁厚怎么设计等基础问题。
企业制造
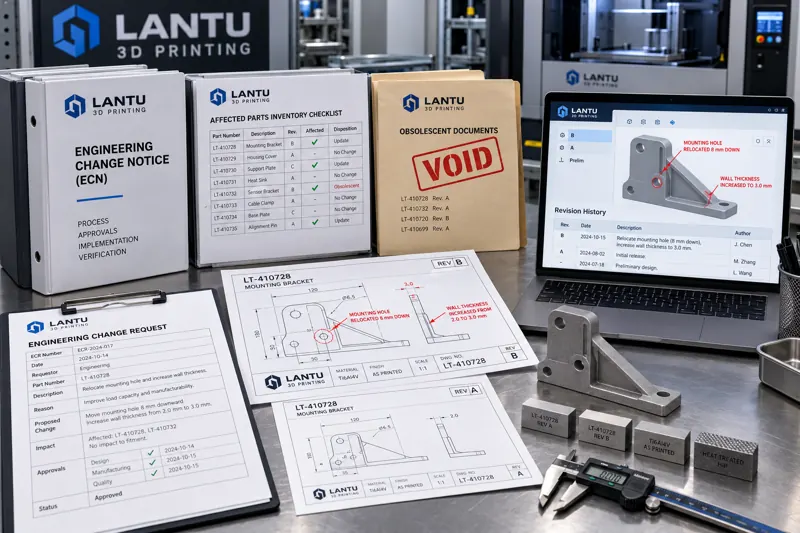
3D打印项目变更管理:从变更申请单、影响分析到版本受控的闭环方法
3D打印项目中的变更请求如果停留在口头层面,往往导致改了模型却没改报价单、旧版图纸仍在现场流转、工艺参数被随手调整。本文把变更拆分为几何技术规格变更、内部工艺变更与偏差让步三类,给出统一入口的变更申请单字段、技术/工艺/在制品/文件/商务五个影响分析清单、分层授权与首件验证闭环,并列出五个常见失效点与应对方法。
质量控制

企业制造
3D打印批量交付的统计过程控制(SPC):从关键特性到判异闭环的工程方法
面向3D打印从小批量走向批量交付的质量控制需求,本文系统阐述统计过程控制(SPC)的落地方法:如何识别关键特性、核查量具分辨率、选择Xbar-R控制图并设定判异规则,如何设计子组抽样使组内反映随机变差、组间暴露可追溯原因,以及判异后确认、范围界定、六维原因排查与措施验证的四步响应闭环。同时澄清控制限与公差限的区别、Cpk门槛的意义,并给出长期不更新控制限、只监控不改进等常见误区的规避建议。
质量控制

工艺优化
激光粉末床熔融的熔池稳定性与工艺窗口标定:从匙孔、未熔合到可放行参数的工程方法
本文针对金属LPBF现场“这次打出来了、下次打不出来”的参数波动问题,系统梳理熔池的三种失效形态(未熔合、匙孔、飞溅),指出体能量密度作为判据的局限,给出以熔池宽深比与归一化焓替代的工程判据,并提出单道—块体—特征样件三级递进的工艺窗口标定流程、离焦量与光斑及实测功率的同级管控要求,以及把窗口转化为产线放行规则的具体做法。
质量控制

材料工艺
金属3D打印粉末循环使用与掺配比例控制:从粒度漂移、流动性衰减到氧氮增量的批次放行方法
金属粉末床熔融生产中近半数粉末进入循环体系,但循环粉的粒度分布、球形度与氧氮含量会随批次漂移。本文解析循环粉的老化机理,给出粒度PSD、霍尔流速、氧氮增量三项可检测指标,并建立分级掺配比例、硬上限报废与批次履历追溯的放行方法,帮助企业在控制成本的同时守住性能基线。
质量控制
材料工艺
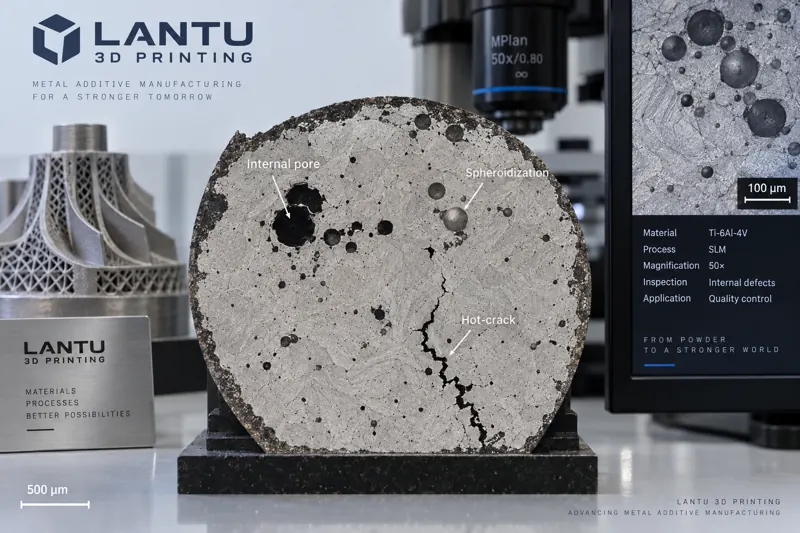
金属3D打印成型缺陷分析:球化、孔隙、热裂纹与翘曲的成因与工艺抑制
金属增材制造的球化、孔隙、热裂纹与翘曲变形是影响良率与交期的核心缺陷。本文剖析四类缺陷的成因机理,给出能量密度、搭接率、基板预热、扫描策略与去应力退火等可落地工艺参数,并构建CT检测与Cpk管控的缺陷分析闭环。
金属3D打印
质量控制
企业制造
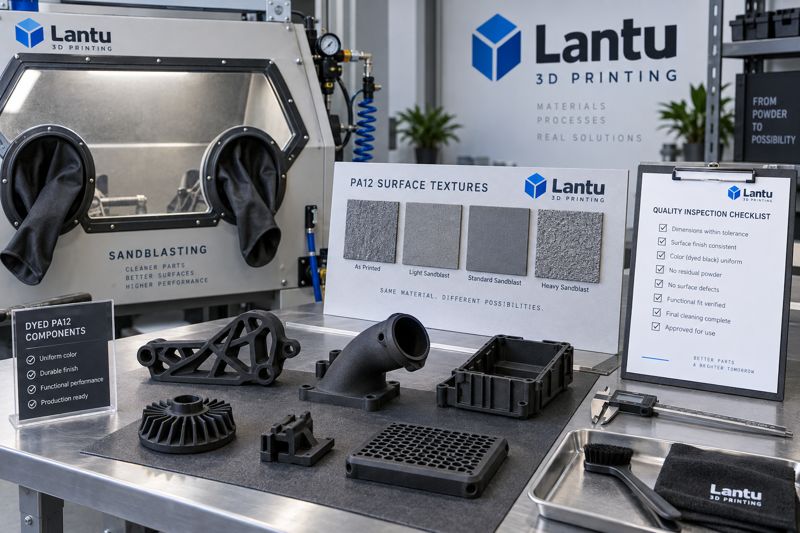
从喷砂到染色:3D打印后处理如何提升批量交付稳定性
后处理不是3D打印完成后的附加步骤,而是决定外观一致性、装配手感和批量交付稳定性的关键工程环节。本文从喷砂、去支撑、染色、抛光与检验闭环出发,梳理蓝图三维在项目交付中如何建立可复用的后处理标准。
质量控制
企业制造
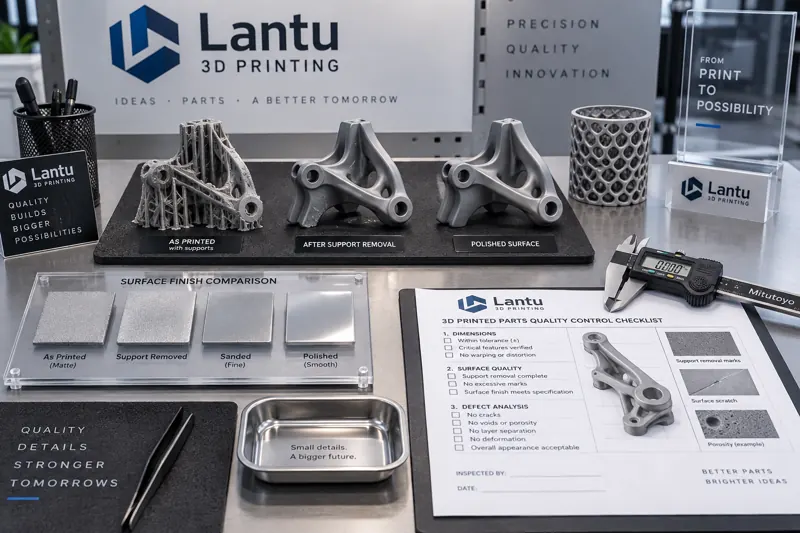
3D打印后处理缺陷分析:从支撑去除到表面一致性的质量控制
后处理决定了3D打印件能否从样件走向稳定交付。本文围绕支撑去除、打磨抛光、清洗固化、染色喷涂与尺寸复检等环节,分析常见缺陷的成因、判定方法与预防措施,帮助企业建立可复制的后处理质量控制流程。
质量控制
材料工艺
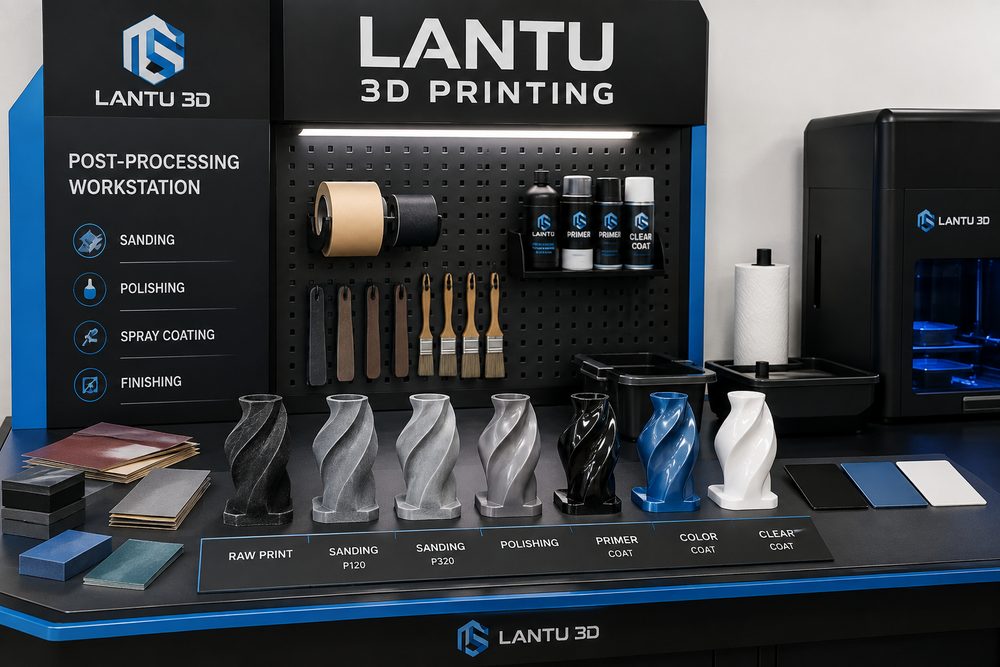
后处理技术如何决定3D打印样件的最终交付质量
后处理技术直接影响3D打印样件的外观、尺寸、装配和使用可靠性。文章从SLA、SLS、FDM与金属打印的典型后处理流程出发,说明如何在设计评审阶段提前预留工艺余量,并通过工艺卡、尺寸复测和首件确认降低返工风险。
质量控制
材料工艺
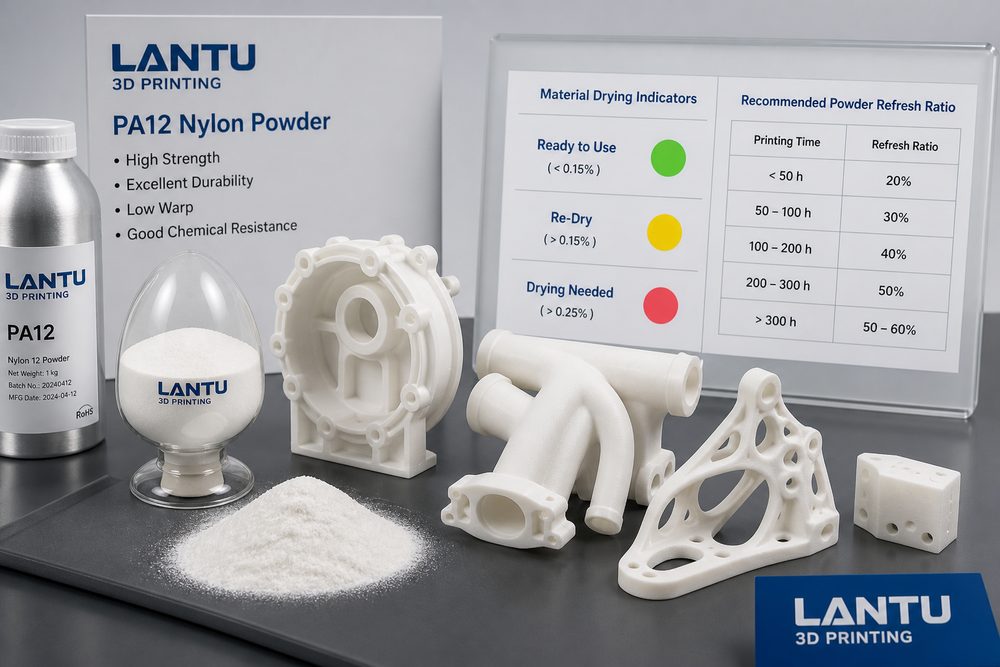
低翘曲PA12尼龙批量3D打印:从材料干燥到粉末循环的质量控制
PA12尼龙是SLS批量3D打印中最常用的工程材料之一,但翘曲、尺寸漂移和粉末老化会直接影响交付稳定性。本文从材料干燥、粉末循环、热场管理、后处理与检验记录五个环节,说明蓝图三维如何把材料参数转化为可追溯的生产控制点。
质量控制
企业制造
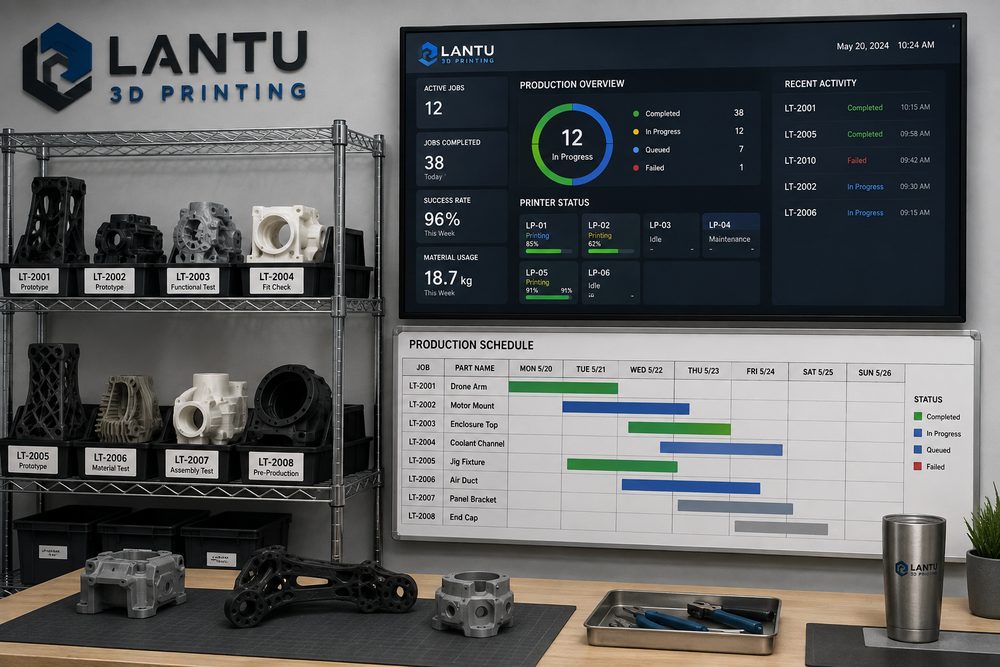
小批量生产管理:3D打印订单从试制到交付的节拍控制方法
小批量3D打印生产的难点不在单件成形,而在多型号、多材料、多后处理并行时的节拍控制。本文从订单拆解、产能评估、工序看板、质量关口和交付复盘五个方面,说明如何把样件试制经验转化为稳定的小批量交付能力。
小批量生产
生产管理
质量控制
材料工艺
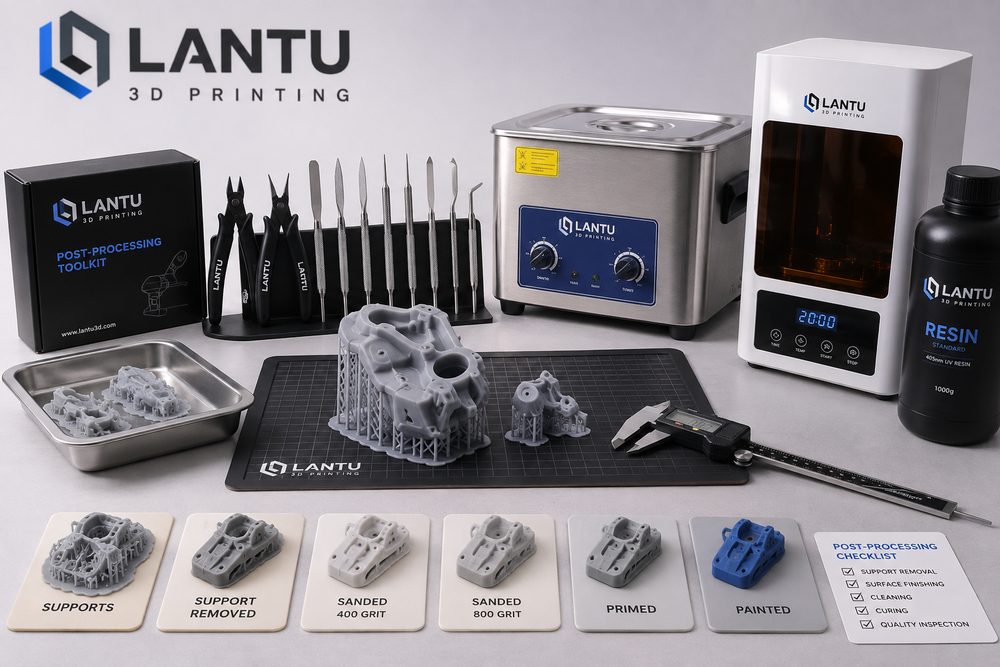
3D打印后处理技术如何决定终端零件的一致性与交付质量
3D打印零件能否从样件走向稳定交付,关键不只在打印本身,更在后处理流程是否标准化。本文围绕去支撑、清洗固化、喷砂抛光、染色涂装、尺寸复检等环节,分析后处理对表面粗糙度、尺寸偏差、装配一致性与交付周期的影响,并给出适合企业项目管理的检查清单。
质量控制
蓝图三维
后处理技术
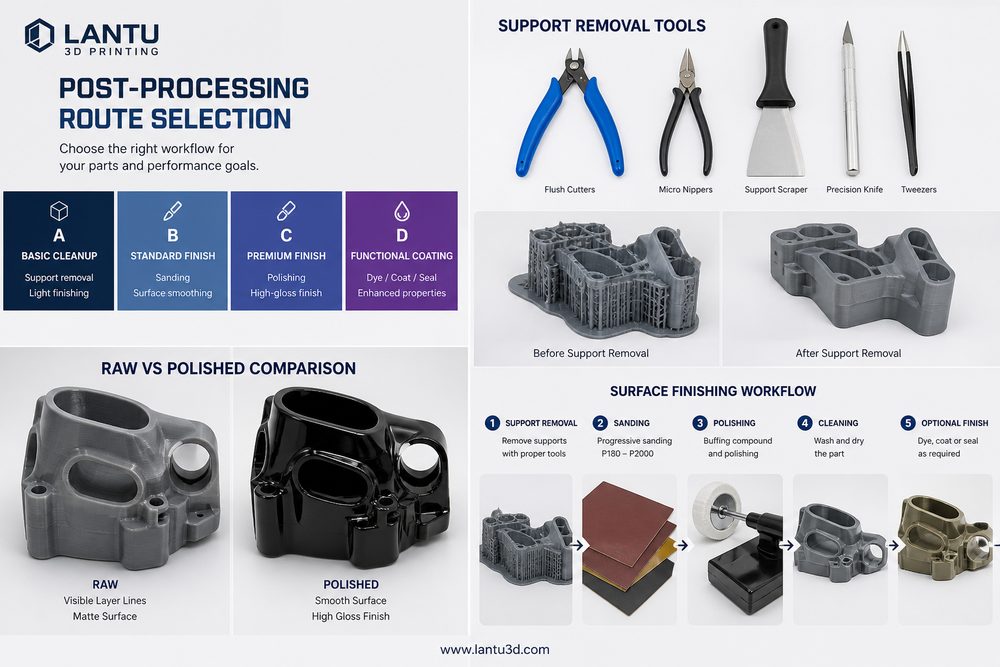
3D打印后处理技术路线怎么选:从去支撑到表面功能化的工程决策
3D打印交付质量不仅取决于成形设备,后处理路线同样决定尺寸、外观、装配和使用寿命。本文从去支撑、清粉、固化、打磨、喷涂、电镀与检测闭环出发,给出面向原型、小批量和功能件的后处理决策方法。
质量控制
蓝图三维