
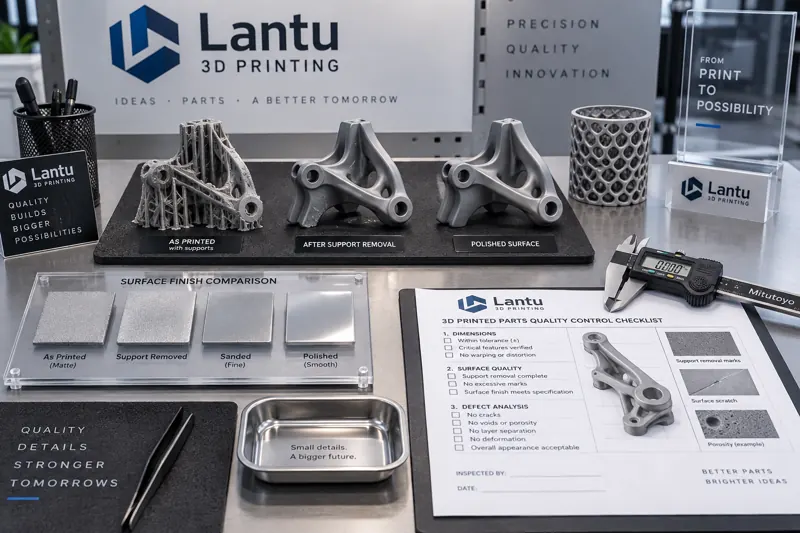
引言:后处理不是“收尾”,而是交付质量的一部分
很多企业在评估3D打印时,会把注意力集中在设备精度、材料强度和打印价格上,却低估了后处理对最终交付的影响。一个在打印平台上成形良好的零件,如果支撑去除不当、清洗固化不足、打磨方向错误或喷涂前处理不稳定,仍然可能出现尺寸超差、表面划伤、边角塌陷、颜色不均、装配卡滞等问题。对于展示模型、功能样件、小批量终端件和夹治具而言,后处理质量直接决定客户是否认可零件“可用、可装、可交付”。
蓝图三维更关注从设计蓝图到实物交付的全过程管理。后处理缺陷分析的目标,不是单纯把零件修得更好看,而是把缺陷来源、工艺参数、检验标准和返修边界纳入可追溯流程。这样,工程团队才能在项目早期判断哪些表面必须保护、哪些区域允许支撑痕、哪些尺寸需要预留加工余量,最终减少返工并稳定交期。
一、支撑去除缺陷:断点、白痕与边缘损伤
支撑去除是SLA、DLP、FDM以及金属打印后处理中最容易造成二次损伤的环节。常见问题包括支撑根部拉裂、薄壁边缘崩缺、透明树脂白化、曲面留下密集凸点等。其根本原因通常不是操作人员“手法粗”,而是前端设计与支撑策略未充分考虑后处理路径。例如0.8mm以下薄壁、尖角结构和外观A级曲面,如果支撑点直径过大或布置在视觉面上,拆除时很容易形成不可逆痕迹。
控制方法应从三个层面展开。第一,在设计评审阶段标注外观面、装配面和禁支撑区域,优先把支撑布置在非可视面或后续可加工区域。第二,按材料选择工具和顺序:树脂件可先用斜口钳保留0.5-1.0mm支撑残根,再细磨处理;尼龙粉末件避免用硬质刀具刮削,以免形成局部毛刺;金属件则应评估线切割、砂轮或机加工去除方案。第三,建立支撑痕等级标准,例如外观面不允许超过0.2mm凸点,装配面必须复检平面度和孔位尺寸。
二、清洗与固化缺陷:残留、脆化和尺寸漂移
光固化类零件常见的黏腻表面、孔洞内残留树脂、后期发黄和局部脆裂,多与清洗和二次固化有关。异丙醇浓度下降、清洗时间过短、深孔未充分循环、固化灯照射不均,都会让零件表面状态不一致。相反,过度清洗或长时间强光固化又可能导致材料吸液膨胀、边缘微裂纹或韧性下降。
建议把清洗固化参数写入作业单,而不是依赖经验。常规树脂件可采用两槽清洗:第一槽去除主体残留,第二槽完成精洗;复杂内腔零件应增加低压吹扫和排液孔检查。固化时要记录时间、距离、翻面次数和设备功率,薄壁件应使用夹具支撑以减少翘曲。对于需要装配的孔、槽、卡扣结构,清洗固化后必须再次用塞规、卡尺或三坐标抽检,因为尺寸漂移往往发生在后处理之后,而不是打印刚结束时。
三、打磨抛光缺陷:过切、纹理混乱与表面一致性不足
打磨看似简单,却最容易造成批量一致性问题。手工打磨如果没有砂纸目数顺序和方向要求,会出现局部过切、圆角变形、平面波浪纹和不同零件光泽度差异。对于SLS尼龙、MJF尼龙和FDM塑料件,表面孔隙与层纹会影响后续染色、喷涂和粘接;对于透明树脂件,粗磨阶段残留的深划痕会在抛光后被放大,导致透光率下降。
工程化做法是把打磨拆分为粗整形、纹理统一、精修和终检四步。粗整形只处理支撑残根和明显凸点,禁止改变功能面;纹理统一阶段按固定方向处理外观面,避免交叉乱纹;精修阶段再逐级提高砂纸目数,例如从400目、800目到1200目,必要时使用抛光膏或喷砂形成统一哑光效果。批量件应制作首件样板,后续零件以样板的粗糙度、色差和边缘状态为参考,而不是每件单独发挥。
四、染色喷涂缺陷:色差、橘皮、附着力不足
染色和喷涂缺陷常表现为颜色不均、局部发花、涂层橘皮、掉漆或边角堆漆。尼龙件染色不均往往与粉末残留、孔隙率和前处理清洁度有关;树脂件喷涂附着力不足则可能来自表面脱模剂、未完全固化或打磨粉尘残留。若零件需要长期展示或终端使用,颜色和涂层稳定性应被视为质量指标,而不是装饰选项。
控制重点包括前处理、环境和检验。喷涂前应完成除尘、脱脂和必要的底漆测试,环境温湿度要保持稳定,避免高湿环境导致发白或附着力下降。复杂曲面应采用多次薄喷而非一次厚喷,边角和凹槽区域要控制堆积。对于客户指定色,应使用色卡或Lab色差值确认验收标准;对于批量交付,应在同一批次内统一材料、底漆、喷涂距离和固化时间,减少跨批色差。
五、尺寸复检与追溯:把返工风险前移
后处理会改变零件尺寸,这是很多项目延期的隐性原因。支撑打磨会影响平面度,喷涂会增加局部厚度,热处理或固化会带来收缩,螺纹嵌件压入可能造成孔壁开裂。因此,后处理后的尺寸复检应覆盖装配孔、定位面、卡扣、薄壁和关键外观边界。对于公差要求较高的零件,建议在设计阶段预留后加工余量,并明确哪些尺寸以打印后为准,哪些尺寸以后处理后为准。
追溯记录同样重要。每个项目至少应记录材料批次、打印工艺、后处理步骤、关键参数、检验结果和返修记录。当出现批量色差、装配干涉或涂层脱落时,团队可以快速定位是材料、打印方向、清洗固化、打磨喷涂还是检验标准的问题。蓝图三维的价值就在于把这些环节串联起来,让客户看到的不只是一个零件,而是一套可复盘、可改进、可持续交付的制造流程。
总结:用标准化后处理提升3D打印交付确定性
3D打印后处理缺陷并非不可避免,关键在于把它从“师傅经验”转化为工程标准。企业可以从四项基础动作开始:在设计评审中标注表面等级和禁支撑区域;为不同材料建立清洗、固化、打磨、喷涂参数表;用首件样板统一外观与粗糙度标准;在后处理后执行尺寸复检和过程追溯。只有这样,3D打印才能稳定服务于研发验证、小批量制造和终端交付,让从蓝图到实物的每一步都更可控。