
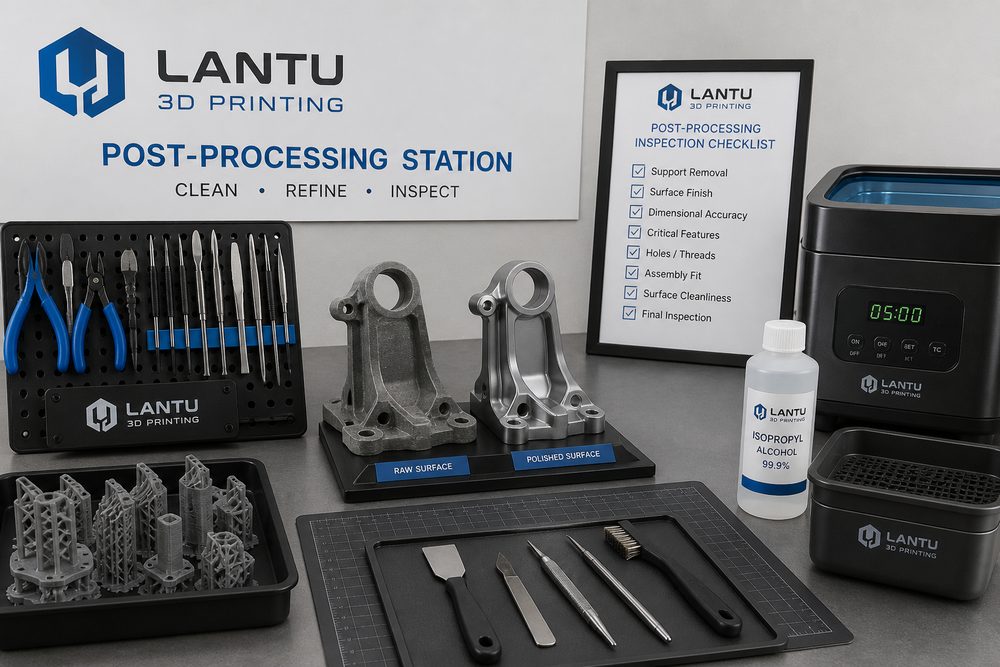
引言:后处理决定零件是否真正可交付
很多企业在评估3D打印时,会把注意力放在设备精度、材料单价和打印时间上,却低估了后处理对最终品质的影响。一个零件从打印机取出时通常只是“成形完成”,并不等于“可以装配、可以展示、可以交付”。支撑残留、粉末嵌入、树脂未完全固化、表面粗糙度不均、边角发白、孔位堵塞等问题,都会让看似成功的打印件在客户验收或工程装配中暴露风险。
蓝图三维将后处理视为从蓝图、设计、制造到实物交付的生命周期环节,而不是简单的收尾工序。尤其在小批量零件、展示模型、功能样件和工装夹具项目中,后处理标准是否清晰,直接影响成本、周期和返工率。
一、支撑去除:先保护关键面,再追求效率
FDM、SLA、DLP、金属SLM等工艺经常需要支撑结构。支撑去除看似依赖人工经验,实际上应在设计阶段就预判支撑接触区域。对外观面、密封面、装配基准面和螺纹孔周边,应尽量减少支撑接触,必要时调整摆放方向或拆件打印。对于光固化树脂件,支撑点过粗会留下凹坑,过细又可能导致打印失败;常见策略是在非外观面布置主支撑,在边缘或过渡区域使用细支撑降低打磨量。
支撑去除的控制重点不是“越快越好”,而是避免二次损伤。薄壁结构、卡扣结构和细长筋位应先用剪钳分段释放应力,再进行局部修整。对于金属件,支撑切割后的热影响、残留凸台和局部硬化也需要纳入后续加工或打磨计划。
二、清洗、固化与除粉:材料特性决定处理窗口
SLA/DLP树脂件通常需要酒精清洗和二次UV固化。清洗不足会导致表面发黏,清洗过度可能引发脆化或细节发白;固化时间也要根据材料、壁厚和透明度调整。SLS尼龙件则重点在除粉和孔腔清理,复杂流道、盲孔和格栅结构需要压缩空气、毛刷、振动或超声辅助。若粉末长期残留在内部腔体,会影响装配、重量和后续喷涂附着力。
蓝图三维在评估模型时,会把材料工艺与后处理窗口一起核算。例如同样是外观样件,树脂适合呈现细节,但大尺寸薄板可能需要补强和分段;尼龙适合耐冲击结构件,但若客户要求高光外观,则需增加打磨、底漆和喷涂工序。
三、表面处理:统一粗糙度比局部光亮更重要
喷砂、滚筒、打磨、抛光、染色、喷漆、电镀和透明罩光都属于常见后处理。交付中的常见误区是只追求某一处“很亮”,忽视整体一致性。对于展示模型,客户通常更关注色差、接缝、边缘线和触感;对于功能件,过度打磨可能改变配合尺寸,甚至削弱薄壁强度。
因此,后处理前应明确验收标准:外观等级、允许层纹、可见支撑痕位置、颜色范围、喷涂厚度、关键尺寸保护区。对装配孔、滑槽、卡扣和定位面,应在喷涂前遮蔽或预留补偿。批量项目还应制作首件样板,后续零件以样板为参照,减少不同操作者带来的差异。
四、尺寸复检:后处理后的尺寸才是交付尺寸
打印完成后的尺寸合格,并不代表后处理后仍然合格。打磨会减薄壁厚,喷漆会增加表面厚度,热固化或烘干可能引入轻微变形。对有装配要求的零件,建议在关键尺寸上采用“打印后初检—后处理保护—最终复检”的三段式流程。常见检测工具包括卡尺、塞规、针规、螺纹规和三坐标测量;对于复杂曲面,可通过扫描比对确认整体偏差。
在项目风险较高时,蓝图三维会建议客户将外观面与功能面分级管理:外观面关注纹理与颜色,功能面关注孔距、平面度、垂直度和配合间隙。这样可以避免为了追求外观而牺牲装配性能。
五、把后处理前置到报价和设计阶段
后处理不是免费附加项。一个表面要求高、遮蔽区域多、颜色复杂且需要多次检验的零件,其人工成本可能超过打印成本。透明报价应把支撑处理、清洗固化、喷砂打磨、喷涂染色、检验包装等环节拆开说明,让客户理解成本来自真实工序,而不是模糊加价。
更好的做法是在设计阶段减少后处理难度:把外观面避开支撑面,增加便于夹持的工艺边,拆分难以处理的深腔结构,明确哪些面不允许打磨。这样既能缩短交期,也能提升稳定性。
总结
3D打印后处理的目标不是掩盖打印缺陷,而是把成形件转化为可使用、可展示、可验收的交付件。只有把支撑去除、清洗固化、表面一致性、尺寸复检和验收标准纳入全流程管理,3D打印服务才能从一次性打样升级为可靠的按需制造能力。