
Mở đầu: Chứng chỉ đầy đủ nhưng không xác định được “mẻ lò này”
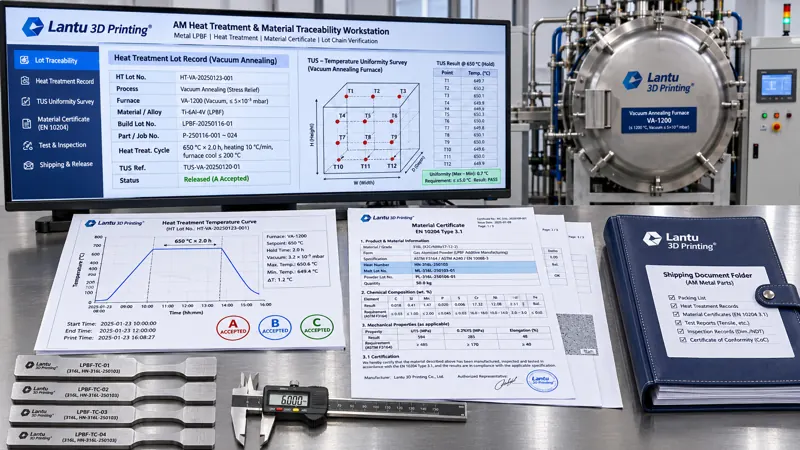
Khi bàn giao sản phẩm in 3D kim loại, khách hàng thường nhận được một tập hồ sơ gồm chứng chỉ chất lượng bột, hồ sơ thông số in, báo cáo xử lý nhiệt và phiếu kiểm tra thành phẩm. Xét riêng từng tài liệu, mọi thứ đều đạt yêu cầu, nhưng khi ghép chúng lại thường không thể trả lời một câu hỏi: giá đỡ Ti6Al4V đang cầm trên tay đã được ủ khử ứng suất trong lò nào, ở mẻ nào và theo đường cong nhiệt độ nào? Giữa số mẻ nấu chảy của bột và báo cáo kiểm tra cuối cùng có tồn tại một chuỗi bằng chứng có thể được kiểm chứng theo từng bước hay không? Nền tảng lantu3D xem toàn bộ quá trình từ bản vẽ/thiết kế đến giao sản phẩm vật lý là một chuỗi quản lý vòng đời thống nhất; hồ sơ mẻ lò xử lý nhiệt và chuỗi chứng chỉ vật liệu chính là điểm đứt gãy thường bị che lấp nhất bởi tình trạng “tài liệu đầy đủ”. Bài viết này đưa ra một phương pháp kỹ thuật có thể triển khai thành các trường dữ liệu, ngưỡng và tiêu chí phê duyệt cụ thể.
I. Xác định rõ đối tượng trước: ánh xạ ba cấp giữa mẻ lò, lô và chuỗi chứng chỉ
Một lỗi phổ biến là gộp “lô bột”, “build in” và “mẻ xử lý nhiệt” vào cùng một mã số. Ba đối tượng này phải được đánh số độc lập, sau đó liên kết bằng bảng ánh xạ: mã lô bột (bao gồm số mẻ nấu chảy, phân bố cỡ hạt và báo cáo hàm lượng oxy) → mã build (mã thiết bị, phiên bản gói tham số, sơ đồ tọa độ bố trí trong buồng) → mã mẻ xử lý nhiệt (mã lò, ngày nạp lò, thời hạn hiệu lực TUS, sơ đồ vị trí nạp lò). Một mẻ lò có thể chứa nhiều build, nhưng các chi tiết của cùng một build không được tách sang nhiều mẻ lò; nếu bắt buộc phải tách do năng lực sản xuất, phải ghi nhận “một build, hai mẻ lò” trong bảng ánh xạ và đánh giá đạt riêng cho từng đoạn đường cong. Khóa chính khuyến nghị cho bảng ánh xạ là part_revision + build_id + heat_treat_lot; mọi tài liệu giao kèm của một chi tiết phải có thể truy xuất ngược bằng ba trường này, thay vì tìm kiếm thủ công.
Ví dụ kỹ thuật: một lô gồm 24 giá đỡ thành mỏng được in trong hai buồng (B-01/B-02), sau đó nạp chung vào lò ủ chân không HT-2026-083; vị trí nạp được ghi theo tọa độ khay 3×4. Nếu chỉ ghi “đã ủ”, sẽ không thể khôi phục B-01 và B-02 tương ứng với đoạn đường cong giữ nhiệt nào và với cặp nhiệt điện giám sát nào. Ánh xạ ba cấp nhằm loại bỏ chính những mô tả mơ hồ này.
II. Độ đồng đều nhiệt độ lò TUS và độ chính xác hệ thống SAT: trước hết phải chứng minh lò đáng tin cậy
Dù đường cong nhiệt độ đầy đủ đến đâu, nó vẫn không có ý nghĩa nếu chênh lệch nhiệt độ giữa các vị trí trong buồng lò là không xác định. Theo tư duy của AMS 2750G / GB/T 9452, độ tin cậy của lò được tách thành hai thử nghiệm độc lập: TUS (Temperature Uniformity Survey, khảo sát độ đồng đều nhiệt độ lò) sử dụng 9–15 cặp nhiệt điện đã hiệu chuẩn, bố trí tại các góc và tâm của vùng gia nhiệt hữu hiệu; tiến hành đo ở trạng thái lò trống và có tải tại các nhiệt độ cài đặt thường dùng, chẳng hạn 650 °C, 850 °C và 1050 °C, rồi ghi nhận sai lệch ổn định tại từng điểm. SAT (System Accuracy Test, thử nghiệm độ chính xác hệ thống) đối chiếu chênh lệch số đọc giữa cặp nhiệt điện điều khiển/ghi dữ liệu và cặp nhiệt điện chuẩn độc lập. Tiêu chí kỹ thuật có thể áp dụng gồm: TUS của lò loại 3 ≤ ±5 °C, lò loại 2 ≤ ±3 °C; sai lệch SAT ≤ ±1,1 °C hoặc ±0,6% số đọc, lấy giá trị lớn hơn. Cặp nhiệt điện loại K dùng cho dải thông thường ≤1000 °C; ở nhiệt độ cao hơn cần chuyển sang loại N hoặc S, đồng thời mỗi cặp phải có số chứng chỉ hiệu chuẩn và thời hạn hiệu lực.
Ba trường dữ liệu dễ bị bỏ sót nhất gồm: thời hạn hiệu lực và dải nhiệt độ áp dụng của báo cáo TUS (sử dụng ngoài dải là mất hiệu lực), ranh giới hình học của vùng gia nhiệt hữu hiệu (vật nạp không được vượt ranh giới), và việc thực hiện SAT lại sau khi thay cặp nhiệt điện. Khuyến nghị đưa “số chứng chỉ TUS + thời hạn hiệu lực + dải nhiệt độ áp dụng” thành trường bắt buộc trong mẫu hồ sơ mẻ lò; hệ thống cần tự động chặn các mẻ sử dụng lò đã hết hạn.
III. Mã mẻ lò và tham số hồ sơ: để mỗi chi tiết truy vết được đến một đường cong
Hồ sơ mẻ lò không phải chỉ là một câu “nhiệt độ đã đạt giá trị cài đặt”, mà là tập dữ liệu quá trình có dấu thời gian: tốc độ gia nhiệt (ví dụ ≤5 °C/phút để hạn chế biến dạng chi tiết thành mỏng), nhiệt độ giữ cài đặt và giới hạn trên/dưới đo thực tế (ví dụ 800 °C ±5 °C, giữ 120 phút), thời điểm bắt đầu/kết thúc giữ nhiệt, phương thức làm nguội (làm nguội trong lò đến ≤200 °C rồi lấy ra hoặc làm nguội nhanh bằng argon), khí quyển trong lò và hàm lượng oxy/mức chân không (ví dụ mức chân không ≤5×10⁻³ Pa, oxy ≤100 ppm), tổng khối lượng nạp và mã đồ gá, khoảng lấy mẫu ghi dữ liệu (khuyến nghị ≤60 giây, đoạn quan trọng ≤10 giây). Tệp đường cong phải lưu các điểm lấy mẫu gốc thay vì chỉ ảnh chụp màn hình, đồng thời tính hàm băm tệp SHA-256 và lưu phiên bản thiết bị ghi để ngăn việc bổ sung đường cong sau này.
Quy tắc đánh giá cần được viết thành ba trạng thái A/B/C có thể thực thi: trạng thái A = mọi điểm lấy mẫu nằm trong dải cài đặt, thời gian giữ ≥ giới hạn dưới, TUS/SAT còn hiệu lực, cho phép phê duyệt trực tiếp; trạng thái B = một điểm vượt giới hạn trong thời gian ngắn nhưng không quá ±2 °C và kéo dài <3 phút, phải kèm giải trình sai lệch và thử lại cơ tính mẫu cùng lò trước khi được chấp nhận có điều kiện; trạng thái C = thời gian giữ không đủ, vượt giới hạn quá ngưỡng hoặc dữ liệu bị gián đoạn/mất đoạn, mẻ lò được đánh giá không đạt, các chi tiết phải cách ly và khởi động MRB, không được tự ý phê duyệt chỉ bằng cách “bù thêm một đoạn giữ nhiệt”. Điểm mấu chốt là giá trị của hồ sơ quá trình nằm ở khả năng để bên thứ ba tính lại theo cùng tiêu chí, chứ không phải chỉ chứng minh “chúng tôi đã thực hiện”.
IV. Trường dữ liệu và cấp độ bằng chứng của chứng chỉ vật liệu: đối chiếu EN 10204 3.1 và 3.2 như thế nào
Chứng chỉ phía bột và phía thành phẩm thường bị sử dụng lẫn lộn. Chứng chỉ chất lượng bột cần bao gồm số mẻ nấu chảy, thành phần hóa học (giá trị đo thực tế của từng nguyên tố chứ không chỉ ghi “phù hợp”), phân bố cỡ hạt D10/D50/D90, tốc độ chảy Hall, khối lượng riêng biểu kiến, hàm lượng oxy/nitơ/hydro và mã lô. Trong khi đó, chứng chỉ vật liệu thành phẩm được phân cấp theo EN 10204 3.1 (tuyên bố độc lập của nhà sản xuất, có giá trị đo thực tế và chữ ký của đại diện được ủy quyền) hoặc 3.2 (có xác nhận đồng ký của bên thứ ba). Khi đối chiếu, cần thực hiện năm xác nhận: số chứng chỉ và mã lô có khớp với bảng ánh xạ không; tổ chức phát hành có thuộc phạm vi công nhận không; giá trị thực đo có nằm trong khoảng quy định của thỏa thuận kỹ thuật không; tiêu chuẩn phương pháp thử, như GB/T 228.1 cho kéo, GB/T 231.1 cho độ cứng Brinell, ASTM E8/E8M, có được ghi rõ không; và phiên bản/ngày phát hành chứng chỉ có sau mẻ lò tương ứng không.
Một tiêu chí thực dụng là: giá trị cơ tính đo thực tế trên chứng chỉ phải truy vết được đến mẫu cùng lò hoặc chi tiết lấy mẫu cùng lô; nếu chứng chỉ chỉ có “giá trị điển hình” mà không liên kết với mã mẻ lò, nó chỉ được dùng làm tham khảo lựa chọn vật liệu, không thể làm cơ sở phê duyệt lô đó. Thỏa thuận kỹ thuật cần quy định trước “cung cấp chứng chỉ 3.1 kèm liên kết heat_treat_lot” để tránh đến khi giao hàng mới phát hiện khách hàng yêu cầu 3.2 nhưng quy trình chưa bố trí sự chứng kiến của bên thứ ba.
V. Liên kết giá trị thực đo với mẻ lò: không để chứng chỉ 3.1 suy giảm thành “giá trị điển hình”
Mắt xích dễ sai lệch nhất trong chuỗi chứng chỉ là coi giá trị điển hình trong sổ tay vật liệu là giá trị đo thực tế của lô hàng. Khi đối chiếu, cần tuân thủ một quy tắc cứng: các giá trị Rm, Rp0.2, A% và độ cứng thực đo trên chứng chỉ 3.1 phải kèm mã mẻ lò và mã chi tiết lấy mẫu, đồng thời có thể truy xuất ngược tới hồ sơ gốc của mẫu cùng lò hoặc mẫu lấy cùng lô. Tài liệu chỉ ghi “phù hợp GB/T 3620.1” nhưng không có giá trị số và không liên kết mã mẻ lò chỉ có thể dùng để lựa chọn vật liệu, không thể dùng để phê duyệt. Nên chuẩn hóa năm xác nhận thành một phiếu kiểm tra: tính nhất quán giữa số chứng chỉ và mã lô, tổ chức phát hành và đại diện được ủy quyền, khoảng giá trị thực đo, tiêu chuẩn phương pháp thử (GB/T 228.1, ASTM E8/E8M, GB/T 231.1), và việc ngày phát hành có sau mẻ lò tương ứng hay không.
Tiêu chí đạt phải được đóng băng trong thỏa thuận kỹ thuật thay vì thương lượng tại thời điểm giao hàng; ví dụ, trạng thái ủ của Ti6Al4V: Rm ≥ 895 MPa, Rp0.2 ≥ 825 MPa, A ≥ 8% (giá trị ví dụ, áp dụng theo tiêu chuẩn phù hợp), đồng thời quy định cách xử lý giá trị cận biên theo quy tắc bảo thủ ISO 14253-1 hoặc tái thử. Nếu một chỉ tiêu thực đo không đạt, đối tượng xử lý là toàn bộ mẻ lò chứ không phải một chi tiết đơn lẻ: phong tỏa tất cả chi tiết liên kết với mẻ đó trong bảng ánh xạ, mở rộng kiểm tra sang các mẻ lân cận và cùng lô bột, sau đó chuyển MRB đánh giá. Giá trị của bảng ánh xạ mẻ lò ở đây là chuyển “phạm vi kiểm tra mở rộng” từ phỏng đoán theo kinh nghiệm thành một danh sách có thể truy vấn.
VI. Bộ hồ sơ giao hàng và cổng phê duyệt: khách hàng có thể kiểm chứng những gì
Khuyến nghị cố định hồ sơ giao hàng thành bộ sáu tài liệu: ① bảng ánh xạ ba cấp, bao gồm sơ đồ bố trí build và sơ đồ vị trí nạp lò; ② chứng chỉ TUS/SAT và thời hạn hiệu lực; ③ tập điểm gốc của đường cong nhiệt độ mẻ lò + hàm băm + phiếu đánh giá A/B/C; ④ chứng chỉ chất lượng bột và chứng chỉ vật liệu thành phẩm, phân cấp rõ 3.1/3.2; ⑤ báo cáo kiểm tra mẫu cùng lò, gồm hướng lấy mẫu, tiêu chuẩn phương pháp và độ không đảm bảo đo; ⑥ danh sách phê duyệt cấp chi tiết, trong đó số sê-ri tương ứng một-một với các mã nêu trên. Thiếu bất kỳ tài liệu nào trong sáu tài liệu này thì không được thông qua các cổng phê duyệt D1–D4: D1 mã số đầy đủ, D2 đường cong được đánh giá trạng thái A, D3 phiên bản chứng chỉ và giá trị thực đo được khép kín, D4 tiêu chí kiểm tra đáp ứng thỏa thuận kỹ thuật.
Hồ sơ phải lưu vết theo ALCOA+: có thể quy trách nhiệm (người thao tác/người rà soát), dễ đọc, đồng thời (dấu thời gian từ thiết bị ghi chứ không nhập bổ sung sau), nguyên gốc, chính xác, đầy đủ, nhất quán, bền vững và có thể truy cập. Với gói điện tử, nên tạo tệp danh mục và tính hàm băm tổng thể; phía khách hàng có thể dùng cùng hàm băm để xác nhận tệp không bị thay thế. Như vậy, sản phẩm được giao không chỉ là chi tiết mà còn là bộ bằng chứng có thể được kiểm chứng độc lập từ số mẻ nấu chảy của bột đến phê duyệt thành phẩm.
VII. Các dạng lỗi phổ biến và danh sách kiểm tra
Có thể tổng hợp sáu vấn đề thường gặp cùng hành động kiểm tra tương ứng: đứt đoạn mã định danh (kiểm tra bảng ánh xạ có chi tiết nào thiếu mã mẻ lò hay không); TUS hết hạn hoặc sử dụng ngoài dải nhiệt độ (đối chiếu thời hạn hiệu lực với nhiệt độ cài đặt); đường cong chỉ là ảnh chụp không có điểm dữ liệu gốc (kiểm tra tệp lấy mẫu và hàm băm); dùng giá trị điển hình trên chứng chỉ thay cho giá trị thực đo (kiểm tra có liên kết mã mẻ lò hay không); mẫu cùng lò không ghi nhận hướng lấy mẫu (kiểm tra nhãn mẫu và các trường trong báo cáo); một build trải qua hai mẻ lò nhưng không đánh giá riêng theo đoạn (kiểm tra bảng ánh xạ có tách dòng hay không). Nên chọn ngẫu nhiên ba lô đã giao mỗi quý để diễn tập truy xuất ngược “từ số sê-ri đến bộ sáu tài liệu”; tỷ lệ truy xuất thành công ngay lần đầu phải ≥95%, các hạng mục không đạt phải được đưa vào CAPA thay vì chỉ bổ sung một văn bản giải trình.
Kết luận
Về bản chất, hồ sơ mẻ lò xử lý nhiệt và chuỗi chứng chỉ vật liệu không phải là công việc giấy tờ, mà là công việc kỹ thuật chuyển năng lực quy trình thành các trường dữ liệu có thể kiểm tra: ánh xạ ba cấp trả lời “đó là mẻ lò nào”; TUS/SAT trả lời “lò có đáng tin cậy không”; đường cong và đánh giá A/B/C trả lời “quá trình có được kiểm soát không”; chứng chỉ 3.1/3.2 và mẫu cùng lò trả lời “kết quả dựa trên cơ sở nào”; bộ sáu tài liệu và cổng D1–D4 trả lời “khách hàng có thể kiểm chứng độc lập hay không”. Đối với nền tảng lấy giao hàng từ bản vẽ đến sản phẩm vật lý làm trục chính, chuỗi này biến mỗi lần xử lý nhiệt từ “đã xử lý” thành “có thể chứng minh”, đồng thời tạo ra một đường cơ sở thống nhất cho truy xuất chất lượng, đánh giá khiếu nại và cải tiến quy trình sau này.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.