
Mở đầu: Vì sao cùng một đơn hàng nhưng cước trên mỗi chi tiết ở hai lần xuất hàng lại chênh gần gấp đôi
Trong thực tế giao hàng của lantu3D, cùng một lô 300 đồ gá nylon, cùng một tuyến vận tải chính và cùng một nhà vận chuyển: lần đầu được gửi theo phương án “một đơn một xe”, cước vận chuyển là 18,6 NDT mỗi chi tiết; lần thứ hai được ghép xe với các mẫu của hai khách hàng khác, sau khi xếp lại theo trọng lượng thể tích, cước mỗi chi tiết giảm xuống còn 10,2 NDT. Chi tiết không đổi, bao bì không đổi, cấp độ bảo vệ không đổi; khác biệt duy nhất là “còn lại bao nhiêu không gian tính cước trong thùng xe”. Chi tiết in 3D thường có mật độ thấp, hình dạng không đều, có cấu trúc lưới rỗng và bao bì theo biên dạng; trọng lượng thực rất nhẹ nhưng chiếm thể tích, vì vậy ước tính cước theo trực giác về trọng lượng sẽ dẫn đến đánh giá thấp một cách hệ thống. Rắc rối hơn là khi ghép xe, cách phân bổ chi phí giữa ba đơn hàng, người ký xác nhận tỷ lệ chất tải, và người quyết định số tầng chồng xếp thường trở thành tranh cãi khi đối soát cuối tháng. Bài viết này chuyển việc xếp hàng và tỷ lệ chất tải từ “kinh nghiệm của nhân viên giao nhận” thành một bảng tính có thể kiểm tra, bao phủ bốn khâu: trọng lượng thể tích, ràng buộc chồng xếp, ghép đơn cùng xe và phân bổ cước trên mỗi chi tiết. Mục tiêu là phục vụ quản lý vòng đời toàn diện từ bản thiết kế đến giao hàng vật lý, thay vì chỉ nói về kỹ thuật đưa hàng lên xe.
I. Trước hết phải cố định ba khái niệm: trọng lượng thực, trọng lượng thể tích và trọng lượng tính cước
Bước đầu tiên trong mọi phép tính xếp hàng không phải là điều xe mà là thống nhất định nghĩa. Trọng lượng thực G sử dụng số đọc từ cân đã hiệu chuẩn, bao gồm pallet, thùng luân chuyển, tấm đệm giảm chấn và túi tài liệu đi kèm hàng, với độ chính xác 0,1 kg. Thể tích V được tính bằng cách nhân chiều dài, rộng và cao tối đa của kích thước bao ngoài mỗi kiện hàng, sau đó nhân với hệ số “khoảng trống không thể lấp đầy” k, thay vì dùng hộp bao của chính chi tiết. Với chi tiết in 3D có bề mặt cong và cấu trúc lưới, k lấy 1,15–1,35 (thùng ngoài quy cách lấy 1,05–1,10; chi tiết hình dạng đặc biệt sau khi thêm đệm lót lấy giá trị cận trên). Hệ số này phải được ghi trong hướng dẫn thao tác đóng gói và gắn với phiên bản; nếu không, hai người tính thể tích cho cùng một chi tiết có thể chênh nhau 20%. Trọng lượng thể tích Wv = V × k ÷ hệ số quy đổi. Vận tải đường bộ tuyến chính thường dùng 1 m³ ≈ 333 kg (tức quy tắc kênh vận chuyển tương tự 6000 cm³/kg; chi tiết phải căn cứ biểu phí hiện hành của nhà vận chuyển); vận tải hàng không dùng 6000, chuyển phát nhanh dùng 5000–8000 tùy trường hợp, tuyệt đối không thể áp dụng một công thức cho mọi phương thức. Trọng lượng tính cước Wb = max(G, Wv), và cả ba giá trị phải được in trên vận đơn. Khuyến nghị thiết lập dữ liệu chủ gồm bốn trường “kênh vận chuyển + hệ số quy đổi + phiên bản biểu phí + ngày hiệu lực”, tự động đưa vào trước mỗi lần báo giá; biểu phí đã đổi phiên bản nhưng vận đơn vẫn dùng hệ số cũ là lỗi phổ biến nhất và khó truy ra nhất trong tính toán ghép đơn.
II. Tỷ lệ chất tải không phải là “nhồi đầy”: ba loại ràng buộc phải được xét trước thể tích
Tỷ lệ chất tải η được xác định bằng thể tích tính cước đã sử dụng chia cho thể tích hữu dụng của xe, nhưng cả tử số lẫn mẫu số đều phải loại trừ các ràng buộc trước. Loại thứ nhất là ràng buộc hình học: chiều dài, rộng, cao bên trong thùng xe trừ phần khung cửa, vòm bánh xe và khoảng hở bốc dỡ (thường chừa 50–100 mm mỗi phía), thể tích hữu dụng Veff = (L−2δ)(W−2δ)(H−δtop). Loại thứ hai là ràng buộc chồng xếp: cường độ chịu nén của thùng ngoài và kết quả thử độ giòn quyết định số tầng tối đa nmax, thông thường là 3–5 tầng; thùng chứa chi tiết thành mỏng, cấu trúc lưới hoặc chi tiết nhựa chưa hậu xử lý không được đặt ở tầng đáy, đồng thời phải có tấm ngăn giữa các tầng; độ dày và trọng lượng của tấm ngăn cũng phải được tính vào phần chiếm dụng. Loại thứ ba là ràng buộc gia cố và lối đi: dây đai, thảm chống trượt và túi khí chiếm 3%–8% thể tích; ba quy tắc hàng nặng không đè hàng nhẹ, hàng lớn không đè hàng nhỏ, giao trước thì xếp sau sẽ tạo ra “khoảng trống không thể lấp lại”. Vì vậy, công thức thực dụng là η = Σ(Vi×ki×ni×ui) ÷ (Veff×(1−r)), trong đó ui là hệ số sử dụng chồng xếp (chịu ảnh hưởng bởi nmax và cân bằng cùng tầng, thường 0,75–0,92), còn r là tỷ lệ dự phòng gia cố. Mục tiêu theo kinh nghiệm: xe nguyên chuyến chỉ được xem là xếp hàng đạt yêu cầu khi η ≥ 0,78; mức 0,65–0,78 cần giải trình bằng văn bản; dưới 0,65 phải kích hoạt ghép đơn hoặc đổi loại xe, thay vì chỉ “lần sau chú ý”.
III. Lập danh sách xếp hàng thế nào: từ mã chi tiết đến số tầng chất xếp
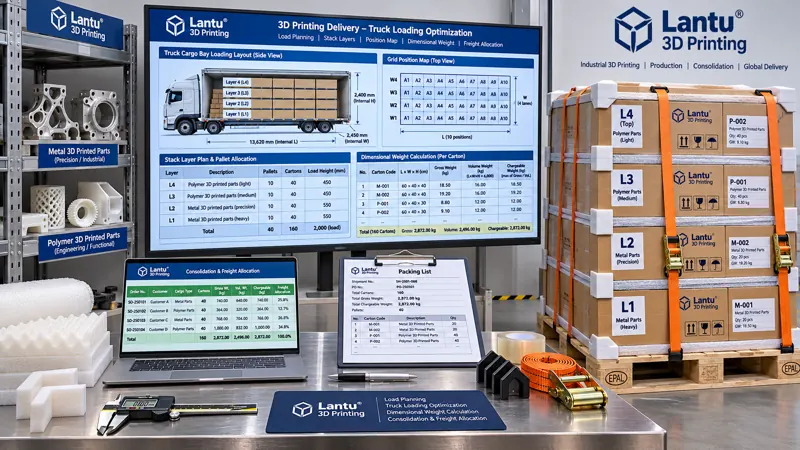
Hãy phân rã từng phiếu giao hàng thành đơn vị nhỏ nhất gồm “mã chi tiết + số lô + mã thùng ngoài”, rồi ghi chín trường dữ liệu theo từng dòng: mã chi tiết, kích thước bao ngoài (bao gồm đệm lót), trọng lượng thực, thể tích, giá trị k, cấp độ giòn Gc, số tầng chồng tối đa nmax, có được phép lật ngược hay không, điểm đến và ngày giao muộn nhất. Sau đó, nhóm theo điểm đến, sắp xếp Gc từ thấp đến cao (càng dễ vỡ càng đặt cao hơn và xếp lên xe sau hơn), phân tầng theo nmax để tạo số tầng xếp L1–Ln; mỗi tầng phải có sơ đồ ô vị trí nhìn từ trên xuống và tổng trọng lượng tầng. Tổng trọng lượng từng tầng phải ≤ tải trọng phân bố đều định mức của sàn xe, đồng thời chênh lệch trọng lượng giữa các vị trí kề nhau ≤15%; nếu không, quán tính cục bộ khi phanh gấp sẽ quá lớn. Sau khi hoàn tất xếp hàng, phải xuất một “Phiếu xác nhận xếp hàng”, bao gồm: loại xe và biển số xe, thể tích hữu dụng, Σ trọng lượng tính cước, giá trị η thực tế, sơ đồ số tầng chồng xếp, phương thức gia cố, ảnh bốn góc và dấu thời gian xếp hàng. Phiếu này phải được bộ phận xuất hàng và chất lượng đồng ký, là cơ sở duy nhất cho phân bổ cước và xác định nguyên nhân hư hỏng hàng hóa sau này; nếu không có số tầng, sẽ không thể xác định sau sự việc rằng một kiện hàng đã bị đè ở tầng nào.
IV. Ghép đơn cùng xe: tiêu chí khả năng ghép và kiểm tra xung đột
Ghép đơn không chỉ là gom các đơn cùng hướng lại với nhau mà phải vượt qua năm tiêu chí bắt buộc trước: ① điểm đến và trình tự dỡ hàng có thể tạo thành một tuyến không quay đầu, giao sau thì xếp trước; ② yêu cầu về nhiệt độ, độ ẩm và độ sạch tương thích; chi tiết bột kim loại, chi tiết nhựa quang hóa và chi tiết đặc đã làm sạch không được cùng khoang với hàng có dung môi hoặc mùi mạnh; ③ phân loại hàng nguy hiểm và tình trạng giấy chứng nhận giám định của từng lô đều phải còn hiệu lực theo quy định hiện hành (liên kết với cấp phân loại đặc tính nguy hiểm, không lặp lại việc đánh giá tại đây); ④ tập hợp các ngày giao muộn nhất phải đáp ứng thời gian vận chuyển toàn trình, thời hạn ký nhận của bất kỳ lô nào không được bị tiêu tốn bởi các điểm dỡ hàng của lô khác; ⑤ bảo mật khách hàng và ký hiệu trên thùng ngoài không xung đột, việc ghép xe không được làm lộ tên các khách hàng khác cùng xe. Chỉ khi cả năm điều kiện đều đạt mới được đưa vào tối ưu xếp hàng, với hàm mục tiêu là “trong điều kiện η ≤ 0,92 và không vi phạm nmax, tối thiểu hóa Σ trọng lượng tính cước × đơn giá + phụ phí”. Cấm sử dụng các tối ưu hóa truyền miệng kiểu “dùng hàng nặng đè hàng nhẹ để tiết kiệm chỗ”; chi phí làm lại do hàng nhẹ bị biến dạng thường cao hơn nhiều so với vài chục NDT cước tiết kiệm được.
V. Phân bổ cước vận chuyển theo đơn vị chi tiết: ba phương pháp và sai lệch khép kín
Tổng chi phí xe F bao gồm giá cơ bản, phần tính theo trọng lượng tính cước, phụ phí (lấy/giao hàng, chờ đợi, bảo hiểm giá trị, kiểm soát nhiệt độ) và phí dịch vụ ghép đơn cùng xe. Khuyến nghị ưu tiên dùng “phương pháp tỷ trọng trọng lượng tính cước”: fi = F × Wb,i ÷ ΣWb, sau đó chia cho số lượng chi tiết giao đạt yêu cầu của đơn hàng để có cước mỗi chi tiết ci = fi ÷ Ni. Khi một lô hàng rõ ràng là hàng nhẹ cồng kềnh và chủ động chiếm dụng không gian có giá trị cao, dùng “phương pháp tỷ trọng thể tích tương đương”: fi = F × (Vi×ki×ni) ÷ Σ(…); nếu hợp đồng khách hàng quy định chia đều theo số lượng chi tiết, sử dụng phương pháp thứ ba và lưu giữ căn cứ bằng văn bản. Ba phương pháp phải chọn một trong hai phương pháp đầu tiên trên “Phiếu xác nhận xếp hàng” và được đóng băng; không được thay đổi giữa chừng. Việc tính toán phải đáp ứng hai tiêu chí khép kín: sai lệch giữa Σfi và F ≤1% (phần vượt quá phải được ghi riêng là “số dư chưa phân bổ” và nêu rõ đối tượng chịu trách nhiệm, không được âm thầm đưa vào một lô bất kỳ); khi ci của cùng một mã chi tiết ở các lô khác nhau biến động >20%, phải kích hoạt rà soát để kiểm tra xem phiên bản biểu phí, giá trị k hoặc η có thay đổi hay không. Kết quả phân bổ cần được ghi trở lại thẻ chi phí đơn hàng, đặt song song với chi phí vật liệu, giờ máy và hậu xử lý của chi tiết in 3D để hỗ trợ rà soát báo giá.
VI. Cổng kiểm soát phê duyệt xuất hàng và xử lý ngoại lệ
Thiết lập năm cổng kiểm soát D1–D5 trước khi xuất hàng; chỉ được niêm phong xe sau khi tất cả đều đạt: D1 dữ liệu kích thước và trọng lượng khớp với kiểm tra lấy mẫu thực tế (mỗi lô lấy mẫu ≥3 kiện, sai lệch ≤2%); D2 giá trị η thực tế nằm trong dải mục tiêu và “Phiếu xác nhận xếp hàng” có hai chữ ký; D3 số tầng chồng xếp, ảnh gia cố và kiểm tra hàng nặng không đè hàng nhẹ được đối chiếu theo từng tầng; D4 năm tiêu chí ghép đơn có lưu vết từng mục, giấy giám định và yêu cầu nhiệt độ, độ ẩm còn hiệu lực; D5 phương pháp phân bổ đã được đóng băng, sai lệch khép kín ≤1%, và vận đơn có đủ ba trường trọng lượng. Ngoại lệ được xử lý theo ba trạng thái: trạng thái A (lỗi nhập liệu, lỗi nhãn) được sửa tại chỗ rồi tính lại, không thay đổi phương án xếp hàng; trạng thái B (η quá thấp, lệch phân bố trọng lượng tầng, sai phiên bản biểu phí) bắt buộc phải xếp lại hoặc tính lại phân bổ, việc niêm phong xe bị hủy và phải ký lại; trạng thái C (xung đột phân loại hàng nguy hiểm, xung đột bảo mật khách hàng, vượt giới hạn không thể giải quyết) thì toàn bộ lô phải rút khỏi phương án ghép đơn, chuyển sang vận chuyển riêng và ghi nhận lý do. Mọi hồ sơ A/B/C phải được lưu trữ theo “mã phiếu xếp hàng + dấu thời gian + người thao tác + người rà soát”, liên kết thành một chuỗi với dữ liệu giám sát trong quá trình vận chuyển và hồ sơ ký nhận khi hàng đến. Mỗi quý cần thực hiện một lần diễn tập truy vết ngược: chọn ngẫu nhiên một vận đơn lịch sử, suy ngược từ cước mỗi chi tiết về số tầng, giá trị k, η và phương pháp phân bổ; tỷ lệ đạt ngay lần đầu phải ≥95%.
VII. Danh mục triển khai và các sai lầm thường gặp
Kế hoạch triển khai trong 30 ngày được chia thành bốn tuần: tuần đầu xây dựng dữ liệu chủ (thể tích hữu dụng theo loại xe, hệ số quy đổi và phiên bản biểu phí, bảng giá trị k, ánh xạ nmax và Gc); tuần thứ hai tích hợp danh sách xếp hàng chín trường và sơ đồ số tầng vào lệnh công việc xuất hàng; tuần thứ ba triển khai tính toán phân bổ và kiểm tra sai lệch khép kín, chạy thử ba lô ghép đơn thực tế; tuần thứ tư thực hiện kiểm toán cổng D1–D5 và diễn tập truy vết ngược. Tám hạng mục tự kiểm tra gồm: mỗi kiện có dùng kích thước bao ngoài bao gồm đệm lót hay không; có phân biệt trọng lượng thực/trọng lượng thể tích/trọng lượng tính cước hay không; giá trị k có gắn với phiên bản bao bì hay không; số tầng chồng xếp có căn cứ thử nghiệm hay không; η có trừ phần dự phòng gia cố hay không; ghép đơn có qua đủ năm tiêu chí hay không; phương pháp phân bổ có được đóng băng và khép kín hay không; số tầng và ảnh có thể được truy vết ngược từ cước mỗi chi tiết hay không. Có năm sai lầm thường gặp: lấy hộp bao của chi tiết làm thể tích thùng ngoài; dùng cùng một hệ số quy đổi cho hàng không và tuyến đường bộ; lấy “nhồi đầy” thay cho tiêu chí η đạt yêu cầu; khi ghép đơn chỉ xét hướng đi mà không xét bảo mật và tính tương thích về độ sạch; phân bổ cước cuối tháng dựa vào cảm tính. Tất cả các lỗi này đều có thể được phát hiện bằng một phiếu xác nhận và một lần diễn tập truy vết ngược.
Kết luận
Giá trị của tính toán xếp hàng và tỷ lệ chất tải không nằm ở việc nhồi xe đầy hơn, mà ở việc biến “một kiện hàng đã chiếm bao nhiêu không gian tính cước, cần chịu bao nhiêu chi phí vận chuyển và khi đó được đặt ở tầng nào” thành các sự kiện kỹ thuật có thể ký xác nhận, kiểm tra và truy xuất. Đối với nền tảng quản lý vòng đời từ thiết kế đến giao hàng vật lý như lantu3D, định nghĩa trọng lượng thể tích, ràng buộc chồng xếp, năm tiêu chí ghép đơn, sai lệch khép kín khi phân bổ và cổng D1–D5 đều là một phần của chuỗi bằng chứng giao hàng, tương tự tham số quy trình và hồ sơ kiểm tra. Khi định nghĩa được cố định, số tầng được thể hiện rõ và sai lệch khép kín được cân bằng, cước trên mỗi chi tiết mới chuyển từ “một khoản không thể giải thích vào cuối tháng” thành dữ liệu hữu dụng có thể đưa trở lại quyết định báo giá và quy trình.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.