
Introdução: por que reduzir peso está cada vez mais difícil e cada vez mais importante
Nos setores aeroespacial, de robótica e de equipamentos avançados, cada quilograma adicional de massa estrutural costuma representar custos várias vezes maiores em consumo de energia, dissipação térmica e inércia. A redução de peso tradicional depende de alívios baseados em experiência e do espessamento de nervuras e placas, mas quando uma peça precisa atender a múltiplas condições de operação e restrições, a margem disponível para o projeto manual se esgota rapidamente. A otimização topológica (Topology Optimization) entrega à solução matemática a decisão de "onde colocar material": dentro de um espaço de projeto, cargas e restrições definidos, maximiza a rigidez ou minimiza a flexibilidade, fazendo com que o material apareça apenas onde realmente há esforço.
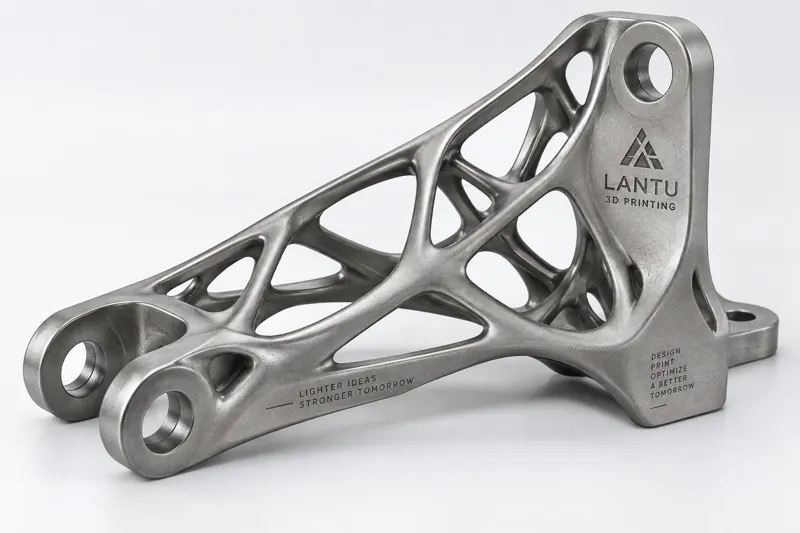
O verdadeiro ponto de inflexão vem da impressão 3D. Processos tradicionais subtrativos e de moldagem têm dificuldade para fabricar, de forma econômica, as superfícies livres e as estruturas reticuladas internas frequentemente presentes nos resultados topológicos, enquanto a manufatura aditiva praticamente não sofre essas limitações geométricas. A Lantú 3D define a otimização topológica como um elo essencial "da intenção de projeto à entrega física", e não apenas como uma ferramenta para gerar desenhos.
1. Princípio central da otimização topológica: fazer o material seguir as cargas
O método mais usado é o método de densidade variável (SIMP): o domínio de projeto é discretizado em uma malha de elementos finitos, cada elemento recebe uma densidade relativa de 0 a 1, e a iteração é conduzida com a fração volumétrica como restrição — normalmente entre 15% e 30% — e a minimização da flexibilidade estrutural como objetivo. O solver "corrói" repetidamente as regiões de baixa tensão até deixar uma estrutura portante contínua.
Na engenharia, três limites devem ser respeitados: primeiro, o tamanho mínimo dos membros, geralmente definido entre 2 e 4 mm, para evitar a impressão de regiões suspensas finas demais; segundo, as restrições de simetria e desmoldagem devem ser declaradas antecipadamente, caso contrário o resultado não poderá ser pós-processado; terceiro, é necessário ponderar múltiplos casos de carga, evitando otimizar para uma única carga e sacrificar outras direções. Em um caso de antebraço de robô colaborativo, uma peça inicial de liga de alumínio com parede de 6 mm foi reduzida, após a otimização topológica, a uma estrutura de seção variável, com redução de massa de aproximadamente 38%.
2. Ciclo fechado de projeto orientado por simulação: da nuvem de densidade à geometria fabricável
O resultado da otimização topológica é uma "nuvem de densidade", não uma peça. Para viabilizar a fabricação, são necessárias três etapas de reconstrução: primeiro, realizar suavização preservando a forma, usando algoritmos de suavização para eliminar padrões em xadrez e serrilhados; em seguida, aplicar restrições de fabricação de espessura mínima de parede e tamanho mínimo de furos e ranhuras, engrossando conexões tão finas quanto fios até o limite imprimível — para metais por SLM, recomenda-se espessura de parede sólida ≥ 1,2 mm; por fim, fazer a verificação da orientação de processo, registrando a direção ideal de impressão para que grandes superfícies em balanço fiquem voltadas para baixo e as hastes da estrutura reticulada cresçam preferencialmente em inclinação de 45°, reduzindo suportes.
O ponto mais facilmente ignorado aqui é a reanálise (Re-analysis): a geometria suavizada deve ser reinserida na análise por elementos finitos para confirmar que a perda de rigidez permanece dentro de 5%. Antes da entrega, a Lantú 3D compara a peça otimizada com a peça de referência sob as mesmas condições de operação, fornecendo tabelas comparativas de deslocamento, tensão e fator de segurança, evitando a situação em que a peça "parece mais leve, mas na prática ficou mais fraca".
3. Implementação em impressão 3D: estruturas reticuladas, espessuras de parede e parâmetros
Na etapa de fabricação, a estrutura topológica costuma ser combinada com preenchimento reticulado: em cavidades que não pertencem ao caminho principal de carga, insere-se uma estrutura reticulada cúbica de corpo centrado (BCC), com hastes de 2 a 4 mm de diâmetro e células de 8 a 15 mm, removendo mais 20% a 40% de massa com perda mínima de rigidez. Peças metálicas seguem o processo SLM (fusão seletiva a laser), no qual uma janela de parâmetros com espessura de camada de 30 a 40 μm, potência de laser de 200 a 370 W e velocidade de varredura de 800 a 1200 mm/s permite equilibrar densidade — meta ≥ 99,5% — e qualidade superficial. Peças de nylon seguem o processo SLS, com temperatura do leito de pó controlada entre 170 e 175 °C e espessura de camada de 0,1 a 0,15 mm.
A estratégia de suportes determina o custo de pós-processamento: peças topológicas devem ser, tanto quanto possível, autossuportadas; regiões com ângulo de balanço superior a 45° podem dispensar suportes. Onde o suporte for indispensável, deve-se priorizar suportes em treliça ou em árvore, facilitando a remoção posterior e preservando a uniformidade da superfície.
4. Validação e aplicação típica: suporte de drone com redução de peso de 35%
Tomando como exemplo um suporte de motor de um drone industrial: a peça original em alumínio usinado por CNC pesava 320 g, e, sob múltiplas condições de operação, o fator local de concentração de tensões chegava a 2,7. Após a otimização topológica, foi reconstruída como uma estrutura de seção variável em liga de titânio SLM (Ti6Al4V), com estrutura reticulada BCC local, espessura sólida padronizada em 1,5 mm e orientação de impressão com o eixo principal de carga na vertical. O pós-processamento limitou-se a jateamento e anodização. A massa final foi de 208 g, com redução de 35%; a primeira frequência natural aumentou 12%, e o fator de segurança à fadiga subiu de 1,4 para 2,1. O ciclo, da otimização à entrega da primeira peça, foi de aproximadamente 9 dias, muito menor que uma solução com abertura de molde.
5. Pontos de implementação e lista de cuidados
Para tornar a otimização topológica realmente aplicável, recomenda-se seguir esta lista: ① definir cargas e condições de contorno reais — é melhor ter menos restrições do que restrições incorretas; ② iniciar a fração volumétrica em 25% e apertá-la gradualmente, observando o ponto de inflexão de desempenho; ③ ativar já na etapa de otimização as restrições de tamanho mínimo de membros e orientação de impressão; ④ após a suavização, realizar obrigatoriamente a reanálise; se o desvio de rigidez ultrapassar 5%, retornar ao projeto; ⑤ usar estruturas reticuladas apenas em regiões que não sejam o caminho principal de carga, mantendo sólido o caminho portante principal; ⑥ após a impressão, realizar inspeção por amostragem de dimensões críticas e densidade — por CT ou microscopia — para confirmar a ausência de defeitos de falta de fusão.
Conclusão
A otimização topológica não é uma "ferramenta mágica de geração automática de desenhos", mas sim um processo de codificar o julgamento de engenharia dentro do solver. Seu verdadeiro valor é liberado pela liberdade geométrica da impressão 3D: fazer com que cada grama de material esteja no caminho de carga. A Lantú 3D integra a otimização topológica ao ciclo fechado de "projeto — simulação — fabricação — validação", ajudando empresas a transformar a redução de peso de um slogan em peças físicas entregáveis, sem sacrificar a confiabilidade.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.