
Pengenalan: Mengapa Pengurangan Berat Semakin Sukar, Namun Semakin Penting
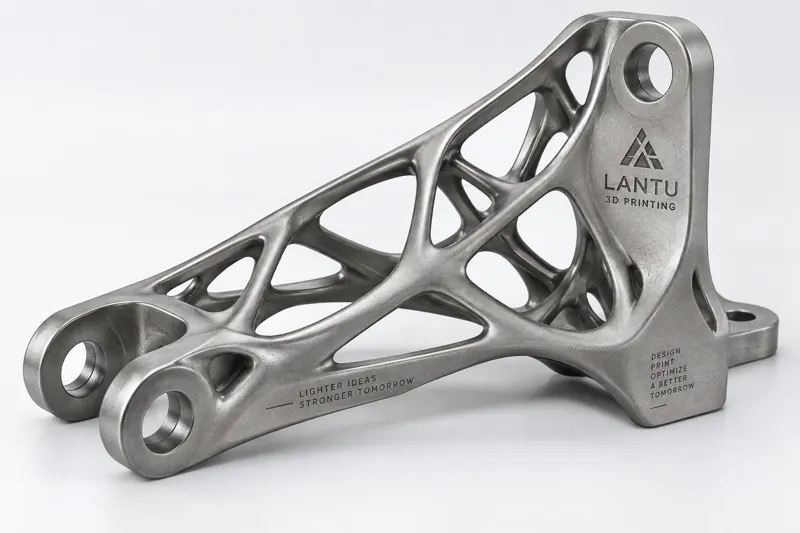
Dalam bidang aeroangkasa, robotik dan peralatan berprestasi tinggi, setiap tambahan 1 kg berat struktur lazimnya bermaksud kos tenaga, pelesapan haba dan inersia yang berlipat ganda. Pengurangan berat tradisional bergantung pada pengosongan berdasarkan pengalaman dan penebalan rusuk, tetapi apabila komponen perlu memenuhi pelbagai keadaan kerja dan pelbagai kekangan, ruang lebihan dalam reka bentuk manual akan cepat habis. Pengoptimuman Topologi (Topology Optimization) menyerahkan persoalan “di mana bahan perlu diletakkan” kepada penyelesaian matematik: di bawah ruang reka bentuk, beban dan kekangan yang ditetapkan, kekakuan dimaksimumkan atau kepatuhan struktur diminimumkan, supaya bahan hanya muncul di kawasan yang benar-benar menanggung beban.
Titik perubahan sebenar datang daripada percetakan 3D. Proses pembuatan tradisional seperti pemesinan tolak dan acuan sukar menghasilkan permukaan bebas serta kekisi dalaman yang lazim muncul dalam hasil topologi secara ekonomi, manakala pembuatan aditif hampir tidak terhad oleh kekangan geometri tersebut. lantu3D mentakrifkan pengoptimuman topologi sebagai satu pautan penting daripada “niat reka bentuk kepada penghantaran fizikal”, bukan sekadar menghasilkan lukisan.
1. Prinsip Teras Pengoptimuman Topologi: Membiarkan Bahan Mengikuti Laluan Beban
Kaedah arus perdana menggunakan kaedah ketumpatan berubah (SIMP): domain reka bentuk didiskretkan kepada jejaring unsur terhingga, setiap unsur diberikan ketumpatan relatif 0–1, dengan pecahan isipadu (lazimnya 15%–30%) sebagai kekangan dan peminimuman kepatuhan struktur sebagai objektif lelaran. Penyelesai akan berulang kali “menghakis” kawasan bertekanan rendah, lalu akhirnya meninggalkan rangka galas beban yang berterusan.
Dari sudut kejuruteraan, tiga sempadan perlu dijaga: pertama, saiz anggota minimum biasanya ditetapkan pada 2–4 mm untuk mengelakkan struktur tergantung yang terlalu halus semasa pencetakan; kedua, kekangan simetri dan arah acuan perlu dinyatakan lebih awal, jika tidak hasilnya sukar dipascaolah; ketiga, pemberatan pelbagai keadaan kerja diperlukan bagi mengelakkan pengoptimuman untuk satu beban sahaja sehingga mengorbankan prestasi arah lain. Dalam satu kes lengan kecil robot kolaboratif, komponen aloi aluminium dengan ketebalan dinding awal 6 mm dikurangkan selepas pengoptimuman topologi kepada rangka berkeratan berubah, dengan penurunan jisim kira-kira 38%.
2. Gelung Tertutup Reka Bentuk Terpacu Simulasi: Daripada Awan Ketumpatan kepada Geometri Boleh Dibuat
Hasil topologi ialah satu “awan ketumpatan”, bukan komponen siap. Untuk dilaksanakan, tiga langkah pembinaan semula diperlukan: pertama, lakukan pelicinan pemeliharaan bentuk menggunakan algoritma licin bagi menghapuskan corak papan dam dan bergerigi; kedua, kenakan kekangan pembuatan seperti ketebalan dinding minimum serta lubang dan alur minimum, lalu menebalkan sambungan yang terlalu halus sehingga mencapai ambang boleh cetak (bagi logam SLM, ketebalan dinding pepejal disyorkan ≥ 1.2 mm); akhir sekali, lakukan pemeriksaan arah proses — rekodkan arah cetakan optimum supaya permukaan tergantung besar menghadap ke bawah, manakala rod kekisi seboleh mungkin tumbuh secara condong 45° bagi mengurangkan sokongan.
Perkara yang paling mudah diabaikan di sini ialah analisis semula (Re-analysis): geometri yang telah dilicinkan mesti dimasukkan semula ke dalam analisis unsur terhingga untuk memastikan kehilangan kekakuan berada dalam lingkungan 5%. Sebelum penghantaran, lantu3D akan membandingkan komponen dioptimumkan dengan komponen rujukan reka bentuk di bawah keadaan kerja yang sama, serta mengeluarkan jadual perbandingan anjakan, tegasan dan faktor keselamatan untuk mengelakkan situasi “nampak ringan, tetapi sebenarnya lemah”.
3. Pelaksanaan Proses Percetakan 3D: Kekisi, Ketebalan Dinding dan Parameter
Apabila memasuki fasa pembuatan, rangka topologi sering digabungkan dengan isian kekisi: kekisi kubus berpusat badan (BCC) dengan diameter rod 2–4 mm dan saiz sel 8–15 mm ditanam dalam rongga bukan laluan beban utama, sekali gus mengurangkan lagi 20%–40% jisim tanpa banyak menjejaskan kekakuan. Komponen logam menggunakan SLM (Selective Laser Melting), dengan tetingkap parameter ketebalan lapisan 30–40 μm, kuasa laser 200–370 W dan kelajuan imbasan 800–1200 mm/s untuk mengimbangi ketumpatan (sasaran ≥ 99.5%) dan kualiti permukaan; komponen nilon menggunakan SLS, dengan suhu katil serbuk dikawal pada 170–175°C dan ketebalan lapisan 0.1–0.15 mm.
Strategi sokongan menentukan kos pascapemprosesan: komponen topologi sebaik-baiknya direka supaya menyokong diri sendiri; kawasan dengan sudut tergantung melebihi 45° boleh dikecualikan daripada sokongan. Di kawasan yang mesti disokong, keutamaan diberikan kepada sokongan kekisi atau sokongan berbentuk pokok, supaya mudah ditanggalkan kemudian sambil mengekalkan konsistensi permukaan.
4. Pengesahan dan Aplikasi Tipikal: Pendakap Dron dengan Pengurangan Berat 35%
Mengambil contoh pendakap motor dron industri: komponen aluminium CNC asal seberat 320 g, dengan pekali penumpuan tegasan setempat mencapai 2.7 di bawah pelbagai keadaan kerja. Selepas pengoptimuman topologi, ia dibina semula sebagai rangka berkeratan berubah aloi titanium SLM (Ti6Al4V) dengan kekisi BCC setempat, ketebalan dinding pepejal diseragamkan kepada 1.5 mm, dan arah cetakan dipilih supaya paksi beban utama berada secara menegak. Pascapemprosesan hanya melibatkan semburan pasir dan pengoksidaan anod. Jisim akhir ialah 208 g, dengan pengurangan berat 35%, frekuensi semula jadi peringkat pertama meningkat 12%, dan faktor keselamatan lesu meningkat daripada 1.4 kepada 2.1. Kitaran daripada pengoptimuman hingga penghantaran unit pertama mengambil kira-kira 9 hari, jauh lebih singkat berbanding penyelesaian pembukaan acuan.
5. Perkara Pelaksanaan dan Senarai Perangkap yang Perlu Dielakkan
Untuk menjadikan pengoptimuman topologi benar-benar “boleh dilaksanakan”, disyorkan agar senarai berikut dipatuhi: ① jelaskan beban dan sempadan sebenar; lebih baik kurang kekangan daripada mengenakan kekangan yang salah; ② mulakan pecahan isipadu daripada 25%, kemudian ketatkan secara beransur-ansur sambil memerhatikan titik perubahan prestasi; ③ aktifkan kekangan saiz anggota minimum dan arah cetakan sejak fasa pengoptimuman; ④ analisis semula wajib dilakukan selepas pelicinan, dan jika sisihan kekakuan melebihi 5%, reka bentuk perlu diulang; ⑤ kekisi hanya digunakan di kawasan bukan laluan beban utama, manakala laluan beban utama dikekalkan sebagai struktur pepejal; ⑥ selepas cetakan, lakukan pemeriksaan pensampelan dimensi kritikal dan ketumpatan (CT atau mikroskopik) untuk memastikan tiada kecacatan tidak bercantum.
Kesimpulan
Pengoptimuman topologi bukanlah “alat ajaib untuk menjana lukisan secara automatik”, tetapi proses mengekod pertimbangan kejuruteraan ke dalam penyelesai. Nilai sebenarnya dilepaskan melalui kebebasan geometri percetakan 3D: memastikan setiap gram bahan berada pada laluan beban. lantu3D menggabungkan pengoptimuman topologi ke dalam gelung tertutup “reka bentuk—simulasi—pembuatan—pengesahan”, membantu perusahaan mengubah ringan sebagai slogan kepada komponen fizikal yang boleh dihantar tanpa mengorbankan kebolehpercayaan.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.