
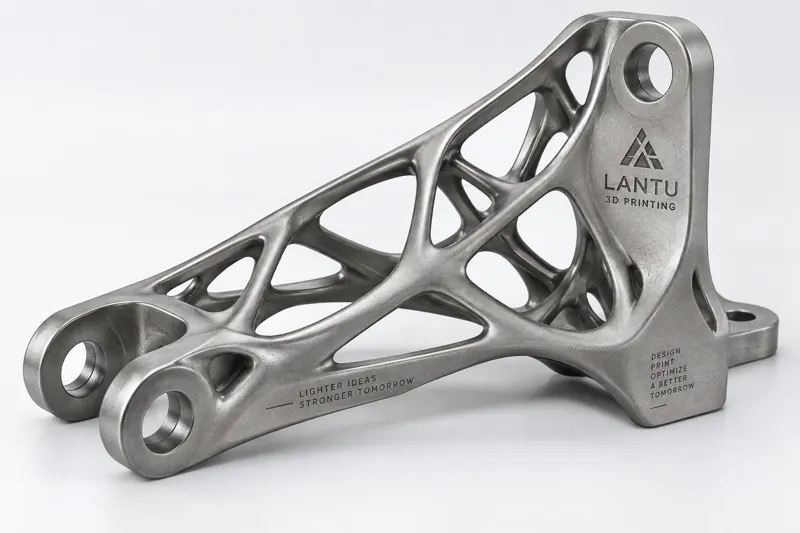
Einleitung: Warum Gewichtsreduktion immer schwieriger und zugleich immer wichtiger wird
In der Luft- und Raumfahrt, Robotik und im High-End-Maschinenbau bedeutet jedes zusätzliche Kilogramm Strukturgewicht häufig ein Vielfaches an Energieverbrauch, Kühlaufwand und Trägheitskosten. Klassische Gewichtsreduktion basiert auf erfahrungsbasiertem Ausräumen und dem Verstärken von Rippen und Platten. Sobald Bauteile jedoch mehrere Lastfälle und zahlreiche Randbedingungen erfüllen müssen, ist der Spielraum manueller Konstruktion schnell ausgeschöpft. Topologieoptimierung überlässt die Frage, „wo Material platziert werden soll“, der mathematischen Lösung: Innerhalb eines vorgegebenen Designraums sowie definierter Lasten und Randbedingungen wird die Steifigkeit maximiert oder die Nachgiebigkeit minimiert, sodass Material nur dort verbleibt, wo es tatsächlich Lasten trägt.
Der eigentliche Wendepunkt entsteht durch den 3D-Druck. Herkömmliche subtraktive Verfahren und Werkzeugprozesse können die in Topologieergebnissen häufig auftretenden Freiformflächen und inneren Gitterstrukturen nur schwer wirtschaftlich herstellen, während die additive Fertigung von diesen geometrischen Einschränkungen weitgehend befreit ist. lantu3D versteht Topologieoptimierung daher nicht als reine Zeichnungserstellung, sondern als entscheidendes Bindeglied „von der Designabsicht bis zur physischen Auslieferung“.
1. Kernprinzip der Topologieoptimierung: Material folgt den Lastpfaden
Die gängigste Methode ist die Variablendichtemethode (SIMP): Der Designbereich wird in ein Finite-Elemente-Netz diskretisiert, wobei jedem Element eine relative Dichte zwischen 0 und 1 zugewiesen wird. Unter einer Volumenfraktionsvorgabe, typischerweise 15 %–30 %, und mit dem Ziel minimaler struktureller Nachgiebigkeit iteriert der Solver die Lösung. Dabei werden niedrig belastete Bereiche wiederholt „erodiert“, bis ein durchgängiges tragendes Skelett übrig bleibt.
In der Praxis sind drei Grenzen einzuhalten: Erstens liegt die minimale Element- bzw. Strebenabmessung üblicherweise bei 2–4 mm, um zu feine freitragende Strukturen zu vermeiden. Zweitens müssen Symmetrie- und Entformungsrestriktionen früh definiert werden, da das Ergebnis sonst kaum nachbearbeitbar ist. Drittens ist eine Gewichtung mehrerer Lastfälle erforderlich, damit nicht für eine einzelne Belastung optimiert und dabei die Leistungsfähigkeit in anderen Richtungen geopfert wird. In einem Beispiel für den Unterarm eines kollaborativen Roboters wurde ein Aluminiumbauteil mit ursprünglich 6 mm Wandstärke nach der Topologieoptimierung zu einem Skelett mit variablem Querschnitt umgestaltet; die Masse sank um etwa 38 %.
2. Simulationsgetriebener Design-Regelkreis: Von der Dichtewolke zur fertigbaren Geometrie
Das Ergebnis der Topologieoptimierung ist eine „Dichtewolke“, kein fertiges Bauteil. Für die Umsetzung sind drei Rekonstruktionsschritte erforderlich: Zunächst erfolgt eine formtreue Glättung, bei der Schachbrettmuster und gezackte Kanten durch Glättungsalgorithmen beseitigt werden. Anschließend werden Mindestwandstärken und minimale Loch- bzw. Schlitzgrößen als Fertigungsrestriktionen angewendet, sodass haarfeine Verbindungen auf druckbare Schwellenwerte verstärkt werden; für SLM-Metallteile wird eine massive Wandstärke von ≥ 1,2 mm empfohlen. Abschließend folgt die Prüfung der Prozessausrichtung: Die optimale Druckrichtung wird dokumentiert, damit große Überhänge nach unten orientiert sind und Gitterstreben möglichst in einem Winkel von 45° wachsen, um Stützstrukturen zu reduzieren.
Am häufigsten unterschätzt wird dabei die Nachanalyse: Die geglättete Geometrie muss erneut in die Finite-Elemente-Analyse zurückgeführt werden, um sicherzustellen, dass der Steifigkeitsverlust innerhalb von 5 % bleibt. Vor der Auslieferung vergleicht lantu3D das optimierte Bauteil unter identischen Lastfällen mit dem Referenzdesign und liefert Gegenüberstellungen von Verschiebung, Spannung und Sicherheitsfaktor, um zu vermeiden, dass ein Bauteil zwar leichter aussieht, tatsächlich aber schwächer ist.
3. Umsetzung im 3D-Druck: Gitterstrukturen, Wandstärken und Parameter
In der Fertigungsphase wird das topologieoptimierte Skelett häufig mit Gitterfüllungen kombiniert: In nicht primär tragenden Hohlräumen werden körperzentrierte kubische Gitterstrukturen (BCC) mit Strebenstärken von 2–4 mm und Zellgrößen von 8–15 mm eingesetzt, wodurch sich bei nahezu unveränderter Steifigkeit weitere 20 %–40 % Masse einsparen lassen. Metallbauteile werden mit SLM (selektivem Laserschmelzen) gefertigt. Ein Parameterfenster mit 30–40 μm Schichtdicke, 200–370 W Laserleistung und 800–1200 mm/s Scangeschwindigkeit ermöglicht einen Ausgleich zwischen Dichte, mit einem Zielwert von ≥ 99,5 %, und Oberflächenqualität. Nylonbauteile werden per SLS hergestellt, mit einer Pulverbett-Temperatur von 170–175 °C und einer Schichtdicke von 0,1–0,15 mm.
Die Stützstrategie bestimmt die Kosten der Nachbearbeitung: Topologiebauteile sollten möglichst selbsttragend ausgelegt werden. Bereiche mit Überhangwinkeln von mehr als 45° können ohne Stützen auskommen. Wo Stützen unvermeidlich sind, sollten bevorzugt Gitter- oder Baumstützen eingesetzt werden, da sie sich später leichter entfernen lassen und eine gleichmäßigere Oberfläche erhalten.
4. Verifikation und typische Anwendung: 35 % Gewichtsreduktion bei einer Drohnenhalterung
Als Beispiel dient eine Motorhalterung für eine industrielle Drohne: Das ursprüngliche CNC-Aluminiumbauteil wog 320 g, und der lokale Spannungskonzentrationsfaktor erreichte unter mehreren Lastfällen 2,7. Nach der Topologieoptimierung wurde es als SLM-Titanlegierungsteil (Ti6Al4V) mit variablem Querschnittsskelett und lokalem BCC-Gitter rekonstruiert. Die massive Wandstärke wurde auf 1,5 mm vereinheitlicht, und die Druckrichtung wurde so gewählt, dass die Hauptlastachse vertikal liegt. Die Nachbearbeitung beschränkte sich auf Sandstrahlen und Anodisieren. Die Endmasse betrug 208 g, was einer Gewichtsreduktion von 35 % entspricht; die erste Eigenfrequenz stieg um 12 %, und der Ermüdungssicherheitsfaktor erhöhte sich von 1,4 auf 2,1. Der Zeitraum von der Optimierung bis zur Auslieferung des ersten Bauteils betrug etwa 9 Tage und war damit deutlich kürzer als bei einer Lösung mit Werkzeugbau.
5. Umsetzungspunkte und Checkliste zur Fehlervermeidung
Damit Topologieoptimierung praktisch belastbar wird, empfiehlt sich folgende Checkliste: ① Reale Lasten und Randbedingungen eindeutig definieren; besser weniger Randbedingungen als falsche. ② Mit einer Volumenfraktion von 25 % beginnen und sie schrittweise reduzieren, um den Leistungsknick zu erkennen. ③ Mindestabmessungen und Druckrichtungsrestriktionen bereits in der Optimierungsphase aktivieren. ④ Nach der Glättung zwingend eine Nachanalyse durchführen; bei einer Steifigkeitsabweichung von mehr als 5 % muss die Konstruktion zurück in die Überarbeitung. ⑤ Gitterstrukturen nur in nicht primär tragenden Bereichen einsetzen, während die Hauptlastpfade massiv bleiben. ⑥ Nach dem Druck kritische Maße und die Dichte stichprobenartig prüfen, etwa per CT oder Mikroskopie, um fehlende Verschmelzungen auszuschließen.
Fazit
Topologieoptimierung ist kein „automatisches Zeichnungswunder“, sondern ein Prozess, bei dem ingenieurtechnisches Urteilsvermögen in den Solver übertragen wird. Ihr eigentlicher Wert entfaltet sich durch die geometrische Freiheit des 3D-Drucks: Jedes Gramm Material wird genau dort platziert, wo es entlang des Lastpfads benötigt wird. lantu3D integriert Topologieoptimierung in einen geschlossenen Regelkreis aus Design, Simulation, Fertigung und Verifikation und unterstützt Unternehmen dabei, Leichtbau ohne Einbußen bei der Zuverlässigkeit von einem Schlagwort in lieferbare physische Bauteile zu verwandeln.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.