
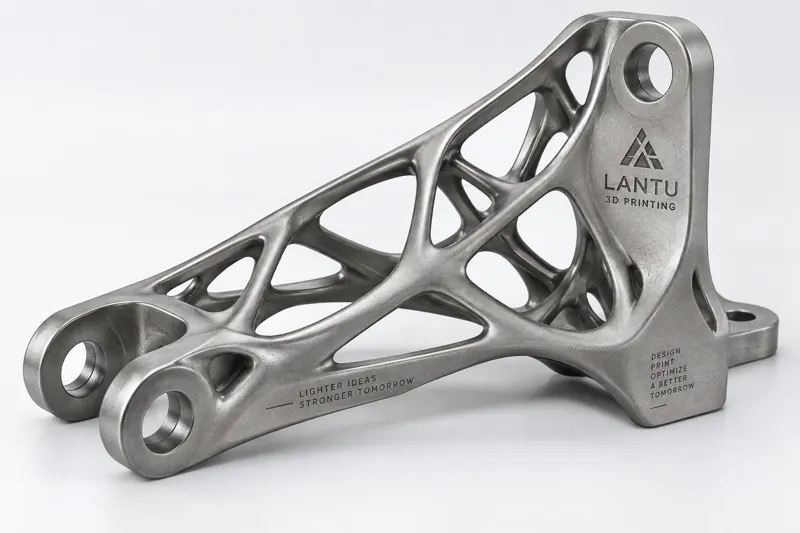
บทนำ: ทำไมการลดน้ำหนักจึงยากขึ้นเรื่อย ๆ และสำคัญขึ้นเรื่อย ๆ
ในสาขาการบินและอวกาศ หุ่นยนต์ และอุปกรณ์ระดับไฮเอนด์ น้ำหนักโครงสร้างที่เพิ่มขึ้นทุก 1 กิโลกรัม มักหมายถึงต้นทุนด้านพลังงาน การระบายความร้อน และความเฉื่อยที่เพิ่มขึ้นหลายเท่า วิธีลดน้ำหนักแบบเดิมอาศัยการคว้านเนื้อออกตามประสบการณ์และการเพิ่มความหนาของครีบเสริมแรง แต่เมื่อชิ้นส่วนต้องตอบสนองหลายสภาวะการใช้งานและหลายข้อจำกัด พื้นที่เผื่อของการออกแบบด้วยมือจะถูกใช้หมดอย่างรวดเร็ว การปรับโทโพโลยี (Topology Optimization) มอบคำถามว่า "ควรวางวัสดุไว้ตรงไหน" ให้คณิตศาสตร์เป็นผู้แก้: ภายใต้พื้นที่ออกแบบ โหลด และข้อจำกัดที่กำหนด ระบบจะเพิ่มความแข็งสูงสุดหรือทำให้ความยืดหยุ่นเชิงโครงสร้างต่ำสุด เพื่อให้วัสดุปรากฏเฉพาะในตำแหน่งที่รับแรงจริงเท่านั้น
จุดเปลี่ยนที่แท้จริงมาจากการพิมพ์ 3 มิติ กระบวนการตัดเฉือนและแม่พิมพ์แบบดั้งเดิมผลิตพื้นผิวอิสระและโครงสร้างแลตทิซภายในที่มักพบในผลลัพธ์การปรับโทโพโลยีได้ยากในเชิงเศรษฐศาสตร์ ขณะที่การผลิตแบบเพิ่มเนื้อแทบไม่ถูกจำกัดด้วยเรขาคณิตเหล่านี้ lantu3D นิยามการปรับโทโพโลยีว่าเป็นห่วงโซ่สำคัญจาก “เจตนาการออกแบบ” ไปสู่ “การส่งมอบชิ้นงานจริง” ไม่ใช่เพียงการสร้างแบบภาพเท่านั้น
หนึ่ง หลักการสำคัญของการปรับโทโพโลยี: ให้เนื้อวัสดุไหลไปตามเส้นทางโหลด
วิธีหลักที่ใช้กันคือ วิธีความหนาแน่นแปรผัน (SIMP): แบ่งโดเมนออกแบบเป็นตาข่ายไฟไนต์เอลิเมนต์ แล้วกำหนดความหนาแน่นสัมพัทธ์ 0–1 ให้แต่ละเอลิเมนต์ โดยใช้สัดส่วนปริมาตรเป็นข้อจำกัด (มักอยู่ที่ 15%–30%) และใช้เป้าหมายคือทำให้ค่าความยืดหยุ่นของโครงสร้างต่ำสุด ตัวแก้ปัญหาจะค่อย ๆ “กัดกร่อน” พื้นที่ที่มีความเค้นต่ำซ้ำ ๆ จนสุดท้ายเหลือเป็นโครงรับแรงที่ต่อเนื่อง
ในงานวิศวกรรมต้องรักษาขอบเขตสำคัญสามประการ: ประการแรก ขนาดสมาชิกขั้นต่ำ มักตั้งไว้ที่ 2–4 mm เพื่อหลีกเลี่ยงส่วนยื่นลอยที่เล็กเกินไปในการพิมพ์ ประการที่สอง ต้องระบุ ข้อจำกัดด้านสมมาตรและการถอดแบบ ตั้งแต่ต้น มิฉะนั้นผลลัพธ์จะประมวลผลต่อได้ยาก ประการที่สาม ต้องถ่วงน้ำหนักหลายสภาวะการใช้งาน เพื่อหลีกเลี่ยงการปรับให้เหมาะกับโหลดเดียวจนเสียสมรรถนะในทิศทางอื่น ในกรณีแขนท่อนล่างของหุ่นยนต์ร่วมปฏิบัติงานชิ้นหนึ่ง ชิ้นส่วนอะลูมิเนียมความหนาผนังเริ่มต้น 6 mm ถูกปรับด้วยโทโพโลยีจนกลายเป็นโครงหน้าตัดแปรผัน ทำให้น้ำหนักลดลงประมาณ 38%
สอง วงจรปิดการออกแบบที่ขับเคลื่อนด้วยการจำลอง: จากกลุ่มเมฆความหนาแน่นสู่เรขาคณิตที่ผลิตได้
ผลลัพธ์จากการปรับโทโพโลยีคือ “กลุ่มเมฆความหนาแน่น” ไม่ใช่ชิ้นส่วน การนำไปใช้งานจริงต้องปรับสร้างใหม่สามขั้นตอน: ขั้นแรกทำ การปรับผิวให้เรียบตามรูปทรง โดยใช้อัลกอริทึมปรับเรียบเพื่อลดลายตารางหมากรุกและขอบหยัก ขั้นต่อมาบังคับใช้ข้อจำกัดการผลิตด้าน ความหนาผนังขั้นต่ำและรูหรือร่องขั้นต่ำ โดยเพิ่มความหนาของจุดเชื่อมต่อที่บางราวเส้นผมให้ถึงค่าที่พิมพ์ได้ (สำหรับโลหะ SLM แนะนำความหนาผนังทึบ ≥ 1.2 mm) สุดท้ายทำ การตรวจสอบทิศทางกระบวนการ — บันทึกทิศทางการพิมพ์ที่เหมาะสมที่สุด ให้พื้นที่แขวนลอยขนาดใหญ่หันลง และให้แท่งแลตทิซเติบโตตามแนวเอียง 45° ให้มากที่สุดเพื่อลดซัพพอร์ต
สิ่งที่มักถูกมองข้ามมากที่สุดคือ การวิเคราะห์ซ้ำ (Re-analysis): เรขาคณิตที่ปรับเรียบแล้วต้องนำกลับเข้าไฟไนต์เอลิเมนต์เพื่อยืนยันว่าการสูญเสียความแข็งอยู่ภายใน 5% ก่อนส่งมอบ lantu3D จะเปรียบเทียบชิ้นส่วนที่ปรับแล้วกับชิ้นส่วนอ้างอิงภายใต้สภาวะเดียวกัน พร้อมส่งออกตารางเปรียบเทียบการกระจัด ความเค้น และค่าสัมประสิทธิ์ความปลอดภัย เพื่อหลีกเลี่ยงปัญหา “ดูเหมือนเบาลง แต่จริง ๆ แล้วอ่อนแอลง”
สาม การนำกระบวนการพิมพ์ 3 มิติไปใช้จริง: แลตทิซ ความหนาผนัง และพารามิเตอร์
เมื่อเข้าสู่ขั้นตอนการผลิต โครงที่ได้จากโทโพโลยีมักผสานกับ การเติมโครงสร้างแลตทิซ: ในโพรงที่ไม่ใช่เส้นทางรับแรงหลัก จะใส่แลตทิซแบบลูกบาศก์มีจุดศูนย์กลาง (BCC) ที่มีเส้นผ่านศูนย์กลางแท่ง 2–4 mm และขนาดเซลล์ 8–15 mm ซึ่งสามารถลดน้ำหนักเพิ่มเติมได้อีก 20%–40% โดยแทบไม่ลดความแข็ง ชิ้นส่วนโลหะใช้ SLM (Selective Laser Melting) โดยหน้าต่างพารามิเตอร์ชั้นหนา 30–40 μm กำลังเลเซอร์ 200–370 W และความเร็วสแกน 800–1200 mm/s สามารถสมดุลระหว่างความหนาแน่น (เป้าหมาย ≥ 99.5%) กับคุณภาพพื้นผิว ส่วนชิ้นส่วนไนลอนใช้ SLS โดยควบคุมอุณหภูมิเตียงผงที่ 170–175°C และความหนาชั้น 0.1–0.15 mm
กลยุทธ์ซัพพอร์ตกำหนดต้นทุนหลังการผลิต: ชิ้นส่วนโทโพโลยีควรออกแบบให้รองรับตัวเองให้มากที่สุด พื้นที่ที่มีมุมยื่นมากกว่า 45° สามารถไม่ใช้ซัพพอร์ตได้ ส่วนตำแหน่งที่จำเป็นต้องมีซัพพอร์ตควรเลือก ซัพพอร์ตแบบจุดตาข่ายหรือแบบต้นไม้ เป็นหลัก เพื่อให้นำออกภายหลังได้ง่ายและรักษาความสม่ำเสมอของพื้นผิว
สี่ การตรวจสอบและการใช้งานตัวอย่าง: ขายึดโดรนที่ลดน้ำหนักได้ 35%
ยกตัวอย่างขายึดมอเตอร์ของโดรนอุตสาหกรรมรุ่นหนึ่ง: ชิ้นส่วนอะลูมิเนียม CNC เดิมหนัก 320 g และมีค่าสัมประสิทธิ์การกระจุกตัวของความเค้นเฉพาะจุดสูงถึง 2.7 ภายใต้หลายสภาวะการใช้งาน หลังการปรับโทโพโลยีและปรับสร้างใหม่ เป็นโครงหน้าตัดแปรผันจากไทเทเนียมอัลลอย SLM (Ti6Al4V) พร้อมแลตทิซ BCC เฉพาะจุด ความหนาผนังทึบถูกกำหนดรวมที่ 1.5 mm และกำหนดทิศทางการพิมพ์ให้แกนโหลดหลักตั้งฉาก แนวทางหลังการผลิตมีเพียงการพ่นทรายและอโนไดซ์ น้ำหนักสุดท้าย 208 g ลดลง 35% ความถี่ธรรมชาติอันดับแรกเพิ่มขึ้น 12% และค่าสัมประสิทธิ์ความปลอดภัยต่อความล้าเพิ่มจาก 1.4 เป็น 2.1 ชิ้นส่วนนี้ใช้เวลาตั้งแต่การปรับแบบจนถึงส่งมอบชิ้นแรกประมาณ 9 วัน ซึ่งสั้นกว่าวิธีเปิดแม่พิมพ์มาก
ห้า ประเด็นการดำเนินงานและรายการหลีกเลี่ยงข้อผิดพลาด
หากต้องการทำให้การปรับโทโพโลยี “ใช้งานได้จริง” แนะนำให้ปฏิบัติตามรายการต่อไปนี้: ① ระบุโหลดและขอบเขตจริงให้ชัดเจน จำกัดน้อยไปยังดีกว่าจำกัดผิด; ② เริ่มสัดส่วนปริมาตรที่ 25% แล้วค่อย ๆ เข้มงวดขึ้นเพื่อสังเกตจุดเปลี่ยนของสมรรถนะ; ③ เปิดใช้ข้อจำกัดขนาดสมาชิกขั้นต่ำและทิศทางการพิมพ์ตั้งแต่ขั้นตอนปรับโทโพโลยี; ④ หลังปรับผิวเรียบต้องวิเคราะห์ซ้ำ หากความคลาดเคลื่อนด้านความแข็งเกิน 5% ต้องกลับไปแก้แบบ; ⑤ ใช้แลตทิซเฉพาะในพื้นที่ที่ไม่ใช่เส้นทางรับแรงหลัก โดยเส้นทางรับแรงหลักให้คงเป็นเนื้อทึบ; ⑥ หลังพิมพ์ให้สุ่มตรวจมิติสำคัญและความหนาแน่น (CT หรือกล้องจุลทรรศน์) เพื่อยืนยันว่าไม่มีข้อบกพร่องจากการหลอมไม่สมบูรณ์
สรุป
การปรับโทโพโลยีไม่ใช่ “เครื่องมือสร้างแบบอัตโนมัติ” แต่เป็นกระบวนการเข้ารหัสวิจารณญาณทางวิศวกรรมลงในตัวแก้ปัญหา คุณค่าที่แท้จริงของมันถูกปลดปล่อยผ่านอิสระทางเรขาคณิตของการพิมพ์ 3 มิติ: ทำให้วัสดุทุกกรัมไปอยู่บนเส้นทางรับแรง lantu3D ผนวกการปรับโทโพโลยีเข้าสู่วงจรปิด “ออกแบบ—จำลอง—ผลิต—ตรวจสอบ” เพื่อช่วยให้องค์กรเปลี่ยนการลดน้ำหนักจากคำขวัญให้กลายเป็นชิ้นส่วนจริงที่ส่งมอบได้ โดยไม่ลดทอนความน่าเชื่อถือ
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง