
Pendahuluan: Mengapa Pengurangan Berat Semakin Sulit sekaligus Semakin Penting
Di bidang dirgantara, robotika, dan peralatan kelas atas, setiap tambahan 1 kg bobot struktur sering kali berarti konsekuensi berlipat pada konsumsi energi, pembuangan panas, dan inersia. Pengurangan berat secara tradisional bergantung pada pengosongan berdasarkan pengalaman serta penebalan rusuk dan pelat. Namun, ketika komponen harus memenuhi banyak kondisi kerja dan banyak batasan, ruang margin dari desain manual akan cepat habis. Optimasi Topologi (Topology Optimization) menyerahkan pertanyaan "di mana material harus ditempatkan" kepada penyelesaian matematis: dalam ruang desain, beban, dan batasan yang telah ditentukan, metode ini memaksimalkan kekakuan atau meminimalkan fleksibilitas, sehingga material hanya muncul di area yang benar-benar menanggung beban.
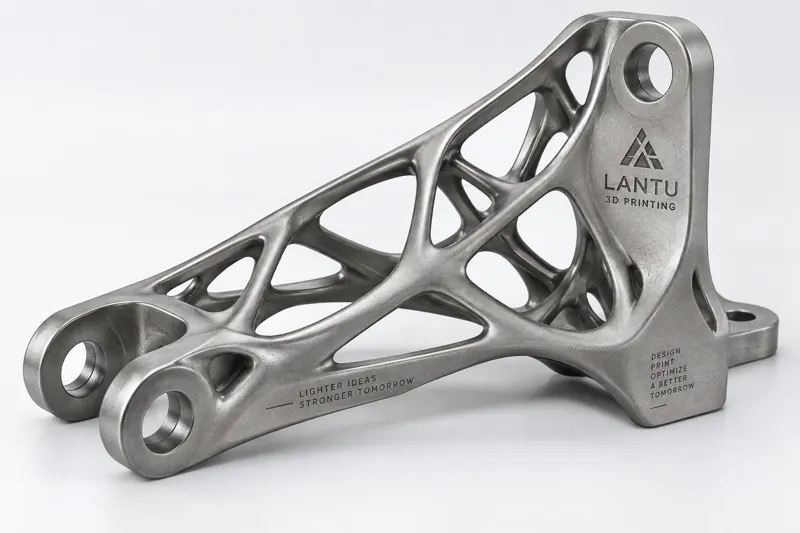
Titik balik sesungguhnya berasal dari 3D printing. Proses subtraktif dan cetakan konvensional sulit memproduksi secara ekonomis permukaan bebas dan struktur kisi internal yang umum muncul pada hasil optimasi topologi, sementara manufaktur aditif hampir tidak dibatasi oleh kendala geometri tersebut. lantu3D mendefinisikan optimasi topologi sebagai mata rantai kunci "dari niat desain hingga pengiriman fisik", bukan sekadar menghasilkan gambar.
1. Prinsip Inti Optimasi Topologi: Membiarkan Material Mengikuti Jalur Beban
Metode arus utama menggunakan metode densitas variabel (SIMP): domain desain didiskretkan menjadi mesh elemen hingga, setiap elemen diberi densitas relatif 0–1, dengan fraksi volume sebagai batasan (umumnya 15%–30%) dan minimisasi fleksibilitas struktur sebagai tujuan iterasi. Solver berulang kali "mengikis" area bertegangan rendah hingga akhirnya menyisakan rangka penahan beban yang kontinu.
Dalam rekayasa, ada tiga batas yang harus dijaga: pertama, ukuran anggota minimum biasanya ditetapkan 2–4 mm untuk menghindari pencetakan bagian menggantung yang terlalu tipis; kedua, batasan simetri dan draft harus dinyatakan sejak awal, jika tidak hasilnya sulit diproses lanjut; ketiga, pembobotan multi-kondisi kerja diperlukan untuk menghindari optimasi terhadap satu beban saja yang mengorbankan arah lain. Dalam sebuah kasus lengan kecil robot kolaboratif, komponen aluminium dengan ketebalan awal 6 mm dioptimasi menjadi rangka berpenampang variabel, sehingga massanya turun sekitar 38%.
2. Siklus Desain Berbasis Simulasi: Dari Awan Densitas ke Geometri yang Dapat Diproduksi
Hasil optimasi topologi adalah sebuah "awan densitas", bukan komponen siap pakai. Implementasinya membutuhkan tiga tahap rekonstruksi: pertama, melakukan penghalusan konformal dengan algoritma smoothing untuk menghilangkan pola kotak-kotak dan gerigi; kedua, menerapkan batasan manufaktur berupa ketebalan dinding minimum dan ukuran lubang/alur minimum, sehingga sambungan yang setipis rambut diperbesar hingga mencapai ambang yang dapat dicetak (untuk logam SLM, ketebalan dinding padat disarankan ≥ 1,2 mm); terakhir, melakukan pemeriksaan arah proses—mencatat arah cetak optimal agar permukaan menggantung besar menghadap ke bawah dan batang kisi sebisa mungkin tumbuh miring 45° untuk mengurangi support.
Hal yang paling mudah diabaikan di sini adalah analisis ulang (Re-analysis): geometri yang telah dihaluskan harus dimasukkan kembali ke analisis elemen hingga untuk memastikan kehilangan kekakuan berada dalam 5%. Sebelum pengiriman, lantu3D membandingkan komponen hasil optimasi dengan komponen acuan desain pada kondisi kerja yang sama, lalu menghasilkan tabel perbandingan perpindahan, tegangan, dan faktor keamanan untuk menghindari situasi "terlihat lebih ringan, tetapi sebenarnya lebih lemah".
3. Implementasi Proses 3D Printing: Kisi, Ketebalan Dinding, dan Parameter
Memasuki tahap manufaktur, rangka hasil optimasi topologi sering dikombinasikan dengan isian kisi: pada rongga yang bukan jalur penahan beban utama, ditanamkan kisi body-centered cubic (BCC) dengan diameter batang 2–4 mm dan ukuran sel 8–15 mm, sehingga bobot dapat kembali dipangkas 20%–40% dengan hampir tanpa mengurangi kekakuan. Komponen logam menggunakan SLM (Selective Laser Melting); jendela parameter berupa ketebalan lapisan 30–40 μm, daya laser 200–370 W, dan kecepatan pemindaian 800–1200 mm/s dapat menyeimbangkan densitas (target ≥ 99,5%) dan kualitas permukaan. Komponen nilon menggunakan SLS, dengan suhu powder bed dikontrol pada 170–175°C dan ketebalan lapisan 0,1–0,15 mm.
Strategi support menentukan biaya pascaproses: komponen hasil optimasi topologi sebaiknya dibuat semandiri mungkin; area dengan sudut overhang lebih besar dari 45° dapat bebas support. Pada area yang wajib diberi support, utamakan support kisi atau berbentuk pohon agar mudah dilepas setelah pencetakan dan tetap menjaga konsistensi permukaan.
4. Validasi dan Aplikasi Tipikal: Braket Drone dengan Pengurangan Berat 35%
Ambil contoh braket motor drone industri: komponen aluminium CNC awal berbobot 320 g, dengan faktor konsentrasi tegangan lokal mencapai 2,7 pada berbagai kondisi kerja. Setelah optimasi topologi, komponen direkonstruksi menjadi rangka berpenampang variabel dari paduan titanium SLM (Ti6Al4V) ditambah kisi BCC lokal, ketebalan dinding padat diseragamkan menjadi 1,5 mm, dan arah cetak dibuat vertikal mengikuti sumbu utama beban. Pascaproses hanya berupa sandblasting dan anodisasi. Massa akhir 208 g, pengurangan berat 35%, frekuensi alami orde pertama meningkat 12%, dan faktor keamanan kelelahan naik dari 1,4 menjadi 2,1. Siklus dari optimasi hingga pengiriman komponen pertama sekitar 9 hari, jauh lebih singkat dibandingkan solusi berbasis pembuatan cetakan.
5. Poin Implementasi dan Daftar Hal yang Perlu Dihindari
Agar optimasi topologi benar-benar "nyata", disarankan mengikuti daftar berikut: ① tetapkan beban dan kondisi batas yang sesungguhnya; lebih baik batasan sedikit kurang daripada salah batasan; ② mulai fraksi volume dari 25%, lalu ketatkan secara bertahap sambil mengamati titik perubahan performa; ③ aktifkan batasan ukuran anggota minimum dan arah cetak sejak tahap optimasi; ④ lakukan analisis ulang setelah smoothing; jika deviasi kekakuan melebihi 5%, desain harus dikembalikan untuk diperbaiki; ⑤ gunakan kisi hanya pada area yang bukan jalur penahan beban utama, sementara jalur pembebanan utama tetap dibuat padat; ⑥ setelah pencetakan, lakukan inspeksi sampel pada dimensi kunci dan densitas (CT atau mikroskopis) untuk memastikan tidak ada cacat kurang lebur.
Kesimpulan
Optimasi topologi bukanlah "alat ajaib pembuat gambar otomatis", melainkan proses mengodekan penilaian rekayasa ke dalam solver. Nilai sejatinya dilepaskan melalui kebebasan geometri 3D printing: membuat setiap gram material berada tepat di jalur pembebanan. lantu3D memasukkan optimasi topologi ke dalam siklus tertutup "desain—simulasi—manufaktur—validasi", membantu perusahaan mengubah lightweighting dari sekadar slogan menjadi komponen fisik yang dapat dikirim tanpa mengorbankan keandalan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.