
序論:なぜ軽量化はますます難しく、そして重要になっているのか
航空宇宙、ロボティクス、ハイエンド装備の分野では、構造重量が1 kg増えるだけで、エネルギー消費、放熱、慣性において数倍のコストが生じることが少なくありません。従来の軽量化は、経験に基づく肉抜きやリブの増厚に依存してきましたが、部品が複数の使用条件や制約を満たす必要がある場合、手作業設計で確保できる余裕は急速に失われます。トポロジー最適化(Topology Optimization)は、「どこに材料を配置するか」を数学的な求解に委ねる手法です。与えられた設計空間、荷重、制約条件のもとで剛性を最大化、またはコンプライアンスを最小化し、材料を本当に荷重を受ける箇所だけに配置します。
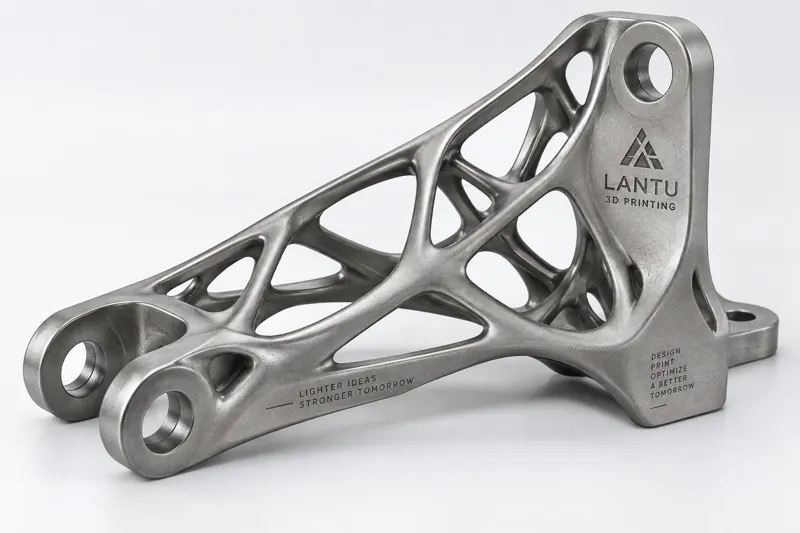
真の転換点は3Dプリントによってもたらされました。従来の切削加工や金型成形では、トポロジー最適化の結果に多く見られる自由曲面や内部ラティス構造を経済的に製造することが困難です。一方、付加製造はこうした幾何学的制約をほとんど受けません。Blueprint 3Dは、トポロジー最適化を単なる図面作成ではなく、「設計意図から物理的な納品物へ」つなげる重要なプロセスと位置付けています。
一、トポロジー最適化の基本原理:材料を荷重に沿って配置する
主流となる手法は密度法(SIMP)です。設計領域を有限要素メッシュに離散化し、各要素に0〜1の相対密度を割り当て、体積分率(一般的には15%〜30%)を制約条件、構造コンプライアンスの最小化を目的として反復計算します。ソルバーは低応力領域を繰り返し「侵食」し、最終的に連続した荷重支持骨格を残します。
実務では、三つの境界条件を守る必要があります。第一に、最小メンバー寸法は通常2〜4 mmに設定し、細すぎるオーバーハングが造形されないようにします。第二に、対称性や抜き勾配に関する制約は事前に明示する必要があります。そうしなければ、結果の後処理ができなくなります。第三に、複数荷重条件を重み付けし、単一荷重に最適化することで他方向の性能を犠牲にしないようにします。ある協働ロボットの前腕部品の事例では、初期肉厚6 mmのアルミ合金部品をトポロジー最適化により可変断面骨格へ再構築し、質量を約38%削減しました。
二、シミュレーション駆動の設計ループ:密度クラウドから製造可能な形状へ
トポロジー最適化の結果は「密度クラウド」であり、まだ部品そのものではありません。実装には三段階の再構築が必要です。まず形状保持スムージングを行い、平滑化アルゴリズムによってチェッカーボード状の乱れやギザギザを除去します。次に、最小肉厚と最小穴・溝に関する製造制約を適用し、髪の毛のように細い接続部を造形可能なしきい値まで太くします(SLM金属では実体肉厚1.2 mm以上を推奨)。最後に造形方向の確認を行います。最適な造形方向を記録し、大きなオーバーハング面が下向きにならないようにし、ラティスのロッドは可能な限り45°方向に成長させることでサポートを減らします。
ここで最も見落とされやすいのが再解析(Re-analysis)です。スムージング後の形状は有限要素解析に戻し、剛性低下が5%以内であることを確認しなければなりません。Blueprint 3Dでは納品前に、最適化部品と設計基準部品を同一条件で比較し、変位、応力、安全率の対照表を出力します。これにより、「見た目は軽くなったが、実際には弱くなった」という事態を防ぎます。
三、3Dプリント工程への実装:ラティス、肉厚、パラメータ
製造段階に入ると、トポロジー骨格は多くの場合ラティス充填と組み合わされます。主荷重を担わない内部空間に、ロッド径2〜4 mm、セルサイズ8〜15 mmの体心立方(BCC)ラティスを配置することで、剛性をほとんど損なわずにさらに20%〜40%の質量削減が可能です。金属部品にはSLM(選択的レーザー溶融)を用い、層厚30〜40 μm、レーザー出力200〜370 W、走査速度800〜1200 mm/sのパラメータ範囲により、緻密度(目標99.5%以上)と表面品質のバランスを取ることができます。ナイロン部品にはSLSを用い、粉末床温度を170〜175°C、層厚を0.1〜0.15 mmに制御します。
サポート戦略は後処理コストを左右します。トポロジー最適化部品はできるだけ自己支持形状とし、オーバーハング角が45°を超える領域ではサポートを省略できます。サポートが必要な箇所には、後工程で除去しやすく表面の一貫性を保ちやすいラティス状または樹枝状サポートを優先的に採用します。
四、検証と代表的応用:35%軽量化したドローン用ブラケット
ある産業用ドローンのモーターブラケットを例に挙げます。元のCNC加工アルミ部品は320 gで、複数条件下における局所応力集中係数は2.7に達していました。トポロジー最適化により、SLMチタン合金(Ti6Al4V)の可変断面骨格と局所的なBCCラティスを組み合わせた形状へ再構築し、実体肉厚を1.5 mmに統一しました。造形方向は荷重主軸を鉛直方向に設定しています。後処理はサンドブラストと陽極酸化のみです。最終質量は208 gで、35%の軽量化を実現し、一次固有振動数は12%向上、疲労安全率は1.4から2.1へ上昇しました。この部品は最適化から初品納品まで約9日で完了し、金型を用いる方案より大幅に短納期でした。
五、実施要点と失敗回避チェックリスト
トポロジー最適化を実用化するには、以下のチェックリストに従うことを推奨します。① 実際の荷重と境界条件を明確にする。制約は不足してもよいが、誤った制約は避ける。② 体積分率は25%から開始し、徐々に厳しくして性能の変曲点を観察する。③ 最適化段階から最小メンバー寸法と造形方向の制約を有効にする。④ スムージング後は必ず再解析を行い、剛性偏差が5%を超える場合は再設計する。⑤ ラティスは主荷重を担わない領域に限定し、主荷重経路はソリッド形状を維持する。⑥ 造形後は重要寸法と密度の抜き取り検査(CTまたは顕微鏡観察)を行い、未溶融欠陥がないことを確認する。
まとめ
トポロジー最適化は「自動で図面を生成する魔法のツール」ではなく、エンジニアリング判断をソルバーに組み込むプロセスです。その真価は、3Dプリントが持つ形状自由度の中で発揮されます。すなわち、材料の一グラム一グラムを荷重経路上に配置することです。Blueprint 3Dは、トポロジー最適化を「設計—シミュレーション—製造—検証」の閉ループに組み込み、信頼性を犠牲にすることなく、軽量化をスローガンから納品可能な物理部品へと変える支援を行っています。