
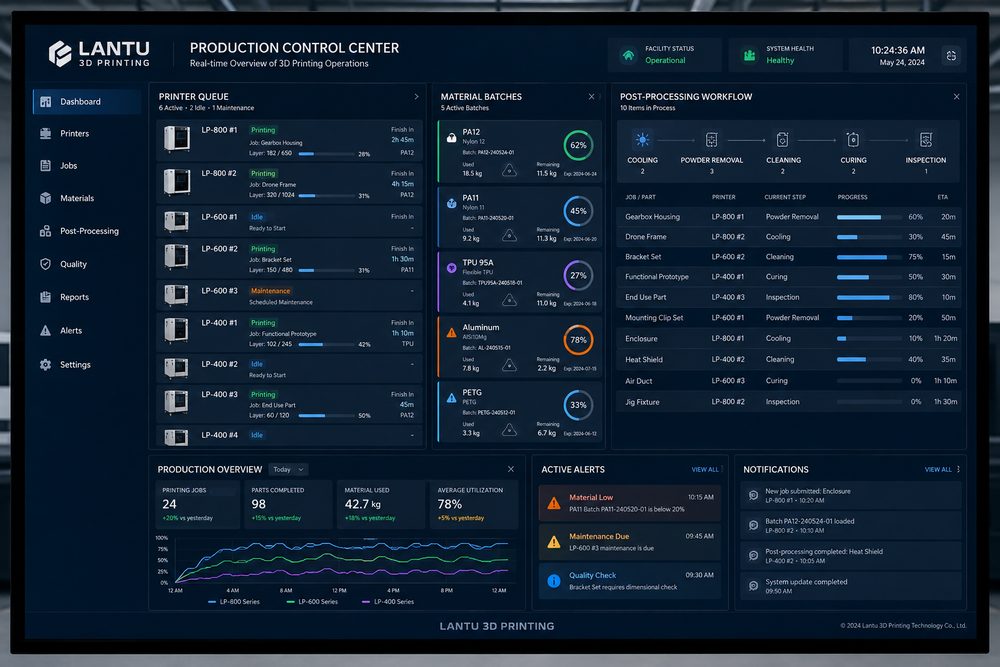
Giriş: Teslim süresi çok aşamalı bir koordinasyonun sonucudur
3D baskı hizmetlerinde müşteriler teslim süresini çoğu zaman yalnızca cihazın baskı süresi olarak düşünür. Oysa gerçek teslim döngüsü; dosya inceleme, fiyat onayı, malzeme hazırlığı, yerleşim ve dilimleme, baskı, soğuma veya kürleme, toz alma ve destek temizleme, yüzey işlemleri, ölçü kontrolü, paketleme ve sevkiyat gibi birçok adımı içerir. Zincirdeki herhangi bir nokta doğru planlanmazsa, normalde 24 saatte tamamlanabilecek bir iş üç ila beş günlük bir beklemeye dönüşebilir. Mavi Plan 3D, tasarım taslağından fiziksel teslimata uzanan tam yaşam döngüsü uygulama platformu olarak, tek bir makinenin hızından çok ekipman, malzeme, son işlem ve kalite kontrol arasındaki uyuma odaklanır.
1. Önce gerçek darboğazı belirleyin, körlemesine makine eklemeyin
Üretim planlamasının ilk adımı, her aşamadaki iş yükünü ölçmektir. FDM ve SLA siparişlerinde baskı süresi çoğu zaman belirleyiciyken, SLS naylon siparişlerinde soğuma, toz alma ve boyama partileri; metal baskıda ise ısıl işlem, tel kesim ve yüzey işlemleri beklemeye neden olabilir. Her siparişi standart iş saatlerine bölmek faydalıdır: dosya inceleme 0,5-2 saat, dilimleme ve yerleşim 0,5 saat, baskı 4-36 saat, soğuma veya kürleme 2-12 saat, son işlem 1-24 saat, nihai kontrol 0,5-2 saat. Gerçek iş saatleri yapısı görüldüğünde, darboğazın ekipmanda, personelde mi yoksa dış kaynaklı süreçlerde mi olduğu anlaşılır.
2. Malzeme ve süreç bazında parti birleştirerek ekipman verimliliğini artırın
3D baskının avantajı kalıp gerektirmemesidir; ancak bu, her siparişin ayrı ayrı çalıştırılması gerektiği anlamına gelmez. SLS PA12, MJF naylon ve reçine seri parçaları; malzeme, renk, katman kalınlığı ve teslim tarihi bazında parti birleştirmeye uygundur. Parti birleştirirken teslim tarihi sınırı belirlemek gerekir; örneğin aynı toz partisine, en fazla önümüzdeki 24 saat içinde onaylanan siparişler dahil edilebilir. Böylece daha fazla parça beklerken teslimat gecikmez. Reçine parçalarda ise farklı malzeme banyoları arasındaki geçiş ve temizlik sürelerine dikkat edilmelidir; şeffaf reçine, yüksek sıcaklık dayanımlı reçine ve esnek reçine sık sık birlikte planlanmamalıdır, aksi halde kirlenme ve yeniden işleme riski artar.
3. Dinamik önceliklendirme kurarak araya alınan işlerin maliyetini kontrol edin
Araya alınan işler, üretim planlamasındaki en yaygın aksaklıklardan biridir. Sipariş önceliğini yalnızca “kim daha çok baskı yapıyor” diye değil; teslim taahhüdü, müşteri seviyesi, süreç riski, son işlem karmaşıklığı ve lojistik hız gibi beş boyuta göre belirlemek daha doğrudur. Bir iş araya alınmadan önce etkisi değerlendirilmelidir: Mevcut partiyi kesintiye uğratıyor mu, malzeme israfına yol açıyor mu, son işlem penceresini daraltıyor mu, taahhüt edilen siparişleri etkiliyor mu? Gerçekten araya alınması gereken projelerde gerekçe ve etkilenen siparişler kaydedilmeli, yeni tahmini bitiş zamanı panoda güncellenmelidir. Şeffaf bir değişiklik yönetimi, ani sözlü ayarlamalardan daha iyi teslimat istikrarı sağlar.
4. Son işlem ve kalite kontrolü baskı bitince değil, önceden planlayın
Gecikmelerin önemli bir bölümü baskı tamamlandıktan sonra oluşur. Reçine parçalar yıkama, ikinci kürleme, destek sökme, zımparalama ve boya işlemi ister; naylon parçalar soğutma, parça alma, toz temizleme, kumlama, boyama ve kurutma gerektirir; metal parçalar ise ısıl işlem, destek çıkarma, talaşlı işlem ve yüzey işlemlerine ihtiyaç duyabilir. Bu adımlar baskı tamamlandıktan sonra sıraya alınırsa yeni bir darboğaz oluşur. Daha iyi yöntem, dilimleme ve yerleşim sırasında son işlem görev fişini de birlikte oluşturmak ve personel ile ekipman için zaman penceresi ayırmaktır. Kritik siparişlerde, baskı bitiminden 2 saat önce son işlem istasyonuna fikstür, sarf malzemesi ve kontrol araçlarını hazırlaması için hatırlatma yapılabilir.
5. Teslim sapmalarını verilerle gözden geçirip planlama kurallarını sürekli iyileştirin
Her hafta planlanan bitiş zamanı ile gerçekleşen bitiş zamanı arasındaki fark gözden geçirilmeli; nedenin dosya revizyonları, ekipman arızası, malzeme eksikliği, son işlem yeniden işi, kalite kontrol beklemesi mi yoksa lojistik gecikmesi mi olduğu analiz edilmelidir. Zamanında teslim oranı, ekipman kullanım oranı, ortalama kuyruk süresi, yeniden işleme oranı ve acil sipariş payı gibi göstergeler kaydedilmelidir. Ekipman kullanım oranı düşük olmasına rağmen teslimatlar gecikiyorsa, darboğaz ön uç incelemede veya son işlemde olabilir; yeniden işleme oranı %5’in üzerindeyse tasarım kontrolü ve proses parametrelerine geri dönmek gerekir. Planlama sistemi, sezgiye dayanmak yerine veriye göre güvenlik payını ayarlamalıdır.
Sonuç: İyi planlama, teslimatı öngörülebilir hale getirir
3D baskı üretim planlamasının amacı her makineyi sonuna kadar doldurmak değil; malzeme, ekipman, personel, son işlem ve kalite kontrol arasında istikrarlı bir tempo kurmaktır. Darboğaz tespiti, malzeme bazında parti birleştirme, dinamik önceliklendirme, son işlem planlamasını öne alma ve veriyle geri bildirim döngüsü sayesinde işletmeler beklemeyi ve araya alınan işlerin yarattığı karmaşayı azaltabilir; müşteriler ise daha doğru teslim tarihi taahhütleri ve daha güvenilir fiziksel teslimatlar alır.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.