
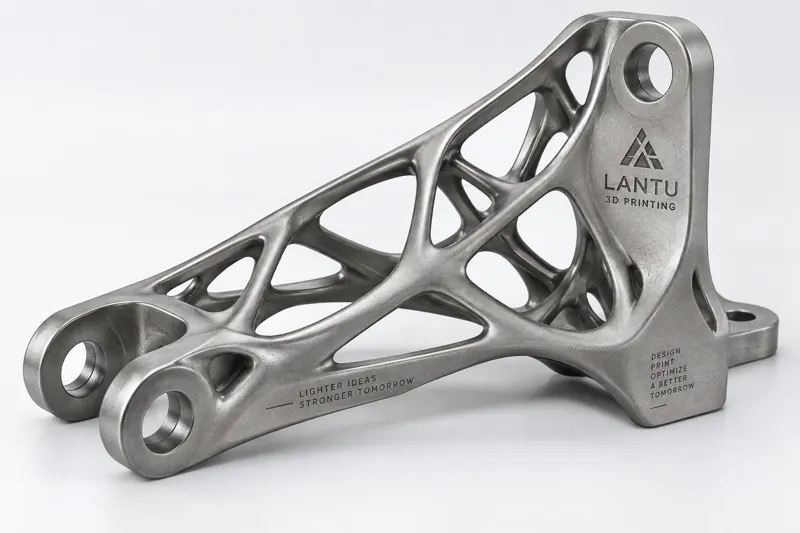
Mở đầu: Vì sao giảm trọng lượng ngày càng khó nhưng cũng ngày càng quan trọng
Trong các lĩnh vực hàng không vũ trụ, robot và thiết bị cao cấp, mỗi 1 kg trọng lượng kết cấu tăng thêm thường kéo theo chi phí năng lượng, tản nhiệt và quán tính lớn hơn nhiều lần. Giảm trọng lượng truyền thống dựa vào kinh nghiệm khoét rỗng và tăng cường gân, tấm; nhưng khi chi tiết cần đáp ứng nhiều điều kiện làm việc và nhiều ràng buộc, không gian dư lượng của thiết kế thủ công nhanh chóng bị khai thác hết. Tối ưu hóa topo (Topology Optimization) giao bài toán “đặt vật liệu ở đâu” cho lời giải toán học: trong không gian thiết kế, tải trọng và ràng buộc đã cho, tối đa hóa độ cứng hoặc tối thiểu hóa độ mềm, để vật liệu chỉ xuất hiện tại những vị trí thực sự chịu lực.
Bước ngoặt thực sự đến từ in 3D. Các quy trình gia công cắt gọt và khuôn truyền thống khó có thể chế tạo một cách kinh tế những bề mặt tự do và mạng tinh thể bên trong thường thấy trong kết quả tối ưu hóa topo, trong khi sản xuất bồi đắp gần như không bị giới hạn bởi các ràng buộc hình học này. lantu3D định nghĩa tối ưu hóa topo là một mắt xích then chốt “từ ý đồ thiết kế đến bàn giao vật lý”, chứ không chỉ đơn thuần là tạo bản vẽ.
1. Nguyên lý cốt lõi của tối ưu hóa topo: Để vật liệu đi theo đường tải
Phương pháp chủ đạo sử dụng phương pháp mật độ biến đổi (SIMP): miền thiết kế được rời rạc hóa thành lưới phần tử hữu hạn, mỗi phần tử được gán mật độ tương đối từ 0–1; với ràng buộc là tỷ lệ thể tích vật liệu (thường 15%–30%) và mục tiêu là tối thiểu hóa độ mềm kết cấu. Bộ giải lặp đi lặp lại quá trình “ăn mòn” các vùng ứng suất thấp, cuối cùng giữ lại khung chịu tải liên thông.
Trong kỹ thuật, cần giữ vững ba ranh giới: thứ nhất, kích thước thành phần tối thiểu thường đặt ở mức 2–4 mm để tránh in ra các phần treo quá mảnh; thứ hai, ràng buộc đối xứng và tháo khuôn cần được khai báo trước, nếu không kết quả sẽ khó hậu xử lý; thứ ba, cần gán trọng số cho nhiều điều kiện làm việc, tránh tối ưu cho một tải trọng đơn lẻ mà hy sinh các hướng khác. Trong một trường hợp tay dưới của robot cộng tác, chi tiết hợp kim nhôm có chiều dày thành ban đầu 6 mm sau tối ưu hóa topo được giảm thành khung xương tiết diện biến đổi, khối lượng giảm khoảng 38%.
2. Vòng lặp thiết kế do mô phỏng dẫn dắt: Từ đám mây mật độ đến hình học có thể chế tạo
Kết quả tối ưu hóa topo là một “đám mây mật độ”, không phải là chi tiết hoàn chỉnh. Để triển khai thực tế cần tái cấu trúc theo ba bước: trước hết thực hiện làm mượt bảo toàn hình dạng, dùng thuật toán làm mượt để loại bỏ dạng bàn cờ và răng cưa; tiếp theo áp dụng các ràng buộc chế tạo về chiều dày thành tối thiểu và lỗ/rãnh tối thiểu, làm dày các liên kết mảnh như sợi tóc đến ngưỡng có thể in được (đối với kim loại SLM, khuyến nghị chiều dày thành đặc ≥ 1,2 mm); cuối cùng thực hiện kiểm tra hướng công nghệ — ghi nhận hướng in tối ưu, để các bề mặt treo lớn hướng xuống dưới và các thanh mạng tinh thể phát triển nghiêng khoảng 45° nhằm giảm giá đỡ.
Điểm dễ bị bỏ qua nhất ở đây là phân tích lại (Re-analysis): hình học sau khi làm mượt phải được đưa trở lại mô hình phần tử hữu hạn để xác nhận tổn thất độ cứng nằm trong 5%. Trước khi bàn giao, lantu3D sẽ so sánh chi tiết tối ưu với chi tiết chuẩn thiết kế trong cùng điều kiện làm việc, xuất bảng đối chiếu chuyển vị, ứng suất và hệ số an toàn, tránh tình trạng “nhìn thì nhẹ hơn nhưng thực chất yếu hơn”.
3. Triển khai quy trình in 3D: Mạng tinh thể, chiều dày thành và thông số
Khi bước vào giai đoạn chế tạo, khung topo thường được kết hợp với điền đầy mạng tinh thể: trong các khoang không chịu tải chính, cấy mạng tinh thể lập phương tâm khối (BCC) với đường kính thanh 2–4 mm và kích thước ô 8–15 mm, giúp tiếp tục cắt giảm 20%–40% khối lượng trong khi gần như không làm suy giảm độ cứng. Chi tiết kim loại sử dụng SLM (nấu chảy laser chọn lọc), với cửa sổ thông số chiều dày lớp 30–40 μm, công suất laser 200–370 W, tốc độ quét 800–1200 mm/s để cân bằng giữa độ đặc chắc (mục tiêu ≥ 99,5%) và chất lượng bề mặt; chi tiết nylon sử dụng SLS, nhiệt độ buồng bột được kiểm soát ở 170–175°C, chiều dày lớp 0,1–0,15 mm.
Chiến lược giá đỡ quyết định chi phí hậu xử lý: chi tiết topo nên tự chống đỡ càng nhiều càng tốt; các vùng có góc treo lớn hơn 45° có thể không cần giá đỡ; tại những vị trí bắt buộc phải có giá đỡ, ưu tiên chọn giá đỡ dạng lưới hoặc dạng cây để dễ loại bỏ sau này và giữ độ đồng nhất bề mặt.
4. Kiểm chứng và ứng dụng điển hình: Giá đỡ drone giảm trọng lượng 35%
Lấy ví dụ giá đỡ động cơ của một drone công nghiệp: chi tiết nhôm CNC ban đầu nặng 320 g, hệ số tập trung ứng suất cục bộ dưới nhiều điều kiện làm việc đạt 2,7. Sau tối ưu hóa topo, chi tiết được tái cấu trúc thành khung xương tiết diện biến đổi bằng hợp kim titan SLM (Ti6Al4V) kết hợp mạng tinh thể BCC cục bộ, chiều dày thành đặc được thống nhất ở 1,5 mm, hướng in đặt theo trục tải chính thẳng đứng. Hậu xử lý chỉ gồm phun cát và anod hóa. Khối lượng cuối cùng 208 g, giảm trọng lượng 35%, tần số riêng bậc nhất tăng 12%, hệ số an toàn mỏi tăng từ 1,4 lên 2,1. Chu kỳ từ tối ưu hóa đến bàn giao mẫu đầu tiên khoảng 9 ngày, ngắn hơn nhiều so với phương án mở khuôn.
5. Điểm triển khai và danh sách tránh lỗi
Để tối ưu hóa topo trở nên “thực dụng”, nên tuân theo danh sách sau: ① làm rõ tải trọng và điều kiện biên thực tế, thà ít ràng buộc còn hơn ràng buộc sai; ② bắt đầu tỷ lệ thể tích từ 25%, sau đó siết dần để quan sát điểm ngoặt hiệu năng; ③ bật ràng buộc kích thước thành phần tối thiểu và hướng in ngay trong giai đoạn tối ưu hóa; ④ sau khi làm mượt bắt buộc phân tích lại, nếu sai lệch độ cứng vượt 5% thì phải quay lại điều chỉnh; ⑤ mạng tinh thể chỉ dùng cho vùng không chịu tải chính, đường chịu tải chính nên giữ dạng đặc; ⑥ sau khi in cần kiểm tra ngẫu nhiên các kích thước then chốt và mật độ (CT hoặc hiển vi), xác nhận không có khuyết tật chưa nóng chảy.
Kết luận
Tối ưu hóa topo không phải là “công cụ tự động tạo bản vẽ”, mà là quá trình mã hóa phán đoán kỹ thuật vào bộ giải. Giá trị thực sự của nó được giải phóng nhờ tự do hình học của in 3D: giúp từng gram vật liệu đều nằm trên đường truyền lực. lantu3D đưa tối ưu hóa topo vào vòng lặp khép kín “thiết kế — mô phỏng — chế tạo — kiểm chứng”, giúp doanh nghiệp biến nhẹ hóa từ khẩu hiệu thành chi tiết vật lý có thể bàn giao mà không hy sinh độ tin cậy.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.