
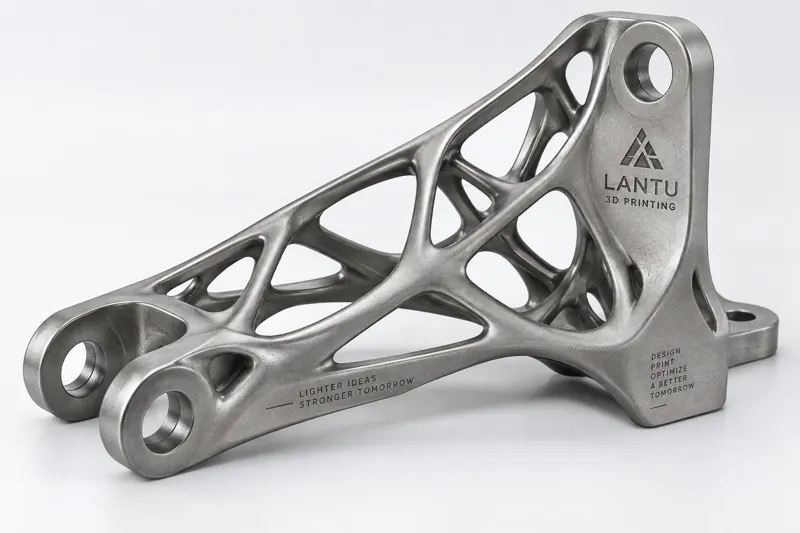
भूमिका: वजन घटाना क्यों लगातार कठिन और अधिक महत्वपूर्ण होता जा रहा है
एयरोस्पेस, रोबोटिक्स और उच्च-स्तरीय उपकरणों के क्षेत्रों में, संरचना के वजन में हर 1 किलोग्राम की वृद्धि अक्सर ऊर्जा खपत, ऊष्मा अपव्यय और जड़त्व में कई गुना लागत लाती है। पारंपरिक वजन घटाने की विधियां अनुभव के आधार पर खोखला करने और रिब-प्लेट को मोटा करने पर निर्भर करती हैं, लेकिन जब किसी पुर्जे को कई कार्यस्थितियों और कई बाधाओं को पूरा करना होता है, तो मैनुअल डिजाइन में उपलब्ध अतिरिक्त मार्जिन तेजी से समाप्त हो जाता है। टोपोलॉजी ऑप्टिमाइजेशन “कहां सामग्री रखनी है” का निर्णय गणितीय समाधान को सौंप देता है: निर्धारित डिजाइन स्पेस, लोड और बाधाओं के तहत कठोरता को अधिकतम या कम्प्लायंस को न्यूनतम किया जाता है, ताकि सामग्री केवल वास्तविक लोड वहन करने वाले हिस्सों में मौजूद रहे।
वास्तविक मोड़ 3D प्रिंटिंग से आया है। पारंपरिक सब्ट्रैक्टिव मैन्युफैक्चरिंग और मोल्ड प्रक्रियाएं टोपोलॉजी परिणामों में सामान्य रूप से दिखाई देने वाली फ्री-फॉर्म सतहों और आंतरिक लैटिस को किफायती ढंग से बनाना कठिन बनाती हैं, जबकि एडिटिव मैन्युफैक्चरिंग इन ज्यामितीय बाधाओं से लगभग मुक्त है। ब्लूप्रिंट 3D टोपोलॉजी ऑप्टिमाइजेशन को केवल ड्राइंग आउटपुट नहीं, बल्कि “डिजाइन इरादे से भौतिक डिलीवरी” तक की एक प्रमुख कड़ी मानता है।
एक, टोपोलॉजी ऑप्टिमाइजेशन का मूल सिद्धांत: सामग्री को लोड के साथ चलने दें
मुख्यधारा की विधि वैरिएबल डेंसिटी मेथड यानी SIMP अपनाती है: डिजाइन डोमेन को फाइनाइट एलिमेंट मेश में विभाजित किया जाता है, प्रत्येक एलिमेंट को 0–1 की सापेक्ष घनत्व दी जाती है, वॉल्यूम फ्रैक्शन यानी सामान्यतः 15%–30% को बाधा के रूप में रखा जाता है, और संरचनात्मक कम्प्लायंस को न्यूनतम करने के लक्ष्य के साथ पुनरावृत्ति की जाती है। सॉल्वर बार-बार कम-तनाव क्षेत्रों को “क्षरित” करता है और अंततः निरंतर लोड-वहन ढांचा छोड़ता है।
इंजीनियरिंग में तीन सीमाओं पर टिके रहना आवश्यक है: पहला, न्यूनतम सदस्य आकार सामान्यतः 2–4 mm रखा जाता है, ताकि अत्यधिक पतले ओवरहैंग प्रिंट न हों; दूसरा, सममिति और ड्राफ्ट बाधाएं पहले से घोषित की जानी चाहिए, अन्यथा परिणाम का पोस्ट-प्रोसेसिंग संभव नहीं होगा; तीसरा, बहु-कार्यस्थिति वेटिंग की जानी चाहिए, ताकि एकल लोड के लिए ऑप्टिमाइजेशन अन्य दिशाओं के प्रदर्शन का नुकसान न करे। एक सहयोगी रोबोट की छोटी भुजा के मामले में, 6 mm प्रारंभिक दीवार मोटाई वाले एल्यूमिनियम अलॉय पुर्जे को टोपोलॉजी के बाद वैरिएबल-सेक्शन फ्रेम में बदला गया, जिससे वजन लगभग 38% कम हुआ।
दो, सिमुलेशन-चालित डिजाइन क्लोज्ड लूप: डेंसिटी क्लाउड से मैन्युफैक्चरेबल ज्योमेट्री तक
टोपोलॉजी परिणाम एक “डेंसिटी क्लाउड” होता है, तैयार पुर्जा नहीं। इसे लागू करने के लिए तीन चरणों का रिकंस्ट्रक्शन चाहिए: सबसे पहले शेप-प्रिजर्विंग स्मूदिंग की जाती है, जिसमें स्मूदिंग एल्गोरिद्म से चेकरबोर्ड पैटर्न और दांतेदार किनारे हटाए जाते हैं; इसके बाद न्यूनतम दीवार मोटाई और न्यूनतम छिद्र/स्लॉट जैसी विनिर्माण बाधाएं लागू की जाती हैं, ताकि बाल-जैसे पतले कनेक्शन को प्रिंटिंग योग्य सीमा तक मोटा किया जा सके, उदाहरण के लिए SLM धातु के लिए ठोस दीवार मोटाई ≥ 1.2 mm सुझाई जाती है; अंत में प्रक्रिया दिशा जांच की जाती है—इष्टतम प्रिंटिंग दिशा दर्ज की जाती है, ताकि बड़े ओवरहैंग सतहें नीचे की ओर हों और लैटिस रॉड यथासंभव 45° तिरछी दिशा में बढ़ें, जिससे सपोर्ट कम हो।
यहां सबसे आसानी से अनदेखी की जाने वाली बात री-एनालिसिस है: स्मूदिंग के बाद बनी ज्योमेट्री को फाइनाइट एलिमेंट विश्लेषण में वापस डालना आवश्यक है, ताकि पुष्टि हो सके कि कठोरता में कमी 5% के भीतर है। ब्लूप्रिंट 3D डिलीवरी से पहले ऑप्टिमाइज्ड पुर्जे और डिजाइन बेसलाइन पुर्जे की समान कार्यस्थितियों में तुलना करता है, और विस्थापन, तनाव तथा सुरक्षा गुणांक की तुलना तालिका प्रदान करता है, ताकि “दिखने में हल्का, लेकिन वास्तव में कमजोर” जैसी स्थिति से बचा जा सके।
तीन, 3D प्रिंटिंग प्रक्रिया का कार्यान्वयन: लैटिस, दीवार मोटाई और पैरामीटर
विनिर्माण चरण में प्रवेश करने पर, टोपोलॉजी फ्रेम अक्सर लैटिस फिलिंग के साथ संयोजित होता है: गैर-प्रमुख लोड-वहन कैविटी में 2–4 mm रॉड व्यास और 8–15 mm यूनिट आकार वाले बॉडी-सेंटर्ड क्यूबिक यानी BCC लैटिस लगाए जाते हैं, जिससे कठोरता को लगभग बिना नुकसान पहुंचाए वजन को फिर 20%–40% तक कम किया जा सकता है। धातु पुर्जों के लिए SLM यानी सेलेक्टिव लेजर मेल्टिंग अपनाई जाती है; 30–40 μm लेयर मोटाई, 200–370 W लेजर पावर और 800–1200 mm/s स्कैनिंग स्पीड की पैरामीटर विंडो घनत्व यानी लक्ष्य ≥ 99.5% और सतह गुणवत्ता के बीच संतुलन बना सकती है। नायलॉन पुर्जों के लिए SLS अपनाया जाता है, जिसमें पाउडर बेड तापमान 170–175°C और लेयर मोटाई 0.1–0.15 mm नियंत्रित की जाती है।
सपोर्ट रणनीति पोस्ट-प्रोसेसिंग लागत तय करती है: टोपोलॉजी पुर्जों को यथासंभव सेल्फ-सपोर्टिंग होना चाहिए; 45° से अधिक ओवरहैंग कोण वाले क्षेत्रों में सपोर्ट से बचा जा सकता है। जहां सपोर्ट आवश्यक हो, वहां लैटिस या ट्री-लाइक सपोर्ट को प्राथमिकता देनी चाहिए, ताकि बाद में उन्हें हटाना आसान हो और सतह की एकरूपता बनी रहे।
चार, सत्यापन और विशिष्ट अनुप्रयोग: 35% वजन घटाने वाला ड्रोन ब्रैकेट
एक औद्योगिक ड्रोन मोटर ब्रैकेट को उदाहरण के रूप में लें: मूल CNC एल्यूमिनियम पुर्जा 320 g था, और बहु-कार्यस्थितियों में स्थानीय तनाव सांद्रता गुणांक 2.7 तक पहुंचता था। टोपोलॉजी ऑप्टिमाइजेशन के बाद इसे SLM टाइटेनियम अलॉय यानी Ti6Al4V वैरिएबल-सेक्शन फ्रेम और स्थानीय BCC लैटिस के रूप में रिकंस्ट्रक्ट किया गया, ठोस दीवार मोटाई को समान रूप से 1.5 mm किया गया, और प्रिंटिंग दिशा को लोड की मुख्य धुरी के साथ ऊर्ध्वाधर रखा गया। पोस्ट-प्रोसेसिंग में केवल सैंडब्लास्टिंग और एनोडाइजिंग की गई। अंतिम वजन 208 g रहा, यानी 35% वजन घटा, प्रथम-क्रम प्राकृतिक आवृत्ति 12% बढ़ी, और थकान सुरक्षा गुणांक 1.4 से बढ़कर 2.1 हो गया। इस पुर्जे को ऑप्टिमाइजेशन से पहले नमूने की डिलीवरी तक लगभग 9 दिन लगे, जो मोल्ड बनाने वाले समाधान से कहीं कम है।
पांच, कार्यान्वयन बिंदु और सामान्य गलतियों से बचने की सूची
टोपोलॉजी ऑप्टिमाइजेशन को वास्तव में लागू करने के लिए निम्न सूची का पालन करने की सिफारिश की जाती है: ① वास्तविक लोड और सीमाएं स्पष्ट करें; कम बाधाएं लगाना बेहतर है, लेकिन गलत बाधाएं नहीं लगानी चाहिए; ② वॉल्यूम फ्रैक्शन 25% से शुरू करें और प्रदर्शन के मोड़ को देखते हुए धीरे-धीरे कड़ा करें; ③ ऑप्टिमाइजेशन चरण में ही न्यूनतम सदस्य आकार और प्रिंटिंग दिशा बाधाएं सक्रिय करें; ④ स्मूदिंग के बाद री-एनालिसिस अनिवार्य करें, और यदि कठोरता विचलन 5% से अधिक हो तो डिजाइन को फिर से सुधारें; ⑤ लैटिस का उपयोग केवल गैर-प्रमुख लोड-वहन क्षेत्रों में करें, और मुख्य लोड-पाथ को ठोस रखें; ⑥ प्रिंटिंग के बाद महत्वपूर्ण आयामों और घनत्व की सैंपल जांच करें, जैसे CT या माइक्रोस्कोपी से, ताकि अनमेल्टेड या फ्यूजन की कमी वाले दोष न हों।
निष्कर्ष
टोपोलॉजी ऑप्टिमाइजेशन कोई “ऑटोमैटिक ड्राइंग जनरेटर” नहीं है, बल्कि इंजीनियरिंग निर्णयों को सॉल्वर में कोड करने की प्रक्रिया है। इसका वास्तविक मूल्य 3D प्रिंटिंग की ज्यामितीय स्वतंत्रता में खुलकर सामने आता है: प्रत्येक ग्राम सामग्री को लोड-पाथ पर लगाना। ब्लूप्रिंट 3D टोपोलॉजी ऑप्टिमाइजेशन को “डिजाइन—सिमुलेशन—विनिर्माण—सत्यापन” के क्लोज्ड लूप में शामिल करता है, जिससे कंपनियां विश्वसनीयता से समझौता किए बिना हल्के डिजाइन को नारे से बदलकर डिलीवर किए जा सकने वाले भौतिक पुर्जों में बदल सकती हैं।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।