
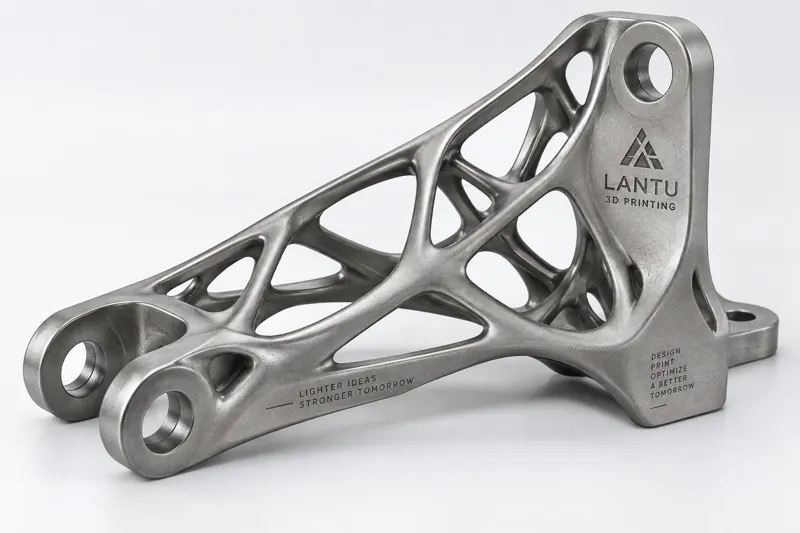
Introduction : pourquoi l’allègement devient à la fois plus difficile et plus important
Dans l’aérospatial, la robotique et les équipements haut de gamme, chaque kilogramme supplémentaire de masse structurelle implique souvent des coûts plusieurs fois supérieurs en énergie, en dissipation thermique et en inertie. L’allègement traditionnel repose sur l’évidement empirique et le renforcement par nervures, mais lorsque les pièces doivent satisfaire plusieurs cas de charge et contraintes, les marges disponibles pour la conception manuelle s’épuisent rapidement. L’optimisation topologique confie aux mathématiques la question de savoir « où placer la matière » : dans un espace de conception donné, sous charges et contraintes définies, elle maximise la rigidité ou minimise la compliance, afin que la matière n’apparaisse que là où elle est réellement sollicitée.
Le véritable tournant vient de l’impression 3D. Les procédés traditionnels par enlèvement de matière et par moule permettent difficilement de fabriquer de manière économique les surfaces libres et les lattices internes courants dans les résultats d’optimisation topologique, tandis que la fabrication additive est beaucoup moins limitée par ces contraintes géométriques. lantu3D définit l’optimisation topologique comme un maillon clé allant de l’intention de conception à la livraison physique, et non comme une simple génération de plans.
1. Principe central de l’optimisation topologique : faire suivre la matière aux charges
La méthode dominante est la méthode de densité variable (SIMP) : le domaine de conception est discrétisé en maillage éléments finis, chaque élément recevant une densité relative comprise entre 0 et 1. L’itération s’effectue avec une fraction volumique comme contrainte, généralement 15 % à 30 %, et la minimisation de la compliance structurelle comme objectif. Le solveur « érode » progressivement les zones faiblement sollicitées, jusqu’à ne conserver qu’une ossature porteuse continue.
En ingénierie, trois limites doivent être respectées : premièrement, la taille minimale des membres est généralement fixée entre 2 et 4 mm afin d’éviter des parties suspendues trop fines à imprimer ; deuxièmement, les contraintes de symétrie et de dépouille doivent être déclarées à l’avance, faute de quoi le résultat devient difficile à post-traiter ; troisièmement, les cas de charge multiples doivent être pondérés pour éviter d’optimiser une seule sollicitation au détriment des autres directions. Dans le cas d’un avant-bras de robot collaboratif, une pièce initiale en alliage d’aluminium de 6 mm d’épaisseur a été transformée par optimisation topologique en ossature à section variable, avec une réduction de masse d’environ 38 %.
2. Boucle de conception pilotée par simulation : du nuage de densité à la géométrie manufacturable
Le résultat d’une optimisation topologique est un « nuage de densité », pas une pièce. Sa mise en œuvre nécessite trois étapes de reconstruction : d’abord un lissage conforme, utilisant des algorithmes de lissage pour éliminer les motifs en damier et les irrégularités ; ensuite l’application de contraintes d’épaisseur minimale de paroi et de dimensions minimales de trous et rainures, afin d’épaissir les connexions trop fines jusqu’au seuil imprimable, l’épaisseur de paroi pleine recommandée pour le métal SLM étant ≥ 1,2 mm ; enfin un contrôle de l’orientation procédé, qui consiste à enregistrer la meilleure orientation d’impression afin que les grandes surfaces en porte-à-faux soient orientées vers le bas et que les barres du lattice croissent autant que possible à 45° pour réduire les supports.
L’étape la plus souvent négligée est la réanalyse : la géométrie lissée doit être réinjectée dans le modèle éléments finis afin de vérifier que la perte de rigidité reste inférieure à 5 %. Avant livraison, lantu3D compare la pièce optimisée à la pièce de référence dans les mêmes cas de charge et fournit un tableau comparatif des déplacements, contraintes et coefficients de sécurité, afin d’éviter une pièce « visuellement plus légère, mais réellement affaiblie ».
3. Mise en œuvre en impression 3D : lattices, épaisseurs de paroi et paramètres
En phase de fabrication, l’ossature topologique est souvent combinée à un remplissage lattice : dans les cavités non principalement porteuses, on intègre un lattice cubique centré (BCC) avec des barres de 2 à 4 mm de diamètre et des cellules de 8 à 15 mm, permettant de supprimer encore 20 % à 40 % de masse avec une perte de rigidité quasi nulle. Les pièces métalliques sont produites en SLM (fusion sélective par laser), avec une fenêtre de paramètres combinant épaisseur de couche de 30 à 40 μm, puissance laser de 200 à 370 W et vitesse de balayage de 800 à 1200 mm/s, afin d’équilibrer densité, avec un objectif ≥ 99,5 %, et qualité de surface. Les pièces en nylon utilisent le SLS, avec une température de lit de poudre contrôlée entre 170 et 175 °C et une épaisseur de couche de 0,1 à 0,15 mm.
La stratégie de support détermine le coût de post-traitement : les pièces topologiques doivent autant que possible être autoportantes ; les zones présentant un angle de surplomb supérieur à 45° peuvent se passer de supports. Lorsque des supports sont indispensables, il convient de privilégier les supports en treillis ou arborescents, plus faciles à retirer ultérieurement tout en préservant l’homogénéité de surface.
4. Validation et application type : un support de drone allégé de 35 %
Prenons l’exemple d’un support moteur pour drone industriel : la pièce CNC d’origine en aluminium pesait 320 g, avec un coefficient local de concentration de contrainte atteignant 2,7 sous plusieurs cas de charge. Après optimisation topologique, elle a été reconstruite en alliage de titane SLM (Ti6Al4V), sous forme d’ossature à section variable associée à un lattice BCC local. L’épaisseur de paroi pleine a été uniformisée à 1,5 mm, et l’orientation d’impression a été choisie avec l’axe principal de charge vertical. Le post-traitement s’est limité au sablage et à l’anodisation. La masse finale est de 208 g, soit un allègement de 35 %, avec une hausse de 12 % de la première fréquence propre et un coefficient de sécurité en fatigue passant de 1,4 à 2,1. Le délai entre l’optimisation et la livraison de la première pièce a été d’environ 9 jours, bien inférieur à une solution avec outillage.
5. Points clés de mise en œuvre et erreurs à éviter
Pour rendre l’optimisation topologique réellement opérationnelle, il est recommandé de suivre cette liste : ① définir clairement les charges et conditions aux limites réelles, en préférant moins de contraintes à des contraintes erronées ; ② commencer avec une fraction volumique de 25 %, puis la resserrer progressivement pour observer le point d’inflexion des performances ; ③ activer dès la phase d’optimisation les contraintes de taille minimale des membres et d’orientation d’impression ; ④ effectuer impérativement une réanalyse après lissage, et reprendre la conception si l’écart de rigidité dépasse 5 % ; ⑤ réserver les lattices aux zones non principalement porteuses, en conservant les chemins de charge principaux en matière pleine ; ⑥ après impression, réaliser des contrôles par échantillonnage des dimensions critiques et de la densité, par CT ou microscopie, afin de confirmer l’absence de défauts de non-fusion.
Conclusion
L’optimisation topologique n’est pas un « outil magique de génération automatique de plans », mais un processus qui encode le jugement d’ingénierie dans le solveur. Sa véritable valeur se libère grâce à la liberté géométrique de l’impression 3D : placer chaque gramme de matière sur le chemin des efforts. lantu3D intègre l’optimisation topologique dans une boucle fermée « conception — simulation — fabrication — validation », aidant les entreprises à transformer l’allègement d’un slogan en pièces physiques livrables, sans sacrifier la fiabilité.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.