
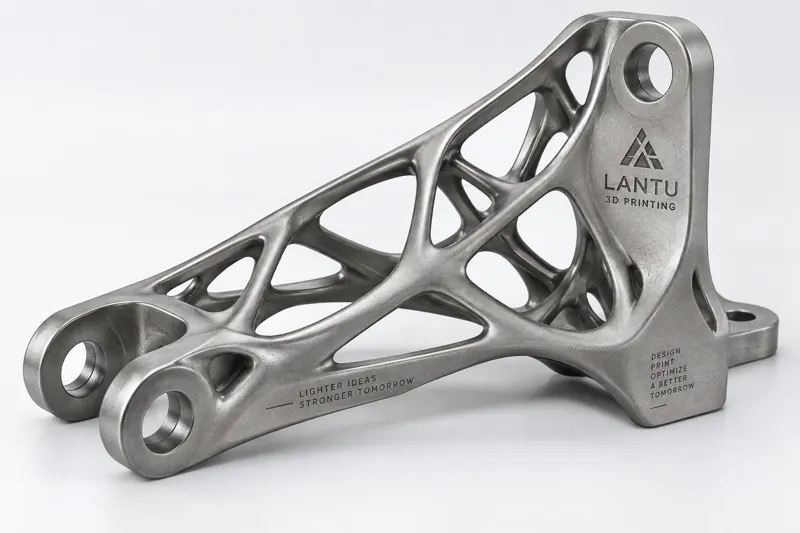
مقدمة: لماذا أصبح تخفيف الوزن أصعب وأكثر أهمية
في مجالات الطيران والفضاء والروبوتات والمعدات المتقدمة، غالبًا ما تعني إضافة كيلوغرام واحد من الوزن الإنشائي تكاليف مضاعفة في استهلاك الطاقة والتبريد والقصور الذاتي. يعتمد تخفيف الوزن التقليدي على التفريغ القائم على الخبرة وزيادة سماكة الأضلاع والصفائح، لكن عندما يتعين على الجزء تلبية ظروف تشغيل متعددة وقيود متعددة، تُستنزف بسرعة هوامش التصميم اليدوي. يقوم التحسين الطوبولوجي (Topology Optimization) بإسناد قرار "أين توضع المادة" إلى الحل الرياضي: فضمن حيز تصميم وأحمال وقيود محددة، يتم تعظيم الصلابة أو تقليل المطاوعة، بحيث تظهر المادة فقط في المواضع التي تتحمل الأحمال فعليًا.
أما نقطة التحول الحقيقية فتأتي من الطباعة ثلاثية الأبعاد. فعمليات التصنيع بالطرح والقوالب التقليدية يصعب عليها إنتاج الأسطح الحرة والهياكل الشبكية الداخلية الشائعة في نتائج التحسين الطوبولوجي بصورة اقتصادية، بينما لا تكاد التصنيع بالإضافة يتأثر بهذه القيود الهندسية. وتعرّف lantu3D التحسين الطوبولوجي بأنه حلقة أساسية تمتد "من نية التصميم إلى التسليم المادي"، وليس مجرد إخراج رسومات.
أولًا، المبدأ الأساسي للتحسين الطوبولوجي: جعل المادة تتبع مسار الحمل
تعتمد الطريقة الشائعة على طريقة الكثافة المتغيرة (SIMP): حيث يتم تقسيم مجال التصميم إلى شبكة عناصر منتهية، ويُمنح كل عنصر كثافة نسبية بين 0 و1، مع استخدام كسر حجمي كقيد، وهو غالبًا بين 15% و30%، وجعل تقليل المطاوعة الإنشائية هدفًا للتكرار. يقوم محلّل الحل بشكل متكرر بـ"تآكل" المناطق منخفضة الإجهاد، ليترك في النهاية هيكلًا حاملاً متصلًا.
هندسيًا، يجب الالتزام بثلاثة حدود: أولًا، الحد الأدنى لحجم العضو الإنشائي ويُحدد عادة عند 2–4 مم لتجنب طباعة أجزاء معلّقة شديدة النحافة؛ ثانيًا، يجب التصريح مسبقًا بقيود التماثل وقابلية السحب من القالب، وإلا ستتعذر معالجة النتائج لاحقًا؛ ثالثًا، يجب ترجيح حالات التحميل المتعددة لتجنب تحسين الجزء لحمل واحد على حساب الاتجاهات الأخرى. في حالة ذراع صغير لروبوت تعاوني، تم تحويل جزء من سبائك الألومنيوم بسماكة جدار ابتدائية 6 مم بعد التحسين الطوبولوجي إلى هيكل متغير المقطع، وانخفضت كتلته بنحو 38%.
ثانيًا، حلقة التصميم المدفوعة بالمحاكاة: من سحابة الكثافة إلى هندسة قابلة للتصنيع
نتيجة التحسين الطوبولوجي هي "سحابة كثافة" وليست جزءًا جاهزًا. ولتحويلها إلى منتج، يلزم إعادة بنائها عبر ثلاث خطوات: أولًا إجراء تنعيم محافظ على الشكل باستخدام خوارزميات تنعيم لإزالة نمط رقعة الشطرنج والحواف المسننة؛ ثانيًا تطبيق قيود تصنيع مثل الحد الأدنى لسماكة الجدار والحد الأدنى للثقوب والمجارى، بحيث تُزاد سماكة الوصلات الرفيعة كالشعرة إلى عتبة قابلة للطباعة، ويوصى في طباعة المعادن بتقنية SLM بأن تكون سماكة الجدار الصلب ≥ 1.2 مم؛ وأخيرًا إجراء فحص اتجاه العملية، أي تسجيل أفضل اتجاه للطباعة بحيث تتجه الأسطح الكبيرة المعلقة إلى الأسفل، وتنمو قضبان الشبكة قدر الإمكان بزاوية مائلة 45° لتقليل الدعامات.
أكثر ما يُغفل هنا هو إعادة التحليل (Re-analysis): إذ يجب إرجاع الهندسة بعد التنعيم إلى نموذج العناصر المنتهية للتأكد من أن فقدان الصلابة لا يتجاوز 5%. وقبل التسليم، تقارن lantu3D الجزء المحسّن بالجزء المرجعي تحت ظروف التشغيل نفسها، وتصدر جدول مقارنة للإزاحة والإجهاد ومعامل الأمان، لتجنب حالة "يبدو أخف وزنًا، لكنه في الواقع أضعف".
ثالثًا، تطبيق عملية الطباعة ثلاثية الأبعاد: الشبكات وسماكات الجدران والمعلمات
عند دخول مرحلة التصنيع، غالبًا ما يُدمج الهيكل الطوبولوجي مع حشو شبكي: حيث تُزرع في التجاويف غير الرئيسية لتحمل الأحمال شبكات مكعبة مركزية الجسم (BCC) بقطر قضبان 2–4 مم وحجم خلية 8–15 مم، ما يتيح خفضًا إضافيًا في الكتلة بنسبة 20%–40% دون خسارة تُذكر في الصلابة. تستخدم الأجزاء المعدنية تقنية SLM (الصهر الانتقائي بالليزر)، ويمكن لنافذة معلمات تشمل سماكة طبقة 30–40 ميكرومتر، وقدرة ليزر 200–370 واط، وسرعة مسح 800–1200 مم/ث تحقيق توازن بين الكثافة، بهدف ≥ 99.5%، وجودة السطح؛ أما أجزاء النايلون فتُصنع بتقنية SLS، مع ضبط درجة حرارة حوض المسحوق عند 170–175°C وسماكة طبقة 0.1–0.15 مم.
تحدد استراتيجية الدعامات تكلفة المعالجة اللاحقة: ينبغي أن تكون الأجزاء الطوبولوجية ذاتية الدعم قدر الإمكان، ويمكن إعفاء المناطق ذات زاوية تدلٍ أكبر من 45° من الدعامات؛ وفي المواضع التي لا بد فيها من الدعم، يُفضل استخدام دعامات شبكية أو شجرية لتسهيل إزالتها لاحقًا مع الحفاظ على اتساق السطح.
رابعًا، التحقق والتطبيقات النموذجية: حامل طائرة مسيّرة أخف بنسبة 35%
لنأخذ مثال حامل محرك لطائرة مسيّرة صناعية: كان الجزء الأصلي المصنوع من الألومنيوم بتقنية CNC يزن 320 غرامًا، وبلغ معامل تركيز الإجهاد المحلي 2.7 تحت حالات تحميل متعددة. وبعد التحسين الطوبولوجي، أُعيد بناؤه كهيكل متغير المقطع من سبيكة التيتانيوم Ti6Al4V بتقنية SLM مع شبكة BCC موضعية، ووُحّدت سماكة الجدار الصلب عند 1.5 مم، واختير اتجاه الطباعة بحيث يكون محور الحمل الرئيسي عموديًا. واقتصرت المعالجة اللاحقة على السفع الرملي والأكسدة الأنودية. بلغت الكتلة النهائية 208 غرامات، أي تخفيض وزن بنسبة 35%، وارتفع التردد الطبيعي الأول بنسبة 12%، وزاد معامل أمان الكلال من 1.4 إلى 2.1. واستغرقت دورة هذا الجزء من التحسين إلى تسليم أول قطعة نحو 9 أيام، وهي مدة أقصر بكثير من حل فتح القوالب.
خامسًا، نقاط التنفيذ وقائمة تجنب الأخطاء
لجعل التحسين الطوبولوجي "عمليًا"، يُنصح باتباع القائمة التالية: ① تحديد الأحمال والحدود الواقعية بوضوح؛ فقلة القيود أفضل من القيود الخاطئة؛ ② البدء بكسر حجمي قدره 25% ثم تضييقه تدريجيًا لمراقبة نقطة التحول في الأداء؛ ③ تفعيل قيود الحد الأدنى لحجم العضو واتجاه الطباعة منذ مرحلة التحسين؛ ④ إجراء إعادة تحليل بعد التنعيم، وإذا تجاوز انحراف الصلابة 5% فيجب إعادة التصميم؛ ⑤ استخدام الشبكات فقط في المناطق غير الرئيسية لتحمل الأحمال، مع إبقاء مسارات التحميل الرئيسية صلبة؛ ⑥ إجراء فحص عشوائي للأبعاد الحرجة والكثافة بعد الطباعة، باستخدام CT أو الفحص المجهري، للتأكد من عدم وجود عيوب عدم الانصهار.
الخلاصة
التحسين الطوبولوجي ليس "أداة سحرية لإنتاج الرسومات تلقائيًا"، بل هو عملية ترميز الحكم الهندسي داخل محلّل الحل. وتتحرر قيمته الحقيقية من خلال حرية الهندسة التي توفرها الطباعة ثلاثية الأبعاد: حيث يوضع كل غرام من المادة على مسار تحمل الحمل. تدمج lantu3D التحسين الطوبولوجي ضمن حلقة مغلقة تشمل "التصميم—المحاكاة—التصنيع—التحقق"، لمساعدة الشركات على تحويل خفة الوزن من شعار إلى أجزاء مادية قابلة للتسليم دون التضحية بالموثوقية.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.