
Giriş: Teslimat kalitesi yalnızca üretim sahasında oluşmaz
3D baskı parçalarının baskı, son işlem ve kontrolden geçmesi, kalite risklerinin bittiği anlamına gelmez. Taşıma sırasında oluşan titreşim, düşme, ezilme, nem değişimi ve sıcaklık dalgalanmaları; kırılgan reçine parçaların çatlamasına, hassas modellerin deforme olmasına, ince cidarlı yapıların aşınmasına veya yüzey kaplamalarının çizilmesine yol açabilir. Uçtan uca 3B üretim platformları için ambalaj ve taşıma, fiziksel üretimden müşteri kabulüne uzanan son mühendislik adımıdır ve tasarım, malzeme, son işlem ve kalite kontrol standartlarıyla birlikte değerlendirilmelidir.
1. Önce parçaları riskine göre sınıflandırıp ambalaj stratejisini seçin
Her 3D baskı parçası için ambalaj önceliği farklıdır. SLA reçine parçalar ayrıntı açısından üstündür ancak daha kırılgandır; uzun ve ince kolonlar, ince cidarlı gövdeler ve şeffaf parçalar bükülmeye ve çizilmeye karşı korunmalıdır. SLS naylon parçalar daha esnek olsa da gözenekli yüzeyleri toz ve kiri kolayca tutar; boyalı parçalar için sürtünmeye bağlı renk atmasına karşı önlem gerekir. Metal baskı parçaları yüksek dayanımlıdır fakat ağırdır; yeterince sabitlenmezse taşıma sırasında diğer parçalara çarpıp hasar verebilir. Bu nedenle paketleme öncesinde kırılganlık, ağırlık, yüzey hassasiyeti, boyutsal doğruluk ve montaj ilişkisi olmak üzere beş kritere göre risk değerlendirmesi yapılmalı, buna göre iç dolgu, ayırıcı ve dış kutu seçilmelidir.
2. İç ambalaj: Doldurmak değil, sabitlemek önemlidir
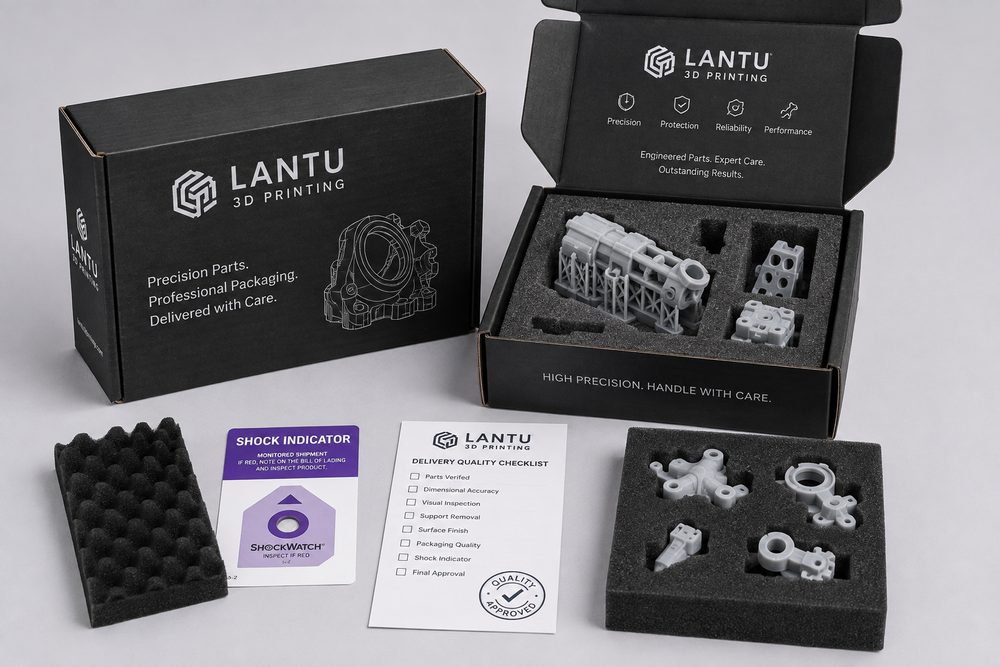
Yaygın hata, kutuyu bol köpük veya balonlu naylonla doldurup parçaların hareketini engellememektir. Hassas parçalar için özel kesimli sünger yuvalar, EPE bölmeler veya hamur kalıp ambalajlar kullanılmalı; kritik yüzeyler boşta kalmalı ya da yük taşıyan noktalardan uzak tutulmalıdır. Sivri köşeleri, ince duvarları veya destek izleri olan reçine parçalar önce tozsuz kâğıtla ya da PE poşetle tek tek sarılmalı, ardından sünger yatağa yerleştirilmelidir. Bir kutuda birden fazla parça varsa, sert parçalar birbirine doğrudan temas etmemeli; parçalar model bazında ayrı poşetlenip numaralandırılarak müşterinin teslim aldıktan sonraki ayıklama hataları azaltılmalıdır.
3. Dış ambalaj: Taşıma ortamına göre koruma seviyesini ayarlayın
Kargo süreçlerinde ayıklama sırasında düşmeler, istif baskısı ve araç titreşimi yaşanabilir. Dış kutu, ağırlığa göre beş katlı veya yedi katlı oluklu mukavva olarak seçilmeli; ağır parçaların altına taşıyıcı tabla eklenmeli ve uzun parçalar yalnızca iki uçtan desteklenmemelidir. Yüksek değerli modeller için düşme göstergesi etiketleri, yukarı yön işareti ve nem bariyerli poşetler eklenebilir. Bölgeler arası taşıma veya denizyolu sevkiyatlarında nemin naylon parçalar, karton kutular ve kaplamalar üzerindeki etkisi ayrıca değerlendirilmelidir. Model boyutu 600 mm’yi aşıyorsa veya çok parçalı birleştirme yapısına sahipse, tek kutuda yüklenme riskini azaltmak için parçaları ayrı paketlemek ve montaj numaralandırma şeması sunmak daha güvenlidir.
4. Etiketleme ve takip: Müşterinin hızlı kabul yapmasını sağlayın
Ambalaj yalnızca koruma değil, aynı zamanda bilgi aktarımıdır. Her siparişte dış kutu ve iç poşet üzerinde sipariş numarası, parça kodu, adet, malzeme, renk, dikkat edilmesi gerekenler ve açma sırası belirtilmelidir. Sol-sağ parça, yön bağımlılığı veya montaj ilişkisi olan modellerde etiketler, yükleme listesiyle birebir eşleştirilmelidir; böylece müşteri eksik parça sanıp yanlış değerlendirme yapmaz. Sevkiyat öncesinde kutulama fotoğraflarının çekilmesi ve taşıma numarası, ambalaj fotoğrafları ile kontrol kayıtlarının sipariş partisine bağlanması tavsiye edilir. Böylece taşıma hasarı oluştuğunda bunun üretim hatası mı, yetersiz ambalaj mı yoksa lojistik kaynaklı mı olduğu hızlıca belirlenebilir.
5. Teslimat kontrolü ve şikâyet yönetimi: Geriye dönük izlenebilir bir kanıt zinciri kurun
Müşteri teslim aldıktan sonra dış kutu durumu, parça adedi, görünüm, kritik ölçüler ve fonksiyonel montaj sırasına göre kontrol yapmalıdır. Hasar görülürse dış kutu, iç dolgu, hasarlı bölge fotoğrafları ve açılış videosu saklanmalıdır. Hizmet sağlayıcı, şikâyet aldığında sorunu doğrudan lojistiğe ya da kullanıcı hatasına bağlamak yerine parça risk değerlendirmesini, ambalaj tasarımını, kutulama fotoğraflarını ve taşıyıcı güzergâhını yeniden incelemelidir. Aynı tip yapıtaşında taşıma hasarı tekrarlanıyorsa, tasarım tarafında güçlendirme kanatları eklemek, bölme hattını değiştirmek, malzemeyi revize etmek veya ambalaj koruma seviyesini yükseltmek gibi tersine optimizasyonlar yapılmalıdır.
Sonuç: Ambalaj ve taşıma, teslimat mühendisliğinin bir parçasıdır
Güvenilir 3D baskı teslimat kalitesi; üretim, kontrol, ambalaj ve lojistiğin kesintisiz yönetiminden doğar. Risk sınıflandırması, sabitlenmiş iç ambalaj, taşıma ortamına uygun dış kutu, net etiketleme ve şikâyetler için kanıt zinciri sayesinde kırılgan reçine parçalar ile hassas modeller müşteriye daha güvenli şekilde ulaşır. Kurumsal müşteriler için bu tür izlenebilir teslimat sistemi, yalnızca düşük kargo maliyetini hedeflemekten çok daha az risklidir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.