
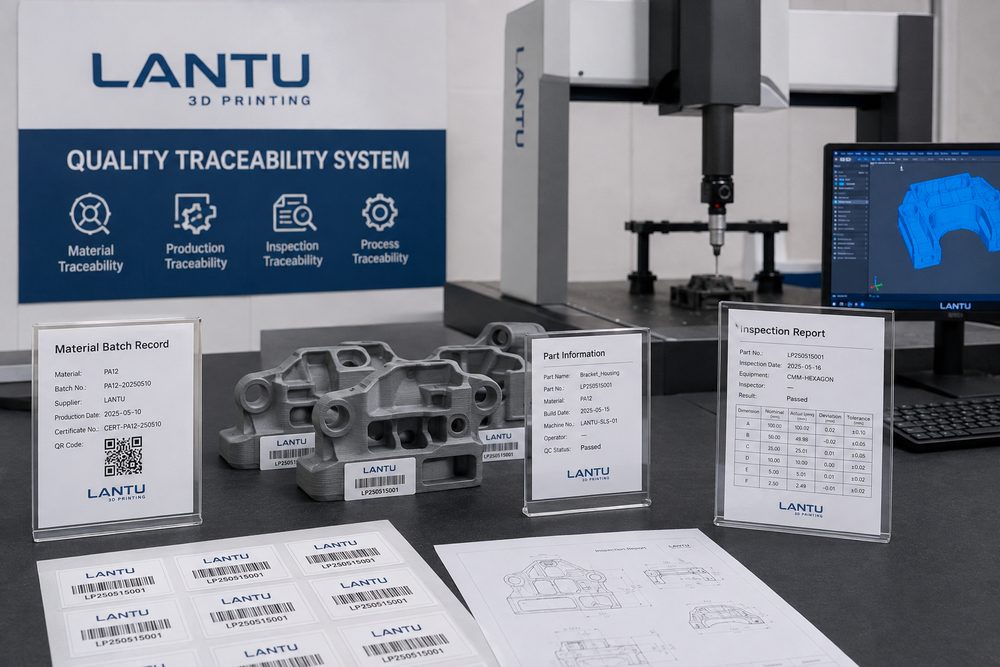
Giriş: Kalite izlenebilirliği mühendislik tesliminin güven temelidir
İlk prototip aşamasında müşteriler genellikle hız ve görünüme odaklanır; ancak 3D baskı fonksiyon doğrulama, düşük hacimli üretim veya nihai teslimat aşamasına geçtiğinde kalite izlenebilirliği vazgeçilmez bir yetenek haline gelir. Müşteri yalnızca parçanın tamamlanıp tamamlanmadığını değil, hangi malzemenin kullanıldığını, hangi cihazda basıldığını, hangi parametrelerin uygulandığını, hangi son işlemlerden geçtiğini, kontrol sonuçlarının ne olduğunu ve uygunsuzlukların nasıl ele alındığını da bilmek ister. İzlenebilirlik kaydı olmadığında, bir sorun ortaya çıktığında yalnızca deneyime dayalı tahmin yapılabilir ve neden hızlıca tespit edilemez.
Blueprint3D’nin konumu yalnızca bir baskı fabrikası olmak değil, tasarım çiziminden fiziksel teslimata kadar yaşam döngüsü yönetimi ve uygulama platformu sunmaktır. Kalite izlenebilirliğinin değeri, her parçaya ait dosya, malzeme, süreç, kontrol ve lojistik kanıtlarını saklayarak teslimatı daha şeffaf, geri incelemeyi daha verimli hale getirmesidir.
1. İzlenebilirlik kapsamı: Yalnızca müşteriye değil, siparişten parçaya kadar takip
Kalite izlenebilirliği en az sipariş, model, parti ve tekil parça olmak üzere dört seviyeyi kapsamalıdır. Sipariş seviyesinde müşteri talebi, teslim tarihi, revizyon bilgisi ve kalite gereksinimleri kaydedilir; model seviyesinde dosya sürümü, değişiklik geçmişi, kritik ölçüler ve süreç notları tutulur; parti seviyesinde malzeme partisi, ekipman, baskı zamanı ve son işlem bilgileri yer alır; tekil parça seviyesinde ise parça numarası, kontrol sonuçları, paket konumu ve sevkiyat bilgileri kaydedilir.
Gösterim parçaları veya sıradan prototipler için izlenebilirliği parti seviyesinde tutmak çoğu zaman yeterlidir; ancak fonksiyonel parçalar, montaj bileşenleri veya yüksek değerli parçalar için tekil parça bazında numaralandırma önerilir. Bu numara QR kodu, etiket veya paket listesi şeklinde olabilir; doğrudan parçanın yüzeyine işlenmesi şart değildir. Önemli olan, bir sorun oluştuğunda aynı partideki diğer parçaların da aynı riski taşıyıp taşımadığının geriye dönük olarak doğrulanabilmesidir.
2. Malzeme kayıtları: Parti numarası, malzeme adından daha önemlidir
Sadece “PA12 naylon” veya “fotopolimer reçine” yazmak yeterli değildir. Malzeme izlenebilirliği tedarikçi, parti numarası, giriş tarihi, açılma tarihi, saklama koşulları ve kalan stok durumunu içermelidir. Toz malzemelerde yeni toz ile geri kazanılmış toz oranı da kaydedilmelidir; reçinelerde açıldıktan sonra kullanım süresi, filtrasyon durumu ve kontaminasyon riski izlenmelidir. Metal tozlarında ise tane boyutu aralığı, bileşim sertifikası ve yeniden kullanım sayısı daha sıkı biçimde kayıt altına alınmalıdır.
Örneğin SLS naylon bir parçada kırılganlık artışı görülürse, toz partisi ve geri kazanım oranı kayıtları yoksa bunun yetersiz duvar kalınlığından, baskı sıcaklığı sapmasından ya da toz yaşlanmasından kaynaklanıp kaynaklanmadığını anlamak zorlaşır. Kayıtlarda bu partide geri kazanılmış toz oranının yüksek ve depolama süresinin uzun olduğu görülürse, mühendislik ekibi nedeni hızla daraltabilir ve sonraki partide toz stratejisini ayarlayabilir.
3. Süreç parametreleri: Sonucu yeniden üretebilen kritik değişkenleri kaydedin
Farklı süreçlerde izlenebilirlik odağı da farklıdır. SLA için reçine tipi, katman kalınlığı, pozlama ayarları, yerleşim yönü, destek stratejisi, temizleme süresi ve ikinci kürleme parametreleri; SLS için toz partisi, katman kalınlığı, yapı hacmi içindeki konum, ön ısıtma sıcaklığı, soğuma süresi ve toz temizleme yöntemi; FDM için nozul sıcaklığı, tabla sıcaklığı, katman yüksekliği, doluluk oranı, baskı yönü ve malzeme kuruluk durumu; SLM için lazer gücü, tarama hızı, toz serme kalınlığı, koruyucu atmosfer, ısıl işlem ve tel kesim parametreleri kaydedilmelidir.
İzlenebilirlik kaydı, makinenin içindeki her parametreyi birebir kopyalamak zorunda değildir; ancak sonucu yeniden üretmeye ve açıklamaya yetecek kritik değişkenleri mutlaka saklamalıdır. Aynı modelin tekrarlanan siparişlerinde, olgunlaşmış parametreleri bir süreç şablonu olarak standartlaştırmak ve sonrasında yalnızca şablondan farklı olan noktaları kaydetmek önerilir. Bu yaklaşım hem kayıt yükünü azaltır hem de kritik deneyimin kaybolmasını önler.
4. Son işlem izlenebilirliği: Birçok kalite sorunu baskıdan sonra ortaya çıkar
3D baskıdaki kalite sorunlarının hepsi baskı sürecinden kaynaklanmaz. Desteklerin sökülmesi, toz temizleme, zımparalama, kumlama, boyama, kaplama, elektroliz kaplama, ısıl işlem ve gömülü parçaların montajı boyutu, yüzeyi veya dayanımı değiştirebilir. Son işlem izlenebilirliği; uygulama yöntemini, kritik parametreleri, kullanılan sarf malzemeleri, işlem süresini ve olağandışı durumları kaydetmelidir.
Örneğin SLA şeffaf bir parça yeterince temizlenmezse, sonraki kürleme sırasında yüzeyde yapışkanlık veya bulanıklık oluşabilir; metal parçada ısıl işlem eğrisi kararsızsa artık gerilmelerin giderilmesi etkilenebilir; naylon bir parçanın çok uzun süre boyanması ise ölçülerde hafif değişime yol açabilir. Son işlemi “baskı sonrası ek işler” olarak değil, bağımsız bir kalite halkası olarak görmek, istikrarlı teslimat kabiliyeti kurmanın önemli bir adımıdır.
5. Kontrol kayıtları: Uygunluk kararını doğrulanabilir kanıta dönüştürün
Kontrol kayıtları; kontrol kalemini, kullanılan aracı, standardı, sonucu ve kararını içermelidir. Yaygın araçlar arasında kumpas, pim mastarı, vida mastarı, yükseklik ölçer, koordinat ölçüm cihazı, yüzey pürüzlülük cihazı ve montaj fikstürleri bulunur. Standart yapısal parçalar için kritik ölçüler ve görünüm seviyesi kaydedilebilir; yüksek hassasiyetli parçalar için ölçüm raporu saklanmalıdır; fonksiyonel parçalar için ise montaj veya yük testi sonuçları da eklenmelidir.
Kritik ölçüler için “nominal değer, üst sınır, alt sınır, ölçülen değer, karar” tablosu oluşturulması önerilir. Örneğin bir parti parçanın hedef delik çapı 6.00 mm, izin verilen aralık 5.90-6.10 mm ise ve 10 parçalık örneklemede 2 parça 5.86 mm çıkıyorsa, parçaları basitçe sevk etmek yerine son işlem, yeniden baskı veya müşteriyi risk konusunda bilgilendirme gerekip gerekmediği değerlendirilmelidir. Kanıt temelli kayıtlar kalite kararlarını daha şeffaf hale getirir.
6. Uygunsuzluk yönetimi: İzlenebilirlik sistemi düzeltici faaliyetleri desteklemelidir
Kalite izlenebilirliği sonradan suçlu aramak için değil, hızlı düzeltme yapmak içindir. Uygunsuzluk kaydı; tespit zamanı, tespit edilen aşama, etkilenen miktar, geçici önlem, kök neden analizi ve önleyici aksiyonları içermelidir. Yaygın nedenler tasarım, malzeme, ekipman, parametre, son işlem ve lojistik sorunları olarak ayrılabilir. Her neden sınıfı için karşılık gelen bir düzeltici eylem olmalıdır.
Örneğin müşteri bir parçanın montajının çok sıkı olduğunu bildirirse ve izleme sonucunda aynı partide delik çaplarının genel olarak küçük olduğu, ayrıca baskı yönünün deliğin içinde belirgin destek izi oluşturduğu görülürse, düzeltici faaliyetler delik telafisinin ayarlanmasını, yerleşim yönünün değiştirilmesini, son delme işlemi eklenmesini veya tasarım kılavuzunun güncellenmesini içerebilir. Sadece eksik parçayı yeniden göndermek, kuralları güncellemezse aynı hatanın sonraki partide tekrar etmesine neden olabilir.
7. Teslimat kanıtı: Paketleme ve lojistik de kalite döngüsünün bir parçasıdır
Teslimat izlenebilirliği; paketleme yöntemini, adet listesini, fotoğrafları, kargo takip numarasını ve sevkiyat zamanını kaydetmelidir. Deformasyona, çizilmeye veya yüzey işlem hassasiyetine açık parçalar için tampon malzeme, ayırma yöntemi ve yön işaretleri de kayıt altına alınmalıdır. Taşıma sırasında oluşan hasarda sorumluluk değerlendirmesi çoğu zaman sevkiyat öncesi fotoğraf ve paketleme kanıtlarına dayanır.
Küçük hacimli siparişlerde sayım kanıtı özellikle önemlidir. Paketlemeden önce parça numarasına veya tepsi konumuna göre fotoğraf çekilmesi ve sevk irsaliyesinde adet, revizyon ve özel notların belirtilmesi önerilir. Müşteri teslim aldıktan sonra eksik parça veya karışık parça tespit ederse, kayıtlar sayesinde tüm projeyi yeniden saymadan hızlıca karşılaştırma yapılabilir.
Sonuç
3D baskı kalite izlenebilirlik sistemi; sipariş, model, malzeme, süreç, son işlem, kontrol, uygunsuzluk ve teslimat kanıtlarını kapsamalıdır. Amaç, bürokratik yükü artırmak değil; her teslimatta kanıt, her sorun için tespit edilebilirlik ve her geri incelemede iyileştirme oluşturabilmektir. Blueprint3D, yaşam döngüsü yönetimi yeteneğiyle müşterilerin dağınık üretim adımlarını izlenebilir, yeniden kullanılabilir ve sürekli optimize edilebilir bir mühendislik teslimat sistemine dönüştürmesine yardımcı olur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.