
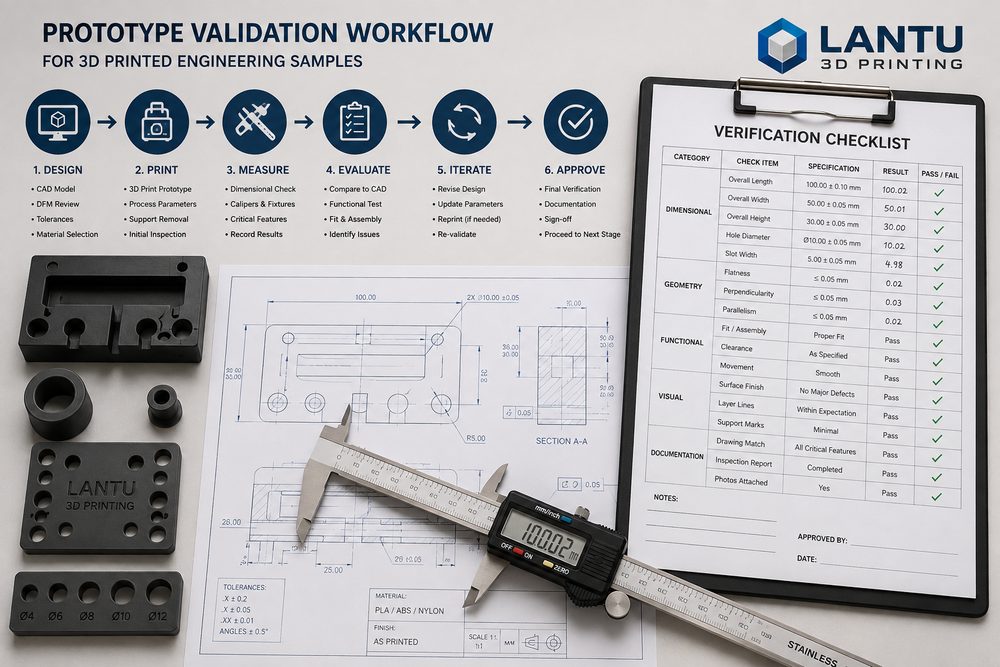
Giriş: Numune bir son değil, tasarım kararının kanıtıdır
Pek çok Ar-Ge ekibi 3D baskıyla numune üretirken ilk hedef olarak fiziksel formu hızlıca görmek ister. Bu adım önemlidir, ancak doğrulama yalnızca görsel düzeyde kalırsa numunenin değeri olduğundan düşük değerlendirilir. Gerçekten etkili bir numune doğrulaması beş soruya yanıt vermelidir: görünüş bekleneni karşılıyor mu, kritik boyutlar kontrol edilebilir mi, montaj ilişkileri sorunsuz mu, işlevsel yükler yeterli mi ve malzeme ile süreç sonraki küçük seri ya da seri üretim yolunu destekliyor mu.
lantu3D, tasarımdan fiziksel ürüne uzanan kesintisiz yönetimi vurgular. Numune doğrulama süreci, yalnızca bir model basmaktan ibaret değildir; ürün riskleri etrafında bir kanıt zinciri kurmaktır. Her numunenin net bir doğrulama hedefi, kabul kriteri ve sonraki adımı olmalıdır.
1. Doğrulama hedeflerini katmanlara ayırın: tek bir numuneye tüm görevleri yüklemeyin
Numune doğrulaması görsel numune, yapısal numune, işlevsel numune ve süreç numunesi olarak ayrılmalıdır. Görsel numune; oran, yüzey eğrileri, tutuş hissi, renk ve kullanıcı algısını kontrol etmeye odaklanır; SLA yüksek hassasiyetli reçine veya boyama sonrası işlem kullanılabilir. Yapısal numune; duvar kalınlığı, takviye nervürleri, snap-fit bağlantılar, vida yuvaları ve montaj boşluklarına odaklanır; malzeme olarak tok reçine, PA12 naylon veya ABS benzeri malzemeler seçilebilir. İşlevsel numune gerçek kullanım ortamına mümkün olduğunca yakın olmalıdır; SLS naylon, MJF naylon veya metal baskı gerekebilir. Süreç numunesi ise sonraki küçük seri üretimin istikrarını ve maliyetini değerlendirmek için kullanılır.
Eğer görsel, montaj ve dayanımın hepsi tek bir numuneye yüklenirse, malzeme seçiminde çoğu zaman taviz vermek gerekir. Örneğin şeffaf bir teşhir parçası iç yapıyı gözlemlemek için uygundur, ancak snap-fit parçaların tekrar tekrar sökülüp takılmasına dayanmayabilir; yüksek tokluklu bir malzeme işlevsel testler için uygundur, ancak nihai yüzey hissini doğru şekilde yansıtmayabilir. Bu nedenle numunenin rolünü baştan tanımlamak doğrulama sürecinin ilk adımıdır.
2. Tasarım incelemesi: baskıdan önce düşük seviyeli risklerin %70’ini çözün
Numune başarısızlıklarının nedeni çoğu zaman ekipman değil, modelin baskıdan önce zaten riskli olmasıdır. Yaygın sorunlar arasında çok ince duvar kalınlığı, aşırı büyük konsol açısı, vida yuvası kökünde radyüs olmaması, snap-fit deformasyon boşluğunun yetersizliği, montaj boşluğunun çok küçük olması ve kapalı boşlukların tozdan arındırılamaması yer alır. Baskı öncesi inceleme en azından minimum duvar kalınlığını, delik çapı telafisini, keskin köşelerdeki gerilim yığılmasını, destek temas yüzeylerini ve son işlem erişilebilirliğini kontrol etmelidir.
Örneğin SLS naylon parçalar için hareketli montaj boşluğunun genellikle 0,3 mm ile 0,5 mm’den az olmaması önerilir; SLA reçine görsel parçalarda ince duvarlı bölgeler için değer genellikle 1,0 mm’den büyük olmalı, yük taşıyan bölgelerde ise çoğunlukla 1,5 mm’nin üzerine çıkıp takviye nervürleriyle desteklenmelidir; metal SLM parçalarında ise desteklerin çıkarılması, ısıl deformasyon ve talaşlı imalat referans yüzeyleri ayrıca dikkate alınmalıdır. Bu kuralları en başa almak, baskı sonrası yeniden işlemeyi azaltır.
3. Görünüş ve ölçü doğrulaması: öznel yargı yerine standartlaştırılmış kayıt kullanın
Görsel doğrulama yalnızca “güzel” ya da “güzel değil” demek olmamalı, bir standart oluşturulmalıdır. Yüzey dokusu, katman izlerinin görünürlüğü, kenar keskinliği, renk tutarlılığı, boya kaplama başarısı ve dokunma hissi gibi boyutlardan puanlama yapılabilir. Teşhir parçalarında A yüzeyi, B yüzeyi ve teşhir dışı yüzeyler işaretlenmeli, böylece kritik olmayan alanlarda gereksiz düzeltme maliyetleri oluşması önlenmelidir.
Ölçü doğrulaması tüm boyutu ölçmek yerine kritik ölçülere odaklanmalıdır. Genellikle montaj delikleri, konumlandırma pimleri, snap-fit kalınlığı, sızdırmazlık yüzeyi, dış kontur ve diğer parçalarla çakışma noktaları buna dahildir. Kayıt yöntemi tasarım değeri, ölçülen değer, sapma, ölçüm aracı ve sonucu içermelidir. Eğer sapma yönlü ise, örneğin tüm delik çapları 0,15 mm küçük çıkıyorsa, bir sonraki model veya süreç parametresinde sistematik telafi yapılmalıdır.
4. Montaj ve işlev doğrulaması: gerçek kullanım senaryosunu numune testine dahil edin
Montaj doğrulaması gerçek montaj sırasını taklit etmelidir. Pek çok numune tek başına sorun göstermez, ancak montaj sırasında tornavida alanının yetersizliği, kablo demeti kanalının tıkanması, snap-fit sökümünün zor olması veya konumlandırma referanslarının belirsizliği ortaya çıkar. Numune aşamasında en az 3 ila 5 kez tekrarlı sök-tak yapılması ve snap-fit beyazlaması, vida yuvası çatlaması, gevşek oturma ve çakışma noktalarının kaydedilmesi önerilir.
İşlev doğrulaması yükü, sıcaklığı, nemi, temas eden ortamı ve kullanım sıklığını tanımlamalıdır. Örneğin bir fikstür numunesinde statik yük ve tekrarlı sıkma testleri yapılabilir; bir havalandırma parçasında hava direnci ve montaj titreşimi kontrol edilebilir; bir dış gövde numunesinde düşme, ısıl deformasyon ve düğme hissi testleri uygulanabilir. Numune malzemesi nihai malzemeyle aynı olmasa bile, göreli karşılaştırma yoluyla tasarımın zayıf noktaları bulunabilir.
5. Doğrulama sonucu: her numune turu uygulanabilir bir kararla sonuçlanmalıdır
Doğrulama raporunun uzun olması gerekmez, ancak net olması şarttır. Dört tür sonuç önerilir: geçti, düzeltme sonrası geçti, süreç/malzeme değişimi gerekli, gereksinimin yeniden tanımlanması gerekli. Her sorun bir sorumluluk maddesine bağlanmalıdır; örneğin R1,5 köşe radyüsünün eklenmesi, snap-fit kök kalınlığının 1,2 mm’den 1,8 mm’ye çıkarılması, delik çapı telafisinin +0,15 mm yapılması, görünür yüzey desteğinin iç tarafa alınması, son işlemin kumlamadan ince zımpara ve boyamaya çevrilmesi gibi.
Numune küçük seriye geçmeden önce süreç kararlılığı doğrulaması da eklenmelidir. Önce 3 ila 5 parça basılarak tutarlılık kontrol edilebilir, ardından 20 ila 50 parçaya ölçeklenebilir. Küçük seri aşamasında ölçü kayması veya son işlem darboğazı tespit edilirse, üretim ekibinden fazla mesai istemek yerine tasarım ya da süreç paketi güncellenmelidir.
Özet: Numune doğrulamasının değeri, bir sonraki belirsizliği azaltmaktır
Yüksek kaliteli bir numune doğrulama süreci, 3D baskıyı hızlı prototipleme aracından Ar-Ge karar sistemine dönüştürür. Hedefleri katmanlara ayırarak, baskı öncesi inceleme yaparak, standartlaştırılmış ölçüm uygulayarak, gerçek senaryolarda test ederek ve net sonuçlar çıkararak ekipler tasarım risklerini daha hızlı belirleyebilir, gereksiz yinelemeleri azaltabilir ve küçük seri üretim ya da kalıp yatırımı için güvenilir bir temel oluşturabilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.