
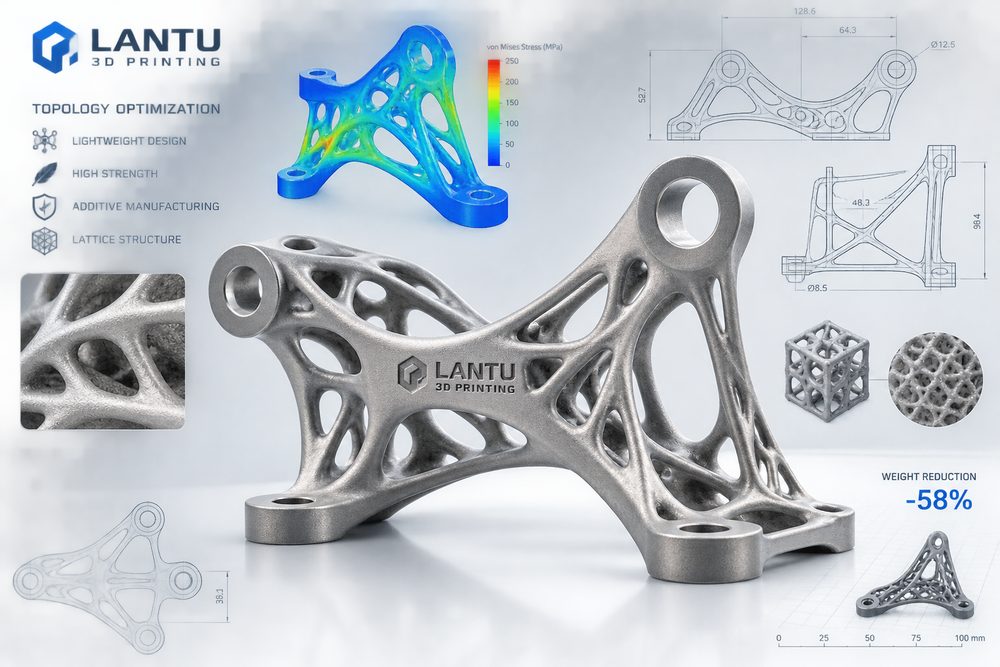
Giriş: Hafifletme sadece içini boşaltmak değil, yük yolunu yeniden düzenlemektir
3D baskı tasarım optimizasyonu tek başına bir üretim aşaması değil; ihtiyaçların netleştirilmesinden model değerlendirmesine, malzeme ve proses seçiminden üretim planlaması ve teslim kabulüne kadar uzanan sistematik bir çalışmadır. Planlardan fiziksel ürüne kadar tüm yaşam döngüsü yönetimi ve gerçekleştirme platformu olan lantu3D Printing gibi yapılarda, hafifletme basitçe içi boşaltmak değil, yük yolunu yeniden düzenlemek anlamına gelir ve bu, ölçülebilir, geriye dönük incelenebilir ve sürekli iyileştirilebilir iş kalemlerine ayrılmalıdır: giriş dosyaları eksiksiz mi, kritik ölçüler işaretlenmiş mi, malzeme partisi ve ekipman parametreleri izlenebilir mi, kontrol kayıtları müşteri kararlarını destekleyebiliyor mu. Bu bilgiler projenin erken aşamasında biriktirildiğinde, sonraki tekliflendirme, numune üretimi, küçük seri üretim ve kalite kapatma süreçleri kişisel deneyime dayalı anlık kararlara bağımlı kalmaz.
Pratik projelerde işletmeler çoğu zaman 3D baskı tasarım optimizasyonunu belirli bir pozisyonun uzmanlık alanı olarak görür; oysa sonucu belirleyen asıl unsur süreçler arası iş birliğidir. İlk bakışta basit görünen bir numune bile 0,1-0,2 mm katman kalınlığı seçimi, ±0,2 mm seviyesinde ölçü kontrolü, destek temas noktalarının işlenmesi, ısıl deformasyon riski, yüzey pürüzlülüğü hedefi ve taşıma koruma yöntemini aynı anda içerebilir. Ortak bir yöntem olmadığında, yeniden işleme maliyeti çoğu zaman teslimattan hemen önce yoğun biçimde ortaya çıkar.
1. Tasarım optimizasyonu sınırlarını uygulama hedefinden belirleyin
Önce net bir teknik temel oluşturulmalıdır. Proje başlangıcında parçanın kullanım amacı, yük yönü, montaj ilişkisi, görünüm seviyesi ve teslim miktarı doğrulanmalı; bu koşullar proses parametrelerine dönüştürülmelidir. Örneğin fonksiyon doğrulama parçaları daha çok dayanım ve boyutsal kararlılığa odaklanırken, gösterim parçaları doku, renk ve yüzey tutarlılığına; küçük seri parçalar ise birim maliyet, çevrim süresi ve parti tutarlılığına odaklanır. Farklı hedefler farklı malzeme ve proses kombinasyonları gerektirir; tüm senaryoları tek bir deneyim setiyle kapsamak doğru değildir.
Ana parametrelerin proje kartına yazılması önerilir: önerilen malzeme, üretim yönü, katman kalınlığı aralığı, kritik ölçü toleransları, son işlem gereksinimleri, kontrol yöntemi ve risk seviyesi. SLA reçine parçalarında ince duvar eğrilmesi, destek izi ve UV kürleme sonrası gevreklik değişimleri; SLS naylon parçalarında toz yenileme oranı, gözeneklilik ve boyama homojenliği; metal SLM parçalarında ise artık gerilim, ısıl işlem prosedürü ve kritik deliklerde ikinci işlem payı öncelikli olarak yönetilmelidir.
2. Topoloji sonuçları üretilebilirlik açısından yeniden tasarlanmalıdır
Sorun analizi yalnızca “baskı başarısız oldu” gibi sonuç ifadelerinde kalmamalı; tasarım, malzeme, ekipman, parametre ve operasyon olmak üzere beş boyuta geri izlenmelidir. Örneğin bir parçanın çatlaması duvar kalınlığındaki ani değişimden, iç gerilim yoğunlaşmasından veya uygunsuz ısıl işlem eğrisinden kaynaklanabilir; delik konumu sapmaları üretim yönü, destek rijitliği yetersizliği veya son işlem referansının net olmamasıyla ilişkili olabilir; yüzey düzensizlikleri ise destek yerleşimi, kumlama ortamı, polisaj yolu ve temizleme-kurutma koşullarıyla birlikte etkilenebilir.
lantu3D Printing proje yönetiminde kanıt zincirine özellikle önem verir: dilimleme ekran görüntüleri, ekipman partisi, malzeme lot numarası, kritik parametreler, süreç fotoğrafları ve kontrol verileri saklanır. Bunun değeri yalnızca sorumluluk belirlemek değildir; bir sonraki tasarım optimizasyonuna dayanak sağlamaktır. Örneğin yerel duvar kalınlığını 1,0 mm’den 1,5 mm’ye çıkarmak, çıkıntı açısını 45° içinde tutmak ve büyük düz yüzeyin arkasına nervür eklemek genellikle yalnızca ekipman değiştirmekten daha etkilidir.
3. Hafifletme kazancını doğrulama verileriyle kapatın
Uygulanabilir bir çözüm; süreç, rol ve kabul kriterlerini içermelidir. Süreç tarafında “ihtiyaç gözden geçirme — DFAM tasarım kontrolü — proses gözden geçirme — pilot üretim doğrulaması — seri öncesi onay — teslim sonrası değerlendirme” şeklinde altı adımlı bir yöntem kullanılabilir; roller tarafında tasarım, proses, üretim, kalite kontrol ve proje yöneticisi kritik aşamalarda birlikte yer almalıdır; kabul tarafında ise boyutların yanı sıra görünüm seviyesi, montaj testi, dayanım doğrulaması, paketleme durumu ve müşteri geri bildirimi kaydedilmelidir.
Küçük ve orta ölçekli seri projelerde kademeli kontrol uygulanması önerilir: A sınıfı güvenlik veya montaj açısından kritik parçalar için ilk parça kontrolü ve kritik ölçülerde tam kontrol zorunlu olmalıdır; B sınıfı fonksiyon doğrulama parçalarında numune kontrolü ve montaj doğrulaması yeterlidir; C sınıfı görünüm veya tanıtım parçalarında ise yüzey ve renk tutarlılığı ön planda tutulmalıdır. Bu sınıflandırma sonrasında kaynak kullanımı daha odaklı olur ve müşteri maliyet ile kalite sınırlarını daha net anlayabilir.
4. DFAM yetkinliğini kurumsal tasarım standardına dönüştürün
Uygulamada en kolay gözden kaçan unsur geri besleme mekanizmasıdır. Her proje sonunda gerçek işçilik süresi, başarısız deneme sayısı, yeniden işleme nedenleri, müşterinin revizyon noktaları ve nihai parametreler kaydedilmeli; tek seferlik teslim deneyimi kurumsal bir varlığa dönüştürülmelidir. Medikal yardımcı ekipmanlar, otomotiv fikstürleri, tüketici elektroniği gövdeleri ve havacılık numuneleri gibi tekrarlayan sektörlerde bu değerlendirme verileri bir malzeme kütüphanesi, parametre kütüphanesi, risk listesi ve teklif şablonu oluşturabilir.
Aynı zamanda 3D baskıyı sadece “hızlıca bir parça yapmak” olarak konumlandırmaktan kaçınmak gerekir. Temel değeri; doğrulama döngüsünü kısaltmak, karmaşık yapıların üretim eşiğini düşürmek ve tasarım, üretim, kontrol ile teslimat verilerini birbirine bağlamaktır. İşletmeler 3D baskı tasarım optimizasyonunu standart bir iş akışına dahil ettiğinde, 3D baskı ancak o zaman bir prototipleme aracından istikrarlı bir dijital üretim kabiliyetine dönüşür.
Özet
Topoloji optimizasyonunun değeri; ağırlık, dayanım, maliyet ve teslim süresi arasında yeni bir denge kurabilmesidir. Sektör profesyonelleri için gerçek rekabet gücü, belirli bir ekipmana sahip olmak değil, karmaşık ihtiyaçlar karşısında hızlı karar verebilmek, sağlam uygulama yapabilmek ve deneyimi sürekli biriktirebilmektir. lantu3D Printing, tasarım değerlendirmesi, malzeme-proses, üretim yönetimi ve teslim doğrulaması etrafında müşterilere plandan fiziksel ürüne kadar tam bir gerçekleştirme desteği sunmaya devam edecektir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.