
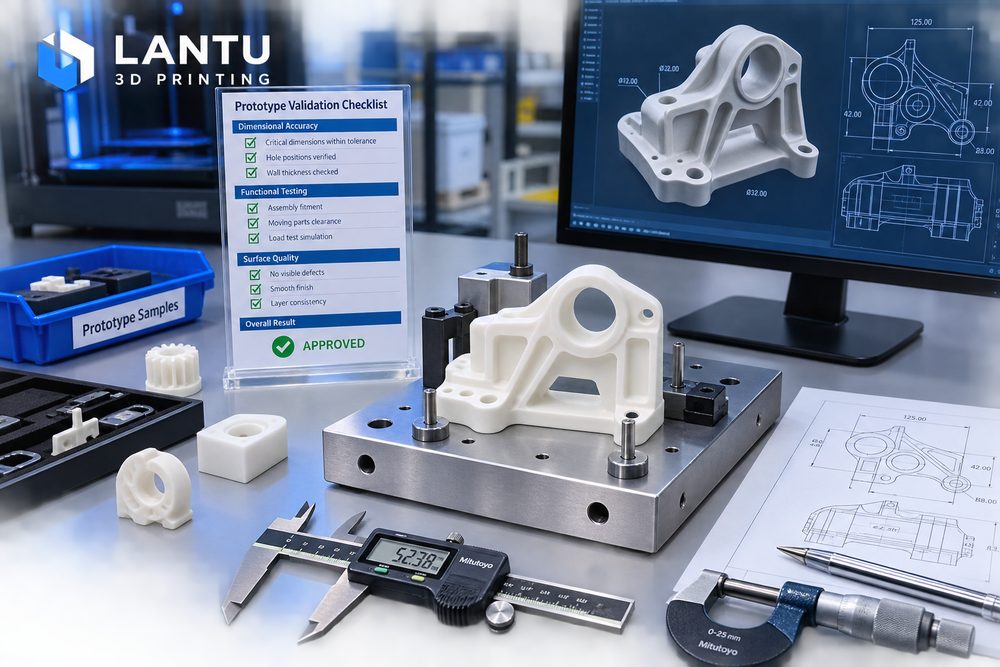
Giriş: Numune doğrulaması sadece “bir baskı alıp bakmak” değildir
Birçok Ar-Ge ekibi 3D baskı prototiplemeyi, dijital modeli hızlıca dokunulabilir bir fiziksel ürüne dönüştürdüğü için kullanır. Ancak doğrulama süreci yalnızca dış görünüş onayıyla sınırlı kalırsa, numune kolayca yanıltıcı sonuçlar verebilir: Formun uygun olması montajın uygun olduğu anlamına gelmez; montajın uygun olması uzun vadeli işlev güvenilirliğini garanti etmez; tek bir parçanın başarılı olması da küçük seri üretimin stabil olacağı anlamına gelmez. Numune doğrulamasının özü, mümkün olan en az deneme turuyla en kritik mühendislik risklerini ortadan kaldırmaktır.
Blueprint3D, numuneyi tasarım çiziminden fiziksel teslimata giden yol üzerindeki bir doğrulama noktası olarak görür. Her numune, “klips 20 kez sök-tak işlemine dayanabiliyor mu”, “delik aralığı montaj toleranslarını karşılıyor mu”, “yüzey dokusu sergileme gereksinimlerini karşılıyor mu” gibi net sorulara cevap vermelidir. Sorular net olduğunda, doğrulama sonuçları karar vermeye değer hale gelir.
1. Doğrulama hedefi: Numunenin neyi kanıtlayacağını önce tanımlayın
Numune üretiminden önce doğrulama hedefleri; görünüm, yapı, montaj, işlev ve üretim olmak üzere kategorilere ayrılmalıdır. Görünüm kategorisi form oranı, yüzey dokusu, renk ve eldeki hissi kapsar; yapı kategorisi duvar kalınlığı, takviye nervürleri, keskin köşeler ve deformasyonu kapsar; montaj kategorisi delik konumu, klips, diş, insert ve boşlukları kapsar; işlev kategorisi yük, sıcaklık dayanımı, sızdırmazlık veya hareketi kapsar; üretim kategorisi ise sonraki küçük seri işlemlerine uygunluğu kapsar.
Örneğin bir elektronik cihaz kasasında ilk numune turu yalnızca tutuş ölçüsü ve bağlantı noktalarını doğrulamak için olabilir; bu aşamada SLA yüksek hassasiyetli reçine yeterlidir. İkinci turda klipsin tekrar tekrar sökülüp takılmasını doğrulamak gerekiyorsa, esnek reçineye veya SLS naylona geçmek gerekir. Üçüncü turda küçük seri deneme üretimine girilecekse, yüzey işlemi, montaj süresi ve paketleme koruması da doğrulanmalıdır. Farklı hedefler farklı malzeme ve süreçler gerektirir; aynı numune tüm sorulara cevap veremez.
2. Proses seçimi: Numunenin kapasitesini doğrulama sorusuyla eşleştirin
SLA; yüksek detaylı görünüm, şeffaf parçalar ve karmaşık yüzeylerin doğrulanması için uygundur. Yaygın katman kalınlığı 0,05-0,1 mm arasındadır, ancak kırılganlığı ve sıcaklık dayanımı nihai enjeksiyon parçasını temsil etmeyebilir. SLS naylon; klips, menteşe, ince cidarlı gövdeler ve işlevsel yapılar için uygundur. Yaygın PA12 malzemesi iyi bir tokluk ve aşınma direnci sunar, ancak yüzeyde tozlu bir doku oluşabilir. FDM; büyük boyutlu, düşük maliyetli yapısal doğrulamalar için uygundur, fakat katman izleri ve anizotropi belirgindir. Metal SLM; yüksek mukavemet veya yüksek sıcaklık gerektiren senaryolar için uygundur, ancak maliyet ve süre daha yüksektir.
Proses seçimi sonradan açıklama yapmak için değil, doğrulama planına baştan yazılmalıdır. Örneğin “Bu turda klips esnekliğini doğrulamak için SLS PA12 kullanıldı, nihai görünüm rengi değerlendirilmedi” ifadesi, müşterinin tozlu yüzeyi tasarım hatası sanmasını önler ve mühendislik ekibinin kritik ölçütlere odaklanmasını sağlar.
3. Görünüm ve boyut kontrolü: Öznel yargıyı ölçülebilir standartlarla değiştirin
Numune teslim alındığında önce eksik malzeme, eğilme, çatlak, destek izi, katman izi, renk farkı ve kirlenme dahil olmak üzere görünüm bütünlüğü kontrol edilmelidir. Ardından kritik boyutlar ölçülmelidir. Model çiziminde toplam uzunluk, delik aralığı, montaj yüzeyi kalınlığı, klips yüksekliği ve bağlantı penceresi konumu gibi 5-15 kritik ölçü noktası işaretlenmesi önerilir. Standart görünüm numuneleri için ±0,3 mm başlangıç referansı olarak kullanılabilir; hassas montaj parçaları ise proses kabiliyetine ve müşteri taleplerine göre daha sıkı standartlarla değerlendirilmelidir.
Boyut ölçümü yalnızca “uygun/uygun değil” şeklinde kaydedilmemeli, sapmanın yönü de yazılmalıdır. Birden fazla delik aynı yöne sapıyorsa bu, model koordinatı, baskı yerleşimi veya son işlemdeki bağlama etkisinden kaynaklanabilir. İnce cidarlı bölgeler genel olarak küçülüyorsa, bu durum malzeme kürlenmesi, soğuma veya duvar kalınlığı tasarımıyla ilgili olabilir. Sapma yönü, tek bir sayısal değerden daha fazla sonraki düzeltmeye yardımcı olur.
4. Montaj testi: Statik uyumdan tekrar kullanıma geçiş
Montaj doğrulaması; tak-çıkar, döndürme, klipsleme, vida sıkma, insert montajı ve standart parçalarla uyumu kapsar. Klips yapıları için en az 10-20 kez tekrar sök-tak yapılması ve tabanda beyazlama, kırılma veya geri sekme yetersizliği gözlemlenmelidir. Vida sütunları için pilot deliğin çapı, duvar kalınlığı ve sıkma torku doğrulanmalıdır; ısıyla yerleştirilen pirinç insert kullanılacaksa, insert sıcaklığı, bastırma derinliği ve çevresel deformasyon da test edilmelidir.
Yaygın sorunlar arasında tasarım boşluğunun yetersiz olması nedeniyle montajın çok sıkı kalması, destek noktalarının montaj yüzeyinde yer alıp girişime yol açması, ince cidarların destek sökümü sırasında deforme olması ve deliğin reçine çekmesi nedeniyle küçülmesi yer alır. Çözüm, yalnızca “biraz büyütmek” değildir; bunun yerine süreç bazlı boşluk kuralları oluşturulmalıdır. Örneğin SLS naylon hareketli geçmeler için 0,3-0,5 mm boşluk bırakılabilir; SLA görünüm parçalarında küçük delikler sonradan delinebilir veya model içinde uygun telafi uygulanabilir.
5. İşlev testi: Kullanım senaryosunu uygulanabilir hareketlere dönüştürün
İşlev doğrulaması gerçek kullanım koşullarını taklit etmelidir. Yük taşıyan parçalar için yükleme testi, hareketli parçalar için çevrim testi, gövde parçaları için düşme veya sıkışma riski değerlendirmesi, sıcaklığa maruz kalan parçalar için çevresel sıcaklık doğrulaması yapılmalıdır. Test koşulları; yük miktarı, süre, çevrim sayısı, sıcaklık aralığı ve kabul kriterleriyle birlikte açıkça tanımlanmalıdır. Koşulları belirtilmeyen “dayanıklı görünüyor” ifadesi mühendislik kararını desteklemez.
Örneğin bir fikstür numunesinin 5 kg sıkma kuvvetine dayanması ve konum hassasiyetini koruması gerekiyorsa, üç aşamalı bir test yapılabilir: 5 kg statik yükün 30 dakika uygulanması, 100 kez tekrarlı sıkma, test öncesi ve sonrası kritik delik sapmasının 0,2 mm’yi geçmemesi. Numune başarısız olursa, kırılma yeri, kuvvet yönü ve arıza zamanı kaydedilmeli; ardından sorun malzeme yetersizliği, duvar kalınlığı eksikliği veya yapısal gerilme yığılması olarak sınıflandırılmalıdır.
6. İterasyon kaydı: Her numuneyi izlenebilir bir sonuca dönüştürün
Numune doğrulaması tamamlandıktan sonra; sürüm numarası, doğrulama hedefi, malzeme ve proses, test sonucu, sorun listesi, değişiklik önerisi ve sonraki karar dahil olmak üzere bir iterasyon kaydı oluşturulmalıdır. Her sorun, model üzerindeki konum ve yapılacak aksiyonla ilişkilendirilmelidir. Örneğin “Güç bağlantı penceresi sağa 0,4 mm kaymış; tasarım dosyası V2’de pencere 0,4 mm sola alınacak ve R0,5 köşe yuvarlama eklenecek.”
Proje küçük seri öncesi aşamaya geldiğinde, referans olarak bir adet onaylı numune saklamak ve kritik doğrulama sonuçlarını üretim talimatına yazmak en iyisidir. Böylece üretim ekibi yalnızca model dosyası almaz; hangi boyutların özellikle kontrol edilmesi gerektiğini, hangi yüzey gereksinimlerinin kabul edilebilir olduğunu ve hangi son işlem adımlarının atlanmaması gerektiğini de bilir.
Sonuç
Etkili bir 3D baskı numune doğrulama süreci; doğrulama hedefiyle başlamalı, uygun malzeme ve prosesi eşleştirmeli, görünüm ve boyut kontrollerini sayısallaştırmalı, montaj ve işlev testlerini uygulamalı ve iterasyon kayıtlarını biriktirmelidir. Blueprint3D, numuneyi, veriyi, prosesi ve teslimatı birbirine bağlayarak müşterilerin gereksiz deneme-yanılmasını azaltmasına ve her numune turunun projeyi seri üretime daha yakın bir fiziksel çözüme taşımasına yardımcı olur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.