
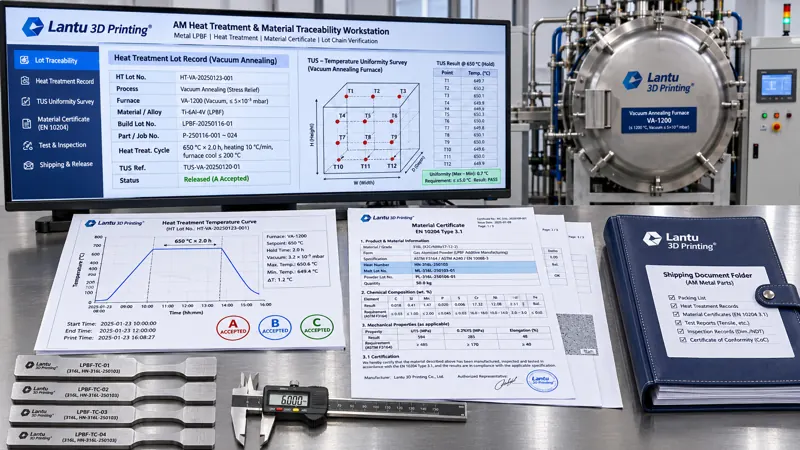
Giriş: Sertifikalar Tam, Ancak “Bu Fırın Şarjı” Açıklanamıyor
Metal 3D baskı teslimatlarında müşteriler çoğu zaman bir belge yığını alır: toz kalite sertifikası, baskı parametre kayıtları, ısıl işlem raporu ve nihai ürün muayene formu. Her belge tek başına uygun görünse de, birlikte ele alındıklarında şu soruya çoğunlukla cevap veremezler: Elde bulunan bu Ti6Al4V braket, gerilim giderme tavlamasını tam olarak hangi fırında, hangi fırın şarjında ve hangi sıcaklık eğrisi altında tamamladı? Toz ergitme numarası ile nihai muayene raporu arasında, her aşaması doğrulanabilir bir kanıt zinciri var mıdır? Tasarımdan fiziksel teslimata kadar olan süreci tek bir yaşam döngüsü yönetim zinciri olarak ele alan lantu3D için, ısıl işlem fırın şarjı kayıtları ve malzeme sertifikası zinciri, “belgeler tam” görünümü altında en kolay gizlenen kopma noktalarından biridir. Bu makale, alanlara, eşiklere ve serbest bırakma kriterlerine uygulanabilecek bir mühendislik yaklaşımı sunmaktadır.
1. Önce Nesneleri Netleştirin: Fırın Şarjı, Parti ve Sertifika Zincirinin Üç Katmanlı Eşlemesi
Yaygın bir hata, “toz partisi”, “baskı build’i” ve “ısıl işlem fırın şarjı”nı tek bir numara altında birleştirmektir. Bu üçü bağımsız olarak numaralandırılmalı ve ardından bir eşleme tablosuyla ilişkilendirilmelidir: toz parti numarası (ergitme numarası/Heat No., tane boyutu dağılımı ve oksijen içeriği raporu dahil) → build numarası (makine numarası, parametre paketi sürümü ve hazne yerleşim koordinat çizimi) → ısıl işlem fırın şarjı numarası (fırın numarası, yükleme tarihi, TUS geçerlilik süresi ve yükleme konum haritası). Bir fırın şarjı birden fazla build içerebilir; ancak aynı build içindeki parçalar farklı fırın şarjlarına bölünmemelidir. Kapasite nedeniyle bölünme zorunluysa, eşleme tablosunda “bir build, iki fırın şarjı” olarak kaydedilmeli ve her iki eğri bölümü ayrı ayrı uygunluk değerlendirmesine tabi tutulmalıdır. Eşleme tablosunun birincil anahtarı için part_revision + build_id + heat_treat_lot önerilir. Her parçanın sevkiyat belgelerine bu üç alan üzerinden geriye doğru erişilebilmelidir; manuel belge aramasına güvenilmemelidir.
Mühendislik örneği: 24 adet ince cidarlı braketlik bir parti, iki haznede (B-01/B-02) basılır ve HT-2026-083 numaralı vakum tavlama fırınına birlikte yüklenir. Fırın yükleme konumları 3×4 tepsi koordinatlarıyla kaydedilir. Yalnızca “tavlandı” ifadesi kullanılırsa, B-01 ve B-02’nin hangi bekletme eğrisi bölümüne ve hangi izleme termokupluna karşılık geldiği yeniden oluşturulamaz. Üç katmanlı eşleme, bu tür belirsiz ifadeleri ortadan kaldırmayı amaçlar.
2. Fırın Sıcaklık Homojenliği TUS ve Sistem Doğruluğu SAT: Önce Fırının Güvenilirliğini Kanıtlayın
Sıcaklık eğrisi ne kadar eksiksiz olursa olsun, fırın haznesindeki noktalar arasındaki sıcaklık farkı bilinmiyorsa eğrinin anlamı yoktur. AMS 2750G / GB/T 9452 yaklaşımına referansla, fırın güvenilirliği iki bağımsız teste ayrılır: TUS (Temperature Uniformity Survey, fırın sıcaklık homojenliği araştırması), kalibre edilmiş 9 ila 15 termokuplun etkili ısıtma bölgesinin köşelerine ve merkezine yerleştirilmesiyle, yaygın kullanılan ayar sıcaklıklarında (örneğin 650 °C, 850 °C ve 1050 °C) hem boş fırında hem de yüklü durumda gerçekleştirilir; her noktadaki kararlı durum sapmaları kaydedilir. SAT (System Accuracy Test, sistem doğruluk testi) ise kontrol/kayıt termokuplları ile bağımsız standart termokuplun okuma farkını doğrular. Uygulanabilir mühendislik kriterleri şunlardır: Sınıf 3 fırınlarda TUS ≤ ±5 °C, Sınıf 2 fırınlarda ≤ ±3 °C; SAT sapması ise ±1,1 °C veya okuma değerinin ±%0,6’sından büyük olanını aşmamalıdır. K tipi termokupllar ≤1000 °C standart aralıkları için kullanılabilir; daha yüksek sıcaklıklarda N tipi veya S tipi termokupllara geçilmeli ve her birinin kalibrasyon sertifika numarası ile geçerlilik süresi bulunmalıdır.
En sık gözden kaçan üç alan şunlardır: TUS raporunun geçerlilik süresi ve uygulanabilir sıcaklık aralığı (aralık dışı kullanım testi geçersiz kılar), etkili ısıtma bölgesinin geometrik sınırları (yükleme bu sınırların dışına taşmamalıdır) ve termokupl değişiminden sonra SAT’ın yeniden yapılması. “TUS sertifika numarası + geçerlilik tarihi + uygulanabilir sıcaklık aralığı” bilgilerinin fırın şarjı kayıt şablonunda zorunlu alanlar olarak tanımlanması ve sistemin süresi geçmiş fırın şarjlarını tarihe göre otomatik engellemesi önerilir.
3. Fırın Parti Numarası ve Kayıt Parametreleri: Her Parçayı Bir Sıcaklık Eğrisine İzlenebilir Kılın
Fırın şarjı kaydı, yalnızca “sıcaklık ayar değerine ulaştı” ifadesi değildir; zaman damgalı proses verilerinden oluşan bir settir: ısıtma hızı (örneğin ince cidarlı parçalardaki deformasyonu azaltmak için ≤5 °C/dk), bekletme ayar değeri ve ölçülen üst/alt sınırlar (örneğin 800 °C ±5 °C, 120 dakika bekletme), bekletme başlangıç ve bitiş zamanları, soğutma yöntemi (≤200 °C’ye kadar fırında soğutma veya argonla hızlı soğutma), fırın atmosferi ile oksijen içeriği/vakum seviyesi (örneğin vakum ≤5×10⁻³ Pa, oksijen içeriği ≤100 ppm), toplam yük ağırlığı ve fikstür numarası, kayıt örnekleme aralığı (önerilen ≤60 s, kritik bölümler için ≤10 s). Eğri dosyasında yalnızca ekran görüntüsü değil, ham örnekleme noktaları saklanmalı; sonradan eğri eklenmesini önlemek için dosya hash değeri (sha256) ve kayıt cihazı sürüm numarası hesaplanmalıdır.
Değerlendirme kuralları uygulanabilir A/B/C üç durumuna dönüştürülmelidir: A durumu = tüm örnekleme noktaları ayar bandı içindedir, bekletme süresi alt sınırı karşılar ve TUS/SAT geçerlidir; doğrudan serbest bırakılır. B durumu = tek bir noktada kısa süreli limit aşımı vardır, ancak sapma ±2 °C’yi geçmez ve süre <3 dakikadır; sapma açıklaması ve fırın içi numune üzerinde mekanik yeniden test sonrasında şartlı kabul edilebilir. C durumu = yetersiz bekletme, eşik üzeri limit aşımı veya kayıtta kesinti/eksik bölüm vardır; fırın şarjı uygunsuz kabul edilir, parçalar karantinaya alınır ve MRB süreci başlatılır. “Ek bir bekletme süresi” ile parça serbest bırakılmamalıdır. Buradaki temel nokta şudur: proses kaydının değeri, “işlemi yaptık” demesinde değil, üçüncü bir tarafın aynı kriterlerle sonucu yeniden hesaplayabilmesindedir.
4. Malzeme Sertifikası Alanları ve Kanıt Seviyeleri: EN 10204 3.1’den 3.2’ye Doğrulama
Toz tarafındaki ve nihai ürün tarafındaki sertifikalar sıklıkla birbirine karıştırılır. Toz kalite sertifikasında ergitme numarası, kimyasal bileşim (yalnızca “uygundur” ifadesi değil, her elementin ölçülen değeri), D10/D50/D90 tane boyutu dağılımı, Hall akış süresi, görünür yoğunluk, oksijen/azot/hidrojen içeriği ve parti numarası bulunmalıdır. Nihai ürün malzeme sertifikası ise EN 10204 3.1’e göre (üreticinin bağımsız beyanı; ölçülen değerleri içerir ve yetkili temsilci tarafından onaylanır) veya 3.2’ye göre (üçüncü taraf doğrulaması ve karşı imza) sınıflandırılır. Doğrulamada beş konu kontrol edilmelidir: sertifika numarası ve parti numarasının eşleme tablosuyla tutarlılığı; düzenleyen kuruluşun tanınan/onaylı kapsamda olup olmadığı; ölçülen değerlerin teknik anlaşmada belirtilen aralıklarda yer alıp almadığı; test yöntemi standardının (örneğin GB/T 228.1 çekme, GB/T 231.1 Brinell sertliği, ASTM E8/E8M) belirtilip belirtilmediği; sertifika sürümü ve düzenleme tarihinin ilgili fırın şarjından sonra olup olmadığı.
Pratik bir kriter şudur: Sertifikadaki mekanik özellik ölçüm değerleri, aynı fırın şarjındaki fırın içi numuneye veya aynı partiden alınan numuneye kadar izlenebilmelidir. Sertifikada yalnızca “tipik değer” bulunuyorsa ve fırın parti numarasıyla bağlantı yoksa, bu belge yalnızca malzeme seçimi için referans olabilir; ilgili partinin serbest bırakılması için dayanak olamaz. Teknik anlaşmada, teslimat sırasında müşterinin 3.2 belgesi talep ettiği ancak üçüncü taraf gözetimi için süreç planlanmadığı durumları önlemek üzere, “3.1 sertifikası sevkiyatla birlikte sağlanacak ve heat_treat_lot ile ilişkilendirilecektir” şartı önceden belirtilmelidir.
5. Ölçülen Değerlerin Fırın Şarjına Bağlanması: 3.1 Sertifikasının “Tipik Değere” Dönüşmesini Önleyin
Sertifika zincirindeki en yaygın bozulma noktası, malzeme el kitabındaki tipik değerlerin ilgili partiye ait gerçek ölçüm değerleri gibi kullanılmasıdır. Doğrulamada değişmez bir kural uygulanmalıdır: 3.1 sertifikasında yer alan Rm, Rp0.2, A% ve sertlik ölçüm değerleri, fırın parti numarasını ve numune parça numarasını içermeli; aynı fırın şarjındaki fırın içi numuneye veya aynı partiden alınan numunenin ham kayıtlarına geriye doğru izlenebilmelidir. Yalnızca “GB/T 3620.1’e uygundur” yazan, sayısal değer ve fırın parti numarası bağlantısı içermeyen belgeler sadece seçim amacıyla kullanılabilir; serbest bırakma için kullanılamaz. Beş doğrulama maddesinin bir kontrol listesinde sabitlenmesi önerilir: sertifika numarası-parti numarası tutarlılığı, düzenleyen kuruluş ve yetkili temsilci, ölçülen değer aralığı, yöntem standardı numarası (GB/T 228.1, ASTM E8/E8M, GB/T 231.1) ve düzenleme tarihinin ilgili fırın şarjından sonra olup olmadığı.
Uygunluk kriterleri teslimat sırasında müzakere edilmek yerine teknik anlaşmada dondurulmalıdır. Örneğin, tavlanmış Ti6Al4V için Rm ≥ 895 MPa, Rp0.2 ≥ 825 MPa ve A ≥ %8 (örnek değerlerdir; geçerli standarda göre belirlenmelidir) tanımlanmalı; sınır değerlerde ISO 14253-1’in muhafazakâr kuralının veya yeniden test yönteminin uygulanacağı belirtilmelidir. Bir ölçüm değeri uygunsuzsa, işlem yalnızca tek bir parçaya değil tüm fırın şarjına uygulanmalıdır: ilgili fırın şarjıyla eşlenmiş tüm parçalar bloke edilir, inceleme komşu fırın şarjlarına ve aynı toz partisine genişletilir, ardından MRB değerlendirmesine sunulur. Fırın şarjı eşleme tablosunun değeri burada, “genişletilmiş inceleme kapsamını” deneyime dayalı tahminden sorgulanabilir bir listeye dönüştürmesidir.
6. Sevkiyat Belge Paketi ve Serbest Bırakma Kapıları: Müşteri Neyi Doğrulayabilir?
Sevkiyat belgelerinin altı parçalı sabit bir paket olarak yapılandırılması önerilir: ① üç katmanlı eşleme tablosu (build yerleşim çizimi ve fırın yükleme konum haritası dahil); ② TUS/SAT sertifikaları ve geçerlilik süreleri; ③ fırın şarjı sıcaklık eğrisinin ham veri noktaları + hash + A/B/C değerlendirme formu; ④ toz kalite sertifikası ve nihai ürün malzeme sertifikası (3.1/3.2 sınıflandırması açıkça belirtilmiş şekilde); ⑤ fırın içi numune muayene raporu (numune alma yönü, yöntem standardı ve belirsizlik dahil); ⑥ parça düzeyinde serbest bırakma listesi (seri numarası ↔ yukarıdaki numaralar bire bir eşleştirilmiş). Bu altı unsurdan herhangi biri eksikse, D1-D4 serbest bırakma kapıları geçilmemelidir: D1 numaralandırma eksiksizdir; D2 eğri değerlendirmesi A durumundadır; D3 sertifika sürümü ve ölçülen değerler kapalı çevrim izlenebilirlik sağlar; D4 muayene kriterleri teknik anlaşmayı karşılar.
Kayıtlar ALCOA+ ilkelerine göre tutulmalıdır: atfedilebilirlik (operatör/gözden geçiren), okunabilirlik, eşzamanlılık (zaman damgası sonradan girilmemeli, kayıt cihazından gelmelidir), orijinallik, doğruluk, eksiksizlik, tutarlılık, kalıcılık ve erişilebilirlik. Elektronik pakette bir envanter dosyası oluşturulması ve paketin tamamı için hash hesaplanması önerilir; müşteri aynı hash değeriyle dosyaların değiştirilmediğini doğrulayabilir. Böylece teslim edilen yalnızca bir parça değil, toz ergitme numarasından nihai ürün serbest bırakmasına kadar bağımsız olarak doğrulanabilir bir kanıt seti olur.
7. Yaygın Hata Modları ve Kontrol Listesi
Sık görülen sorunlar altı başlıkta özetlenebilir; her biri için bir kontrol faaliyeti tanımlanmalıdır: numaralandırma kopukluğu (eşleme tablosunda fırın şarjı numarası olmayan parça bulunup bulunmadığını kontrol edin); TUS’un süresinin dolması veya sıcaklık aralığı dışında kullanılması (geçerlilik süresini ve ayar sıcaklığını karşılaştırın); ham veri noktaları yerine ekran görüntüsü kullanılması (örnekleme dosyasını ve hash değerini kontrol edin); sertifikada tipik değerin ölçülen değer gibi gösterilmesi (fırın parti numarası bağlantısının varlığını doğrulayın); fırın içi numunede alma yönünün kaydedilmemesi (numune etiketini ve rapor alanlarını inceleyin); bir build’in iki fırın şarjına yayılması ancak bölümlere göre değerlendirilmemesi (eşleme tablosunda ayrı satırlar olup olmadığını kontrol edin). Her çeyrekte teslim edilmiş üç partinin “seri numarasından altı parçalı belge paketine geriye izlenmesi” şeklinde tersine bir tatbikata tabi tutulması önerilir. İlk seferde geriye izleme başarı oranı ≥%95 olmalıdır; başarısız maddeler, yalnızca açıklama belgesi eklenerek kapatılmak yerine CAPA sürecine alınmalıdır.
Sonuç
Isıl işlem fırın şarjı kayıtları ve malzeme sertifikası zinciri, özünde bir dokümantasyon işi değil; proses kabiliyetini doğrulanabilir alanlara dönüştüren bir mühendislik çalışmasıdır: üç katmanlı eşleme “hangi fırın şarjı?” sorusunu çözer; TUS/SAT “fırın güvenilir mi?” sorusunu yanıtlar; eğriler ve A/B/C değerlendirmesi “proses kontrol altında mı?” sorusunu açıklar; 3.1/3.2 sertifikaları ve fırın içi numuneler “sonuç hangi kanıta dayanıyor?” sorusunu karşılar; altı parçalı paket ile D1-D4 kapıları ise “müşteri bağımsız olarak doğrulayabilir mi?” sorusunu çözer. Tasarımdan fiziksel teslimata odaklanan platformlar için bu zincir, her ısıl işlemi “işlem yapılmış” durumundan “kanıtlanabilir” duruma taşır; sonraki kalite izlenebilirliği, talep değerlendirmeleri ve proses iyileştirmeleri için de ortak bir temel oluşturur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.