
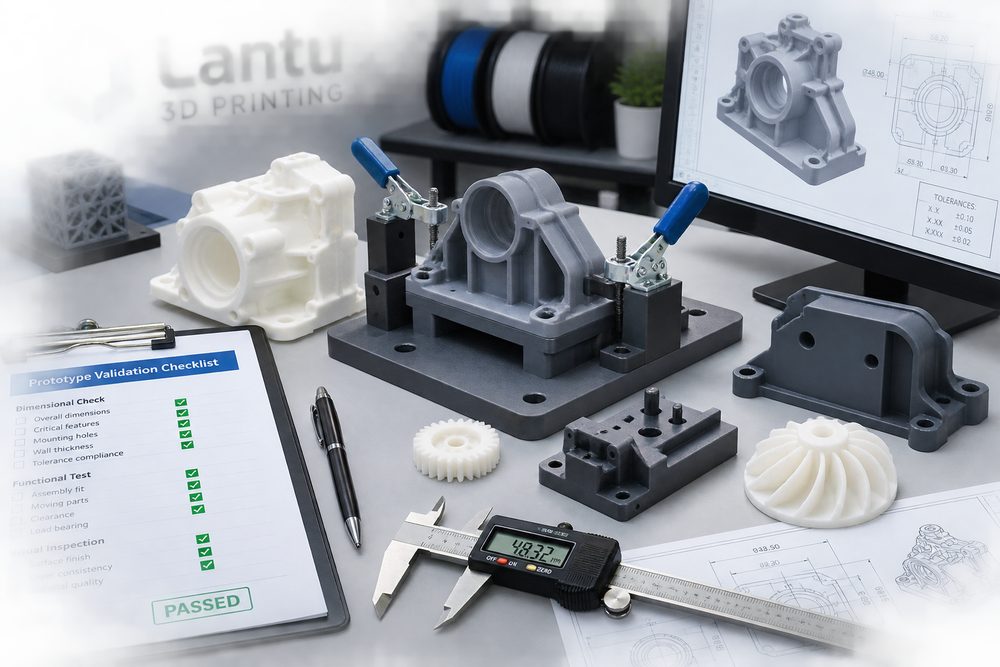
บทนำ: การตรวจสอบตัวอย่างเป็นตัวกำหนดความเสี่ยงของการผลิตต่อไป
คุณค่าของชิ้นงานต้นแบบจากการพิมพ์ 3 มิติไม่ได้มีแค่การได้เห็นรูปร่างอย่างรวดเร็ว แต่สำคัญยิ่งกว่าคือการค้นหาปัญหาการออกแบบก่อนที่จะลงทุนทำแม่พิมพ์ กลึง CNC แบบจำนวนมาก หรือผลิตในปริมาณน้อย หลายโครงการในช่วงทำตัวอย่างจะตรวจแค่รูปลักษณ์ภายนอก โดยละเลยสายโซ่ขนาด ระยะเผื่อในการประกอบ เส้นทางรับแรง และสภาพแวดล้อมการใช้งาน ส่งผลให้เมื่อเข้าสู่ขั้นตอนถัดไปจึงพบปัญหาว่าตัวล็อกหักง่าย รูตำแหน่งคลาดเคลื่อน อินเสิร์ตน็อตหลวม หรือชิ้นงานเสียรูปเมื่อเจอความร้อน บริษัทบลูปรินต์ 3 มิติ มองว่าการตรวจสอบตัวอย่างคือฟิลเตอร์ความเสี่ยงที่คั่นระหว่างแบบออกแบบกับชิ้นงานจริง และใช้กระบวนการที่เป็นมาตรฐานเพื่อช่วยทีมวิจัยและพัฒนาลดการทำต้นแบบซ้ำ
1. เตรียมก่อนตรวจสอบ: กำหนดให้ชัดว่าตัวอย่างต้องตอบคำถามอะไร
การตรวจสอบตัวอย่างควรเริ่มจากการกำหนดเป้าหมาย ไม่ใช่พิมพ์เสร็จแล้วค่อยตัดสินด้วยความรู้สึก ชิ้นงานตัวอย่างด้านรูปลักษณ์ใช้ยืนยันสัดส่วน ผิวโค้ง สี และความเหมาะสมต่อการใช้งานของมนุษย์ ชิ้นงานโครงสร้างเน้นตรวจสอบความหนาผนัง ครีบเสริม ตัวล็อก เสารองสกรู และลำดับการประกอบ ส่วนชิ้นงานเชิงฟังก์ชันต้องรับโหลด อุณหภูมิ แรงเสียดทาน หรือการสัมผัสของเหลว เป้าหมายที่ต่างกันจะต้องเลือกวัสดุและกระบวนการที่ต่างกันด้วย: SLA เหมาะกับการยืนยันรูปลักษณ์ที่ต้องการรายละเอียดสูง, SLS PA12 เหมาะกับการยืนยันความเหนียวและการประกอบ, MJF เหมาะกับชิ้นงานฟังก์ชันขนาดเล็กถึงกลางที่ต้องการความสม่ำเสมอ, และ SLM โลหะเหมาะกับชิ้นส่วนปลายทางที่มีความร้อน จิ๊ก หรือโครงสร้างที่ต้องการความแข็งแรงสูง
2. การตรวจวัดขนาด: สร้างรายการขนาดสำคัญ
การตรวจวัดไม่ควรครอบคลุมทุกมิติ แต่ควรคัดเลือกเฉพาะขนาดสำคัญที่ส่งผลต่อการใช้งาน รายการที่พบบ่อย ได้แก่ ระยะรูยึด เส้นผ่านศูนย์กลางรูเพลา ความหนาของตัวล็อก ผิวอ้างอิงในการประกอบ ความกว้างร่องซีล เส้นผ่านศูนย์กลางด้านในของเสารับสกรู และกรอบนอกของชิ้นงานโดยรวม ต้นแบบทั่วไปสามารถใช้เวอร์เนียร์คาลิเปอร์ตรวจในระดับความคลาดเคลื่อน ±0.10-0.30 มม. ส่วนโครงสร้างที่ต้องการความแม่นยำสูงสามารถเพิ่มการวัดด้วยเครื่อง CMM หรือการสแกน 3 มิติเพื่อเปรียบเทียบ ควรบันทึกข้อมูลโดยระบุค่าตามแบบ ค่าที่วัดได้ ค่าความต่าง เครื่องมือที่ใช้ ตำแหน่งการวัดพร้อมรูปถ่าย และข้อสรุป หากความคลาดเคลื่อนมีทิศทางชัดเจน ควรตรวจสอบทิศทางการพิมพ์ พื้นที่ที่ใช้ซัพพอร์ต การหดตัวของวัสดุ และปริมาณการขัดแต่งหลังการผลิต
3. การตรวจสอบการประกอบ: เปลี่ยนจากชิ้นส่วนผ่านเกณฑ์เป็นทั้งระบบผ่านเกณฑ์
หลายชิ้นส่วนเมื่อวัดแยกกันแล้วผ่าน แต่เมื่อประกอบเข้ากับเครื่องจริงกลับล้มเหลว สาเหตุคือการทบซ้อนของโซ่ขนาดและยังไม่ได้ตรวจสอบลำดับการประกอบ การทดสอบการประกอบควรบันทึกแรงที่ใช้เสียบ ความลึกในการขัน ระยะห่าง จุดติดขัด และจำนวนครั้งในการถอดประกอบ สำหรับโครงสร้างแบบตัวล็อก ควรทดสอบซ้ำ 10-30 ครั้งเพื่อสังเกตการเกิดสีขาว รอยร้าว และการคืนตัว; สำหรับเสารับสกรู ควรทดสอบว่าอินเสิร์ตน็อตที่ใส่ด้วยความร้อนยังคงศูนย์ร่วมดีหรือไม่; สำหรับรางเลื่อนหรือบานพับ ควรตรวจสอบแรงต้านการเคลื่อนที่และผงสึกหรอ หากจำเป็น ควรทำเครื่องหมายบริเวณที่ติดขัดบนชิ้นงาน แล้วกลับไปปรับใน CAD ด้วยการเพิ่มมุมลบคม การเว้นช่อง หรือการปรับค่าความเผื่อ
4. การทดสอบการใช้งาน: ใช้สภาพงานใกล้เคียงของจริง
การยืนยันการใช้งานต้องจำลองเงื่อนไขการใช้งานจริง ไม่ใช่แค่วางทิ้งไว้แบบนิ่ง ๆ ชิ้นส่วนรับแรงสามารถทดสอบด้วยโหลดระยะสั้นที่ 1.5 เท่าของภาระใช้งาน และสังเกตรอยร้าวกับการเสียรูปถาวร ชิ้นงานกลางแจ้งควรพิจารณารังสี UV ความชื้น และการเปลี่ยนแปลงของอุณหภูมิเป็นวัฏจักร ชิ้นส่วนที่เกี่ยวข้องกับของไหลต้องตรวจการรั่วซึม แรงดัน และจุดอับที่ทำความสะอาดยาก สำหรับวัสดุเรซิน ยังต้องระวังการเปราะตัวในระยะยาวและการเสียรูปจากความร้อน เรซินไวแสงทั่วไปไม่ควรถูกใช้แทนพลาสติกวิศวกรรมโดยตรงสำหรับชิ้นงานที่ใช้งานทนทาน หากตัวอย่างมีไว้เพื่อพิสูจน์แนวคิด ควรระบุให้ชัดในรายงานเรื่องความสัมพันธ์ของวัสดุทดแทน เพื่อไม่ให้มองชิ้นงานชั่วคราวเป็นทางออกสุดท้ายสำหรับการผลิตจริง
5. วงจรปิดการแก้ไข: ให้การพิมพ์แต่ละครั้งสะสมความรู้ที่นำกลับมาใช้ได้
เมื่อการตรวจสอบเสร็จสิ้น ควรสรุปเป็นรายการปัญหาและแบ่งระดับตามความรุนแรง ปัญหาที่กระทบความปลอดภัยและการทำงานต้องปรับแบบทันที ปัญหาที่กระทบประสิทธิภาพการประกอบควรปรับปรุง ส่วนปัญหาที่กระทบเฉพาะรูปลักษณ์สามารถตัดสินร่วมกับต้นทุนได้ แต่ละปัญหาควรเชื่อมโยงกับตำแหน่งใน CAD สาเหตุ ข้อเสนอการแก้ไข และรายการทดสอบซ้ำ ตัวอย่างเช่น รูที่เล็กเกินไปอาจเกิดจากการหดตัวของงานพิมพ์ การเคลือบหลังการผลิต หรือค่าความเผื่อในการออกแบบไม่พอ วิธีแก้ไขอาจเป็นการเพิ่มเส้นผ่านศูนย์กลางรู 0.2 มม. เปลี่ยนทิศทางการพิมพ์ หรือปรับไปใช้การทำหลังการกลึง การเก็บปัญหาให้ปิดวงจรอย่างเป็นระบบเท่านั้นที่จะทำให้ผลิตภัณฑ์รุ่นถัดไปเดินทางได้สั้นลง
สรุป: การตรวจสอบตัวอย่างคือการตัดสินใจเชิงวิศวกรรม ไม่ใช่การตรวจแบบทำตามขั้นตอน
กระบวนการตรวจสอบตัวอย่างที่มีคุณภาพควรครอบคลุมการกำหนดเป้าหมาย รายการขนาดสำคัญ ความสัมพันธ์ในการประกอบ สภาพการใช้งานจริง และวงจรปิดการแก้ไข ด้วยข้อมูลเชิงตัวเลข หลักฐานภาพถ่าย และบันทึกเวอร์ชัน ชิ้นงานต้นแบบจากการพิมพ์ 3 มิติจะช่วยให้ทีมตัดสินใจเรื่องวัสดุ โครงสร้าง และกระบวนการได้ตั้งแต่ระยะต้น ลดการสิ้นเปลืองต้นทุนและความเสี่ยงในการส่งมอบในช่วงการผลิตจำนวนมาก
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง