
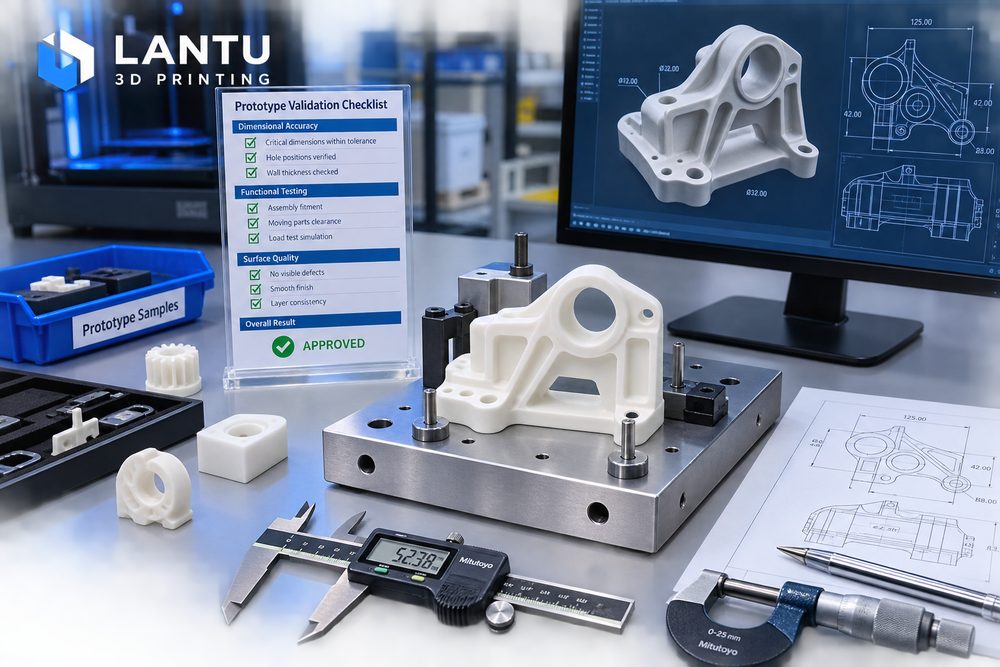
บทนำ: การยืนยันชิ้นงานตัวอย่างไม่ใช่แค่ “พิมพ์ออกมาดูสักชิ้น”
หลายทีมวิจัยและพัฒนาหันมาใช้การพิมพ์ 3D เพื่อทำต้นแบบ เพราะสามารถเปลี่ยนโมเดลดิจิทัลให้เป็นชิ้นงานจริงที่จับต้องได้อย่างรวดเร็ว แต่หากกระบวนการยืนยันจำกัดอยู่แค่การตรวจรูปลักษณ์ ชิ้นงานอาจให้ข้อสรุปที่คลาดเคลื่อนได้ง่าย: รูปร่างผ่านไม่ได้แปลว่าประกอบได้, ประกอบได้ไม่ได้แปลว่าทนต่อการใช้งานระยะยาว, และความสำเร็จของชิ้นเดียวยังไม่ได้หมายความว่าการผลิตจำนวนน้อยจะเสถียร เป้าหมายหลักของการยืนยันชิ้นงานตัวอย่าง คือใช้การทดลองให้น้อยรอบที่สุดเพื่อคัดกรองความเสี่ยงทางวิศวกรรมที่สำคัญที่สุด
บลูพริ้นต์ 3D มองว่าชิ้นงานตัวอย่างเป็นจุดยืนยันระหว่างแบบออกแบบกับการส่งมอบจริง ชิ้นงานแต่ละชิ้นควรตอบคำถามที่ชัดเจน เช่น “สลักล็อกรับการถอดประกอบได้ 20 ครั้งหรือไม่” “ระยะรูตรงตามค่าความคลาดเคลื่อนของการประกอบหรือไม่” “พื้นผิวตรงตามข้อกำหนดด้านการแสดงงานหรือไม่” เมื่อคำถามชัดเจน ผลการยืนยันจึงมีคุณค่าต่อการตัดสินใจ
1. เป้าหมายการยืนยัน: ก่อนอื่นต้องกำหนดว่าชิ้นงานต้องพิสูจน์อะไร
ก่อนเริ่มทำชิ้นงานตัวอย่าง ควรแบ่งเป้าหมายการยืนยันออกเป็นหมวดรูปลักษณ์ โครงสร้าง การประกอบ การใช้งาน และการผลิต หมวดรูปลักษณ์เน้นสัดส่วน รูปทรง พื้นผิว สี และสัมผัส; หมวดโครงสร้างเน้นความหนาผนัง ครีบเสริม มุมแหลม และการบิดงอ; หมวดการประกอบเน้นตำแหน่งรู สลักล็อก เกลียว อินเสิร์ต และระยะเคลียร์รันซ์; หมวดการใช้งานเน้นแรงรับ อุณหภูมิ การซีล หรือการเคลื่อนที่; หมวดการผลิตเน้นว่าชิ้นงานเหมาะกับการผลิตล็อตเล็กต่อไปหรือไม่
ตัวอย่างเช่น ฝาครอบอุปกรณ์อิเล็กทรอนิกส์ ชุดแรกอาจตรวจแค่ขนาดการจับถือและตำแหน่งพอร์ต โดยเลือกใช้เรซิน SLA ความแม่นยำสูง; หากรอบถัดไปต้องตรวจว่าสลักล็อกทนการถอดประกอบซ้ำได้หรือไม่ ก็ต้องเปลี่ยนไปใช้เรซินเหนียวทนทานหรือไนลอน SLS; หากรอบที่สามต้องเข้าสู่การทดลองผลิตจำนวนน้อย ก็ต้องตรวจการทำผิว เวลาในการประกอบ และการปกป้องระหว่างบรรจุภัณฑ์ เป้าหมายที่ต่างกันต้องจับคู่กับวัสดุและกระบวนการที่ต่างกัน จึงไม่สามารถใช้ชิ้นงานเดียวตอบทุกคำถามได้
2. การเลือกกระบวนการ: ทำให้ความสามารถของชิ้นงานสอดคล้องกับโจทย์การยืนยัน
SLA เหมาะกับการตรวจรายละเอียดสูง ชิ้นงานใส และพื้นผิวโค้งซับซ้อน โดยทั่วไปความหนาชั้นอยู่ที่ 0.05-0.1 มม. แต่ความเปราะและความทนความร้อนอาจไม่สะท้อนชิ้นส่วนฉีดขึ้นรูปจริงในอนาคต SLS ไนลอนเหมาะกับสลักล็อก บานพับ โครงสร้างผนังบาง และการยืนยันโครงสร้างการใช้งาน วัสดุ PA12 ที่ใช้กันบ่อยมีความเหนียวและทนสึกหรอค่อนข้างดี แต่พื้นผิวจะมีสัมผัสแบบเม็ดผง FDM เหมาะกับการยืนยันโครงสร้างขนาดใหญ่ที่ต้องการต้นทุนต่ำ แต่จะเห็นเส้นชั้นและความเป็นทิศทางวัสดุชัดเจน ส่วน SLM โลหะเหมาะกับงานที่ต้องการความแข็งแรงสูงหรือทนความร้อน แต่ต้นทุนและระยะเวลาก็สูงกว่า
การเลือกกระบวนการควรถูกระบุไว้ในแผนการยืนยัน ไม่ใช่มาอธิบายย้อนหลัง เช่น “รอบนี้ใช้ SLS PA12 เพื่อทดสอบความยืดหยุ่นของสลักล็อก โดยไม่ประเมินสีภายนอกขั้นสุดท้าย” ข้อความลักษณะนี้จะช่วยป้องกันไม่ให้ลูกค้าตีความพื้นผิวแบบผงว่าเป็นความล้มเหลวของดีไซน์ และยังช่วยให้ทีมวิศวกรรมโฟกัสที่ตัวชี้วัดสำคัญ
3. การตรวจสอบรูปลักษณ์และขนาด: ใช้มาตรฐานที่วัดได้แทนการตัดสินแบบอัตวิสัย
เมื่อชิ้นงานมาถึง ขั้นแรกให้ตรวจความสมบูรณ์ของรูปลักษณ์ ได้แก่ วัสดุไม่เต็ม การโก่งงอ รอยร้าว รอยค้ำยัน รอยชั้น ความต่างของสี และสิ่งสกปรก จากนั้นจึงวัดขนาดสำคัญ ควรระบุจุดมิติสำคัญ 5-15 จุดบนแบบ เช่น ความยาวรวม ระยะรู ความหนาของผิวประกอบ ความสูงของสลักล็อก และตำแหน่งช่องพอร์ต ชิ้นงานตัวอย่างที่เน้นรูปลักษณ์ทั่วไปอาจใช้ ±0.3 มม. เป็นค่าอ้างอิงเบื้องต้น ส่วนชิ้นส่วนประกอบความแม่นยำสูงต้องกำหนดมาตรฐานที่เข้มงวดกว่านี้ตามความสามารถของกระบวนการและความต้องการของลูกค้า
การวัดขนาดไม่ควรบันทึกเพียง “ผ่าน/ไม่ผ่าน” แต่ต้องบันทึกทิศทางของความคลาดเคลื่อนด้วย หากรูหลายตำแหน่งเบี่ยงไปในทิศทางเดียวกัน อาจเกิดจากพิกัดโมเดล การวางชิ้นงานตอนพิมพ์ หรือการจับยึดระหว่างหลังการผลิต หากบริเวณผนังบางหดตัวโดยรวม อาจเกี่ยวข้องกับการแข็งตัวของวัสดุ การเย็นตัว หรือการออกแบบความหนาผนัง ทิศทางของความคลาดเคลื่อนมีประโยชน์ต่อการแก้ไขในรอบถัดไปมากกว่าตัวเลขเดี่ยวๆ
4. การทดสอบการประกอบ: จากการเข้าคู่แบบคงที่สู่การใช้งานซ้ำ
การยืนยันการประกอบรวมถึงการเสียบ-ถอด การหมุน การล็อก การขันสกรู การติดตั้งอินเสิร์ต และการเข้ากันกับชิ้นส่วนมาตรฐาน สำหรับโครงสร้างสลักล็อก ควรทำการถอดประกอบซ้ำอย่างน้อย 10-20 ครั้ง และสังเกตการขาวที่โคน รอยแตก หรือแรงคืนตัวไม่เพียงพอ สำหรับเสารับสกรู ต้องยืนยันเส้นผ่านศูนย์กลางรูนำ ความหนาผนัง และแรงบิดในการขัน หากมีแผนใช้บูชทองแดงแบบฝังด้วยความร้อน ยังต้องตรวจอุณหภูมิในการฝัง ความลึกในการกดเข้า และการเสียรูปโดยรอบด้วย
ปัญหาที่พบบ่อย ได้แก่ ระยะเคลียร์รันซ์ออกแบบไม่พอจนประกอบแน่นเกินไป จุดค้ำยันอยู่บนผิวประกอบทำให้เกิดการรบกวน ผนังบางเสียรูปตอนเอาค้ำยันออก และเส้นผ่านศูนย์กลางรูเล็กลงจากการหดตัวของเรซิน วิธีแก้ไม่ใช่แค่ “ขยายให้ใหญ่ขึ้น” แต่ต้องสร้างกฎระยะเผื่อจากกระบวนการ เช่น ชิ้นส่วนเคลื่อนที่ของ SLS ไนลอนควรเผื่อ 0.3-0.5 มม. ส่วนรูเล็กของชิ้นงาน SLA อาจเจาะขยายภายหลังหรือชดเชยในโมเดลอย่างเหมาะสม
5. การทดสอบการใช้งาน: แปลงสถานการณ์ใช้งานจริงให้เป็นการกระทำที่ทำได้จริง
การยืนยันการใช้งานควรจำลองเงื่อนไขการใช้งานจริง ชิ้นส่วนรับแรงต้องทดสอบการรับน้ำหนัก ชิ้นส่วนที่เคลื่อนไหวต้องทดสอบแบบวนซ้ำ ชิ้นส่วนเปลือกต้องประเมินความเสี่ยงจากการตกกระแทกหรือการกดทับ และชิ้นส่วนทนความร้อนต้องตรวจสอบในสภาพแวดล้อมอุณหภูมิที่กำหนด เงื่อนไขการทดสอบต้องชัดเจน เช่น น้ำหนักที่ใช้ทดสอบ ระยะเวลาต่อเนื่อง จำนวนรอบ อุณหภูมิ และเกณฑ์ตัดสิน หากไม่มีเงื่อนไข คำว่า “แรงดี” จะไม่สามารถรองรับการตัดสินใจทางวิศวกรรมได้
ตัวอย่างเช่น ชิ้นงานฟิกซ์เจอร์ชิ้นหนึ่งต้องรับแรงจับยึด 5 กก. และคงความแม่นยำในการจัดตำแหน่งได้ สามารถตั้งการทดสอบเป็นสามขั้นตอน: รับน้ำหนักสถิต 5 กก. ต่อเนื่อง 30 นาที, จับยึดซ้ำ 100 ครั้ง, และตรวจว่าความคลาดเคลื่อนของรูสำคัญก่อนและหลังทดสอบไม่เกิน 0.2 มม. หากชิ้นงานล้มเหลว ต้องบันทึกตำแหน่งที่แตก ทิศทางของแรง และเวลาที่เสียหาย แล้วจึงประเมินว่าเกิดจากวัสดุไม่พอ ความหนาผนังไม่พอ หรือความเค้นรวมตัวของโครงสร้าง
6. การบันทึกการปรับปรุง: ทำให้ชิ้นงานแต่ละรอบมีข้อสรุปที่ตรวจสอบย้อนกลับได้
หลังการยืนยันชิ้นงาน ควรจัดทำบันทึกการปรับปรุง ได้แก่ หมายเลขเวอร์ชัน เป้าหมายการยืนยัน วัสดุและกระบวนการ ผลการทดสอบ รายการปัญหา คำแนะนำในการแก้ไข และการตัดสินใจในขั้นถัดไป ปัญหาแต่ละข้อควรเชื่อมโยงกับตำแหน่งในโมเดลและการกระทำที่รับผิดชอบ เช่น “ช่องพอร์ตไฟฟ้าเลื่อนไปทางขวา 0.4 มม. ไฟล์ออกแบบ V2 จะเลื่อนช่องไปทางซ้าย 0.4 มม. และเพิ่มมุมโค้ง R0.5”
เมื่อโครงการเข้าสู่ช่วงก่อนผลิตล็อตเล็ก ควรเก็บชิ้นงานที่ยืนยันแล้วไว้หนึ่งชิ้นเป็นมาตรฐานอ้างอิง และใส่ข้อสรุปการยืนยันที่สำคัญลงในเอกสารการผลิต ด้วยวิธีนี้ทีมผลิตจะไม่ได้รับแค่ไฟล์โมเดล แต่จะเข้าใจด้วยว่ามิติใดต้องควบคุมเป็นพิเศษ พื้นผิวใดรับได้ และขั้นตอนหลังการผลิตใดห้ามตัดทิ้ง
สรุป
กระบวนการยืนยันชิ้นงานตัวอย่างจากการพิมพ์ 3D ที่มีประสิทธิภาพ ควรเริ่มจากการกำหนดเป้าหมายการยืนยัน จับคู่กับวัสดุและกระบวนการ ใช้มาตรฐานเชิงตัวเลขในการตรวจรูปลักษณ์และขนาด ดำเนินการทดสอบการประกอบและการใช้งาน และสรุปเป็นบันทึกการปรับปรุงต่อเนื่อง บลูพริ้นต์ 3D เชื่อมชิ้นงาน ข้อมูล กระบวนการ และการส่งมอบเข้าด้วยกัน เพื่อช่วยให้ลูกค้าลดการลองผิดลองถูกที่ไม่จำเป็น และทำให้ชิ้นงานแต่ละรอบเข้าใกล้โซลูชันที่ผลิตได้จริงมากขึ้น
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง