
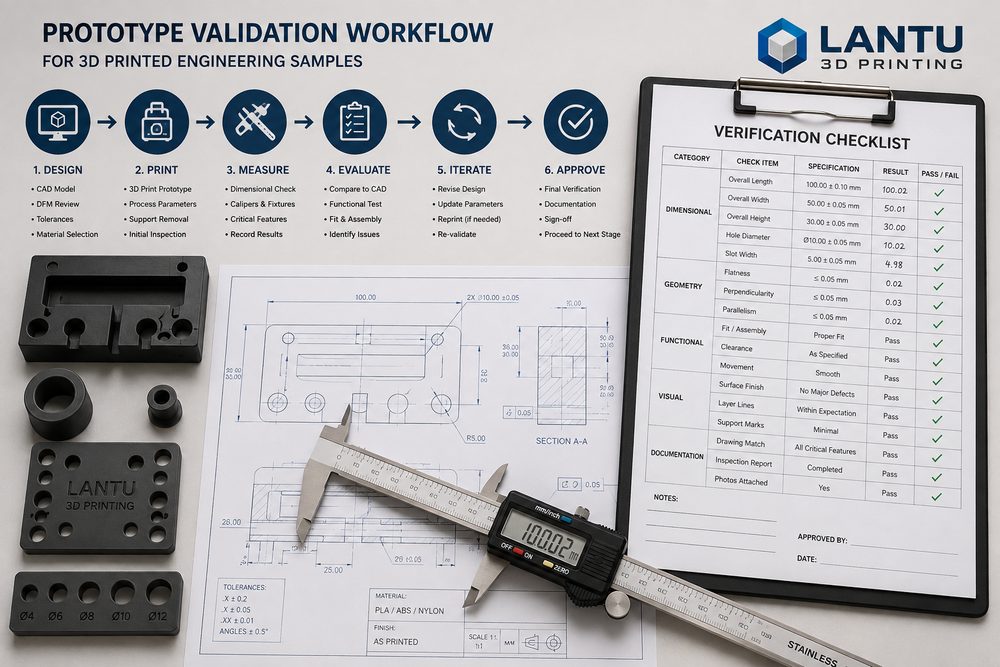
บทนำ: ชิ้นงานตัวอย่างไม่ใช่จุดจบ แต่เป็นหลักฐานสำหรับการตัดสินใจด้านการออกแบบ
เมื่อทีมวิจัยและพัฒนาหลายทีมใช้การพิมพ์ 3D เพื่อทำชิ้นงานตัวอย่าง เป้าหมายแรกมักเป็นการได้เห็นรูปร่างจริงอย่างรวดเร็ว ขั้นตอนนี้สำคัญ แต่หากการตรวจสอบหยุดอยู่แค่ระดับรูปลักษณ์ คุณค่าของชิ้นงานจะถูกประเมินต่ำเกินไป การตรวจสอบตัวอย่างที่มีประสิทธิภาพจริงควรตอบ 5 คำถาม ได้แก่ รูปลักษณ์ตรงตามที่คาดไว้หรือไม่ มิติสำคัญควบคุมได้หรือไม่ ความสัมพันธ์ในการประกอบราบรื่นหรือไม่ ความสามารถรองรับภาระการใช้งานเพียงพอหรือไม่ และวัสดุกับกระบวนการผลิตสนับสนุนเส้นทางไปสู่การผลิตล็อตย่อยหรือการผลิตจำนวนมากได้หรือไม่
lantu3D ให้ความสำคัญกับการบริหารจัดการอย่างต่อเนื่องตั้งแต่การออกแบบบนแบบร่างไปจนถึงการทำให้เกิดเป็นชิ้นงานจริง กระบวนการตรวจสอบตัวอย่างไม่ใช่แค่การพิมพ์โมเดลหนึ่งชิ้น แต่เป็นการสร้างห่วงโซ่หลักฐานรอบความเสี่ยงของผลิตภัณฑ์ ชิ้นงานทุกชิ้นควรมีเป้าหมายการตรวจสอบ เกณฑ์ตัดสิน และการดำเนินการขั้นถัดไปที่ชัดเจน
1. การแบ่งระดับเป้าหมายการตรวจสอบ: อย่าให้ชิ้นงานหนึ่งชิ้นต้องรับภารกิจทั้งหมด
การตรวจสอบชิ้นงานควรแบ่งเป็นชิ้นงานด้านรูปลักษณ์ ชิ้นงานด้านโครงสร้าง ชิ้นงานด้านการใช้งาน และชิ้นงานด้านกระบวนการ ชิ้นงานด้านรูปลักษณ์เน้นตรวจสอบสัดส่วน พื้นผิวโค้ง ความถนัดในการจับ สี และการรับรู้ของผู้ใช้ โดยสามารถใช้เรซิน SLA ที่มีความแม่นยำสูงหรือการทำสีหลังพิมพ์ ชิ้นงานด้านโครงสร้างเน้นตรวจสอบความหนาผนัง ครีบเสริมแรง เดือยล็อก เสารับสกรู และระยะเผื่อในการประกอบ วัสดุสามารถเลือกเรซินที่มีความเหนียว PA12 ไนลอน หรือวัสดุประเภท ABS ชิ้นงานด้านการใช้งานต้องใกล้สภาพการใช้งานจริง อาจต้องเลือกไนลอน SLS ไนลอน MJF หรือการพิมพ์โลหะ ส่วนชิ้นงานด้านกระบวนการใช้ประเมินเสถียรภาพและต้นทุนของการผลิตล็อตย่อยในขั้นถัดไป
หากนำรูปลักษณ์ การประกอบ และความแข็งแรงมาบีบให้อยู่บนชิ้นงานเดียว มักทำให้ต้องประนีประนอมเรื่องการเลือกวัสดุ เช่น ชิ้นงานโชว์แบบใสเหมาะสำหรับสังเกตโครงสร้างภายใน แต่ไม่จำเป็นต้องเหมาะกับการรับการถอดประกอบของสลักล็อกซ้ำๆ; วัสดุที่มีความเหนียวสูงเหมาะกับการทดสอบการใช้งาน แต่ก็อาจไม่สามารถถ่ายทอดสัมผัสและผิวลักษณะสุดท้ายได้ ดังนั้น การกำหนดบทบาทของชิ้นงานให้ชัดเจนจึงเป็นขั้นตอนแรกของกระบวนการตรวจสอบ
2. การทบทวนการออกแบบ: แก้ความเสี่ยงระดับพื้นฐาน 70% ก่อนพิมพ์
ความล้มเหลวของชิ้นงานมักไม่ใช่ปัญหาของเครื่องพิมพ์ แต่เป็นเพราะโมเดลมีความเสี่ยงตั้งแต่ก่อนพิมพ์ ปัญหาที่พบบ่อย ได้แก่ ผนังบางเกินไป มุมยื่นลอยมากเกินไป โคนเสาสกรูไม่มีมุมโค้ง พื้นที่สำหรับการยืดตัวของสลักล็อกไม่เพียงพอ ระยะเผื่อประกอบน้อยเกินไป และโพรงปิดที่ไม่สามารถเอาผงออกได้ การทบทวนก่อนพิมพ์ควรตรวจสอบอย่างน้อยความหนาผนังขั้นต่ำ การชดเชยรู ความเข้มข้นของความเค้นที่มุมแหลม พื้นที่สัมผัสของซัพพอร์ต และความสามารถในการเข้าถึงเพื่อทำงานหลังการผลิต
ยกตัวอย่างชิ้นส่วนไนลอน SLS ระยะเผื่อสำหรับการประกอบที่เคลื่อนไหวมักแนะนำให้ไม่น้อยกว่า 0.3 มม. ถึง 0.5 มม.; สำหรับชิ้นงานเรซิน SLA ด้านรูปลักษณ์ พื้นที่ผนังบางควรมากกว่า 1.0 มม. ส่วนพื้นที่ที่รับแรงมักต้องมากกว่า 1.5 มม. และเสริมด้วยครีบเสริมแรง; สำหรับชิ้นส่วนโลหะ SLM ยังต้องคำนึงถึงการเอาซัพพอร์ตออก การบิดงอจากความร้อน และจุดอ้างอิงสำหรับการกัดแต่งด้วยเครื่องจักร การนำกฎเหล่านี้ไปใช้ตั้งแต่ต้นจะช่วยลดการแก้ไขซ้ำหลังพิมพ์
3. การตรวจสอบรูปลักษณ์และมิติ: ใช้การบันทึกแบบมาตรฐานแทนการตัดสินเชิงความรู้สึก
การตรวจสอบรูปลักษณ์ไม่ควรพูดเพียงว่า “สวย” หรือ “ไม่สวย” แต่ควรกำหนดมาตรฐาน โดยสามารถให้คะแนนในมิติต่างๆ เช่น ลักษณะพื้นผิว ความชัดของเส้นชั้นพิมพ์ ความคมของขอบ ความสม่ำเสมอของสี ความสามารถในการปกปิดของสีพ่น และสัมผัสเมื่อใช้งาน สำหรับชิ้นงานโชว์ ควรระบุพื้นที่ A, พื้นที่ B และพื้นที่ที่ไม่ใช่หน้าตา เพื่อหลีกเลี่ยงการใช้ทรัพยากรในการเก็บผิวมากเกินไปในบริเวณที่ไม่สำคัญ
การตรวจสอบมิติควรเลือกมิติสำคัญ ไม่ใช่วัดทุกจุดโดยละเอียด โดยทั่วไปจะรวมถึงรูประกอบ เสาจัดตำแหน่ง ความหนาของสลักล็อก พื้นผิวซีล ขอบเขตภายนอก และตำแหน่งที่เกิดการชนหรือรบกวนกับชิ้นส่วนอื่น วิธีการบันทึกควรรวมค่าที่ออกแบบ ค่าที่วัดจริง ค่าคลาดเคลื่อน เครื่องมือวัด และข้อสรุป หากค่าคลาดเคลื่อนมีทิศทางสม่ำเสมอ เช่น ขนาดรูเล็กกว่าที่กำหนด 0.15 มม. ทุกจุด ก็ควรปรับชดเชยในโมเดลหรือพารามิเตอร์กระบวนการรอบถัดไปอย่างเป็นระบบ
4. การตรวจสอบการประกอบและการใช้งาน: นำสถานการณ์ใช้งานจริงเข้าสู่การทดสอบชิ้นงาน
การตรวจสอบการประกอบควรจำลองลำดับการประกอบจริง หลายครั้งชิ้นงานดูไม่มีปัญหาเมื่อแยกเดี่ยว แต่พอประกอบเข้าด้วยกันจะพบว่าพื้นที่สำหรับไขควงไม่พอ ช่องทางเดินของสายไฟติดขัด ถอดสลักล็อกยาก หรือจุดอ้างอิงตำแหน่งไม่ชัดเจน แนะนำว่าในขั้นชิ้นงานตัวอย่างควรทำการถอดประกอบซ้ำอย่างน้อย 3 ถึง 5 รอบ พร้อมบันทึกการซีดขาวของสลักล็อก การแตกร้าวของเสารับสกรู ความหลวมของการสวมประกอบ และจุดที่เกิดการชนกัน
การตรวจสอบการใช้งานต้องกำหนดภาระ อุณหภูมิ ความชื้น สารที่สัมผัส และความถี่ในการใช้งาน ตัวอย่างเช่น ชิ้นงานฟิกซ์เจอร์สามารถทดสอบแรงสถิตและการจับยึดซ้ำๆ ชิ้นงานท่อลมสามารถตรวจสอบแรงต้านการไหลและการสั่นเมื่อติดตั้งได้ ชิ้นงานฝาครอบสามารถทดสอบการตกกระแทก การบิดงอจากความร้อน และความรู้สึกของปุ่มกดได้ แม้ว่าวัสดุของชิ้นงานจะไม่เหมือนวัสดุสุดท้าย ก็ยังสามารถใช้การเปรียบเทียบเชิงสัมพัทธ์เพื่อค้นหาจุดอ่อนของการออกแบบได้
5. ข้อสรุปการตรวจสอบ: ทุกล็อตของชิ้นงานต้องนำไปสู่การตัดสินใจที่ลงมือทำได้
รายงานการตรวจสอบไม่จำเป็นต้องยาว แต่ต้องชัดเจน แนะนำให้สรุปผลออกเป็น 4 แบบ ได้แก่ ผ่าน ผ่านหลังแก้ไข ต้องเปลี่ยนกระบวนการ/วัสดุ และต้องนิยามความต้องการใหม่ ทุกปัญหาควรเชื่อมโยงกับรายการการแก้ไข เช่น เพิ่มมุมโค้ง R1.5 ปรับความหนาที่โคนสลักล็อกจาก 1.2 มม. เป็น 1.8 มม. เพิ่มค่าชดเชยรู +0.15 มม. ย้ายซัพพอร์ตจากผิวด้านหน้าไปด้านใน หรือเปลี่ยนการเก็บผิวจากพ่นทรายเป็นขัดละเอียดแล้วพ่นสี
เมื่อชิ้นงานเข้าสู่ระยะก่อนผลิตล็อตย่อย ควรเพิ่มการตรวจสอบเสถียรภาพของกระบวนการด้วย สามารถพิมพ์ 3 ถึง 5 ชิ้นเพื่อยืนยันความสม่ำเสมอก่อน แล้วจึงขยายเป็น 20 ถึง 50 ชิ้น หากในช่วงล็อตย่อยพบการลอยของมิติหรือคอขวดของการเก็บผิว ควรย้อนกลับไปปรับการออกแบบหรือชุดกระบวนการ ไม่ใช่เพียงสั่งให้ฝ่ายผลิตทำงานล่วงเวลา
สรุป: คุณค่าของการตรวจสอบตัวอย่างอยู่ที่การลดความไม่แน่นอนในขั้นถัดไป
กระบวนการตรวจสอบตัวอย่างที่มีคุณภาพสูงจะยกระดับการพิมพ์ 3D จากเครื่องมือสร้างชิ้นงานอย่างรวดเร็ว ไปสู่ระบบสนับสนุนการตัดสินใจด้านการวิจัยและพัฒนา ผ่านการแบ่งระดับเป้าหมาย การทบทวนก่อนพิมพ์ การวัดผลแบบมาตรฐาน การทดสอบในสถานการณ์จริง และข้อสรุปที่ชัดเจน ทีมงานสามารถระบุความเสี่ยงด้านการออกแบบได้เร็วขึ้น ลดการวนซ้ำที่ไม่เกิดประโยชน์ และใช้เป็นหลักฐานที่เชื่อถือได้สำหรับการผลิตล็อตย่อยหรือการลงทุนทำแม่พิมพ์
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง