
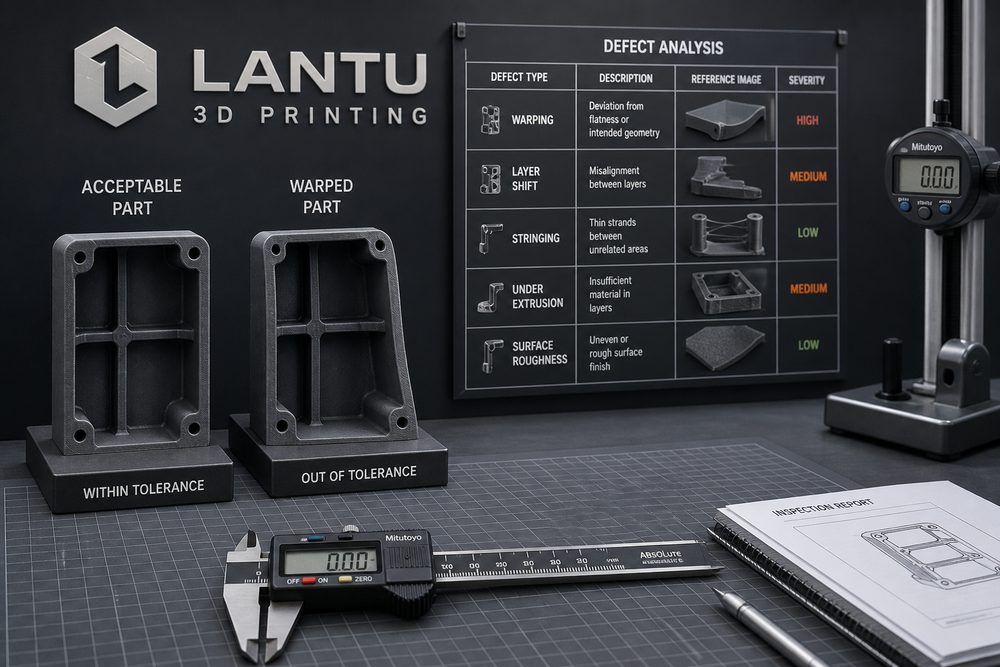
บทนำ: การจัดการข้อบกพร่องต้องเปลี่ยนจากการตัดสินจากผลลัพธ์ไปสู่การป้องกันที่สาเหตุราก
การวิเคราะห์และป้องกันข้อบกพร่องในการพิมพ์ 3 มิติไม่ใช่ปัญหาของกระบวนการใดกระบวนการหนึ่ง แต่เป็นงานเชิงระบบที่ครอบคลุมตั้งแต่การทำความเข้าใจความต้องการ การประเมินโมเดล วัสดุและกระบวนการ การวางแผนการผลิต ไปจนถึงการส่งมอบและการตรวจรับ สำหรับแพลตฟอร์มการจัดการและการทำให้สำเร็จตลอดวงจรชีวิตตั้งแต่แบบร่าง/การออกแบบไปสู่ชิ้นงานจริงอย่าง lantu3D Printing การยกระดับการจัดการข้อบกพร่องจากการตัดสินจากผลลัพธ์ไปสู่การป้องกันที่สาเหตุราก จำเป็นต้องแยกย่อยเป็นงานที่วัดผลได้ ทบทวนซ้ำได้ และปรับปรุงได้อย่างต่อเนื่อง เช่น ไฟล์นำเข้าครบถ้วนหรือไม่ มีการระบุขนาดสำคัญชัดเจนหรือไม่ สามารถติดตามล็อตวัสดุและพารามิเตอร์ของเครื่องจักรได้หรือไม่ และบันทึกการตรวจสอบสามารถรองรับการตัดสินใจของลูกค้าได้หรือไม่ หากข้อมูลเหล่านี้ถูกสะสมตั้งแต่ช่วงต้นของโครงการแล้ว การเสนอราคา การทำต้นแบบ การผลิตจำนวนน้อย และวงจรปิดคุณภาพในขั้นต่อไปก็จะไม่ต้องพึ่งการตัดสินเฉพาะหน้าจากประสบการณ์ส่วนบุคคล
ในโครงการจริง หลายองค์กรมักมองว่าการวิเคราะห์และป้องกันข้อบกพร่องในการพิมพ์ 3 มิติเป็นความสามารถเฉพาะของบางตำแหน่ง แต่แท้จริงแล้วสิ่งที่ส่งผลต่อผลลัพธ์คือการประสานงานข้ามขั้นตอน ชิ้นงานที่ดูเหมือนง่ายอาจเกี่ยวข้องพร้อมกันกับการเลือกระยะชั้น 0.1-0.2 มม. การควบคุมมิติระดับ ±0.2 มม. การจัดการจุดสัมผัสของซัพพอร์ต ความเสี่ยงจากการเสียรูปด้วยความร้อน เป้าหมายความหยาบผิว และวิธีป้องกันระหว่างการขนส่ง หากไม่มีวิธีการที่เป็นมาตรฐาน ต้นทุนการแก้ไขงานมักจะระเบิดขึ้นในช่วงก่อนส่งมอบ
หนึ่ง การสร้างการจำแนกข้อบกพร่องและบันทึกการติดตามย้อนกลับ
ก่อนอื่นต้องสร้างฐานทางเทคนิคที่ชัดเจน เมื่อเริ่มโครงการควรยืนยันการใช้งานของชิ้นส่วน ทิศทางแรง ความสัมพันธ์ในการประกอบ ระดับความสวยงาม และปริมาณการส่งมอบ จากนั้นแปลงเงื่อนไขเหล่านี้ให้เป็นพารามิเตอร์กระบวนการ ตัวอย่างเช่น ชิ้นทดสอบเพื่อยืนยันการทำงานจะให้ความสำคัญกับความแข็งแรงและความเสถียรของขนาดมากกว่า ชิ้นงานโชว์จะเน้นพื้นผิว สี และความสม่ำเสมอของรูปลักษณ์ ส่วนงานผลิตจำนวนน้อยจะเน้นต้นทุนต่อชิ้น จังหวะการผลิต และความสม่ำเสมอของล็อตแตกต่างกัน เป้าหมายที่ต่างกันต้องจับคู่กับวัสดุและกระบวนการที่ต่างกัน ไม่สามารถใช้ประสบการณ์ชุดเดียวครอบคลุมทุกสถานการณ์ได้
แนะนำให้บันทึกพารามิเตอร์สำคัญไว้ในบัตรโครงการ ได้แก่ วัสดุที่แนะนำ ทิศทางการขึ้นรูป ช่วงความหนาชั้น ค่าความคลาดเคลื่อนของมิติสำคัญ ข้อกำหนดการหลังการผลิต วิธีตรวจสอบ และระดับความเสี่ยง สำหรับชิ้นส่วนเรซิน SLA ต้องให้ความสนใจกับการแอ่นงอของผนังบาง รอยซัพพอร์ต และการเปลี่ยนแปลงความเปราะหลังการอบด้วยแสงยูวี สำหรับชิ้นส่วนไนลอน SLS ต้องให้ความสนใจกับอัตราการเติมผงใหม่ ความพรุน และความสม่ำเสมอของการย้อมสี ส่วนชิ้นส่วนโลหะ SLM ต้องควบคุมความเค้นตกค้าง ระบบการอบชุบด้วยความร้อน และเผื่อระยะสำหรับการตัดแต่งหรือกลึงรูสำคัญซ้ำ
สอง ระบุต้นตอปัญหาจากห้ามิติ ได้แก่ การออกแบบ วัสดุ เครื่องจักร พารามิเตอร์ และสภาพแวดล้อม
การวิเคราะห์ปัญหาไม่ควรหยุดอยู่ที่คำอธิบายผลลัพธ์ว่า “พิมพ์ล้มเหลว” แต่ต้องสืบย้อนกลับไปยังห้ามิติ ได้แก่ การออกแบบ วัสดุ เครื่องจักร พารามิเตอร์ และการปฏิบัติงาน ตัวอย่างเช่น ชิ้นงานแตกร้าวอาจเกิดจากการเปลี่ยนความหนาผนังอย่างฉับพลัน การสะสมความเค้นภายใน หรือเส้นโค้งการอบชุบด้วยความร้อนที่ไม่เหมาะสม ความคลาดเคลื่อนของรูอาจเกิดจากทิศทางการขึ้นรูป ความแข็งแรงของซัพพอร์ตไม่พอ หรือไม่มีจุดอ้างอิงในการตั้งตำแหน่งสำหรับการทำงานหลังผลิต ความไม่สม่ำเสมอของผิวอาจเกี่ยวข้องพร้อมกันกับการวางซัพพอร์ต สารกัดกร่อนหรือสื่อสำหรับพ่นทราย เส้นทางการขัดเงา และสภาพการล้างและทำให้แห้ง
lantu3D Printing ให้ความสำคัญกับสายหลักฐานในการบริหารโครงการมากเป็นพิเศษ โดยเก็บภาพหน้าจอการสไลซ์ หมายเลขล็อตของเครื่องจักร หมายเลขแบทช์วัสดุ พารามิเตอร์สำคัญ ภาพถ่ายระหว่างกระบวนการ และข้อมูลการตรวจสอบ สิ่งนี้ไม่ได้มีคุณค่าแค่เพื่อหาคนรับผิดชอบ แต่เพื่อให้การปรับปรุงแบบรอบถัดไปมีหลักฐานรองรับ ตัวอย่างเช่น การเพิ่มความหนาผนังเฉพาะจุดจาก 1.0 มม. เป็น 1.5 มม. การควบคุมมุมยื่นไม่ให้เกิน 45° และการเพิ่มครีบเสริมด้านหลังของพื้นผิวขนาดใหญ่ มักมีประสิทธิภาพมากกว่าการเปลี่ยนเครื่องจักรเพียงอย่างเดียว
สาม มาตรการป้องกันต้องถูกบรรจุในขั้นทบทวนกระบวนการและการยืนยันชิ้นงานแรก
แนวทางที่นำไปใช้ได้จริงควรประกอบด้วยขั้นตอน บทบาท และเกณฑ์การยอมรับ ในด้านขั้นตอน สามารถใช้วิธีหกขั้น คือ “ทบทวนความต้องการ—ตรวจ DFAM—ทบทวนกระบวนการ—ทดสอบผลิต—ยืนยันก่อนผลิตจำนวน—ทบทวนหลังส่งมอบ” ในด้านบทบาท ให้นักออกแบบ วิศวกรกระบวนการ ฝ่ายผลิต ฝ่ายคุณภาพ และผู้จัดการโครงการมีส่วนร่วมในจุดสำคัญร่วมกัน ในด้านการยอมรับ นอกจากมิติแล้ว ควรบันทึกระดับรูปลักษณ์ การทดสอบประกอบ การยืนยันความแข็งแรง สภาพบรรจุภัณฑ์ และข้อเสนอแนะจากลูกค้า
สำหรับโครงการขนาดเล็กถึงขนาดกลาง แนะนำให้ใช้การควบคุมแบบแบ่งระดับ: ระดับ A คือชิ้นส่วนที่เกี่ยวข้องกับความปลอดภัยหรือการประกอบที่สำคัญ ต้องตรวจชิ้นงานแรกและตรวจมิติสำคัญแบบ 100%; ระดับ B คือชิ้นงานยืนยันการทำงาน ใช้การสุ่มตรวจร่วมกับการยืนยันการประกอบ; ระดับ C คือชิ้นงานโชว์หรือเน้นรูปลักษณ์ ให้ความสำคัญกับผิวและความสม่ำเสมอของสีเป็นหลัก หลังจากแบ่งระดับแล้ว การใช้ทรัพยากรจะมุ่งเป้ามากขึ้น และลูกค้าจะเข้าใจขอบเขตระหว่างต้นทุนกับคุณภาพได้ชัดเจนขึ้น
สี่ ใช้ฐานข้อมูลข้อบกพร่องเพื่อยกระดับความเสถียรของการผลิตจำนวนมาก
สิ่งที่มักถูกมองข้ามที่สุดในการลงมือทำคือกลไกการทบทวน หลังจบแต่ละโครงการ ควรบันทึกเวลาทำงานจริง จำนวนครั้งที่ล้มเหลว สาเหตุของการแก้ไขงาน จุดที่ลูกค้าขอแก้ และพารามิเตอร์สุดท้าย เพื่อเปลี่ยนประสบการณ์การส่งมอบครั้งเดียวให้กลายเป็นทรัพย์สินขององค์กร สำหรับอุตสาหกรรมที่มีลักษณะทำซ้ำ เช่น อุปกรณ์ช่วยทางการแพทย์ ฟิกซ์เจอร์ยานยนต์ เคสอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค และชิ้นงานตัวอย่างด้านอากาศยาน ข้อมูลจากการทบทวนสามารถพัฒนาเป็นคลังวัสดุ คลังพารามิเตอร์ รายการความเสี่ยง และเทมเพลตราคาได้
ขณะเดียวกัน ต้องหลีกเลี่ยงการมองการพิมพ์ 3 มิติเป็นเพียง “เครื่องมือทำชิ้นงานเร็วๆ” คุณค่าหลักของมันอยู่ที่การย่นระยะเวลาการยืนยัน ลดอุปสรรคในการผลิตโครงสร้างซับซ้อน และเชื่อมต่อข้อมูลระหว่างการออกแบบ การผลิต การตรวจสอบ และการส่งมอบ เมื่อองค์กรนำการวิเคราะห์และป้องกันข้อบกพร่องในการพิมพ์ 3 มิติเข้าสู่กระบวนการมาตรฐาน การพิมพ์ 3 มิติจึงจะยกระดับจากเครื่องมือทำต้นแบบไปสู่ความสามารถการผลิตดิจิทัลที่มั่นคง
สรุป
เป้าหมายของการวิเคราะห์ข้อบกพร่องไม่ใช่การอธิบายความล้มเหลว แต่คือการทำให้ปัญหาเดิมไม่เกิดซ้ำ สำหรับผู้ปฏิบัติงานในอุตสาหกรรม ความสามารถที่แท้จริงไม่ใช่การมีเครื่องจักรแบบใดแบบหนึ่ง แต่คือความสามารถในการตัดสินใจอย่างรวดเร็ว ดำเนินการอย่างมั่นคง และสั่งสมประสบการณ์อย่างต่อเนื่องภายใต้ความต้องการที่ซับซ้อน lantu3D Printing จะยังคงมุ่งเน้นการประเมินการออกแบบ กระบวนการวัสดุ การบริหารการผลิต และการยืนยันการส่งมอบ เพื่อสนับสนุนลูกค้าตั้งแต่แบบร่างไปจนถึงชิ้นงานจริงอย่างครบวงจร
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง