
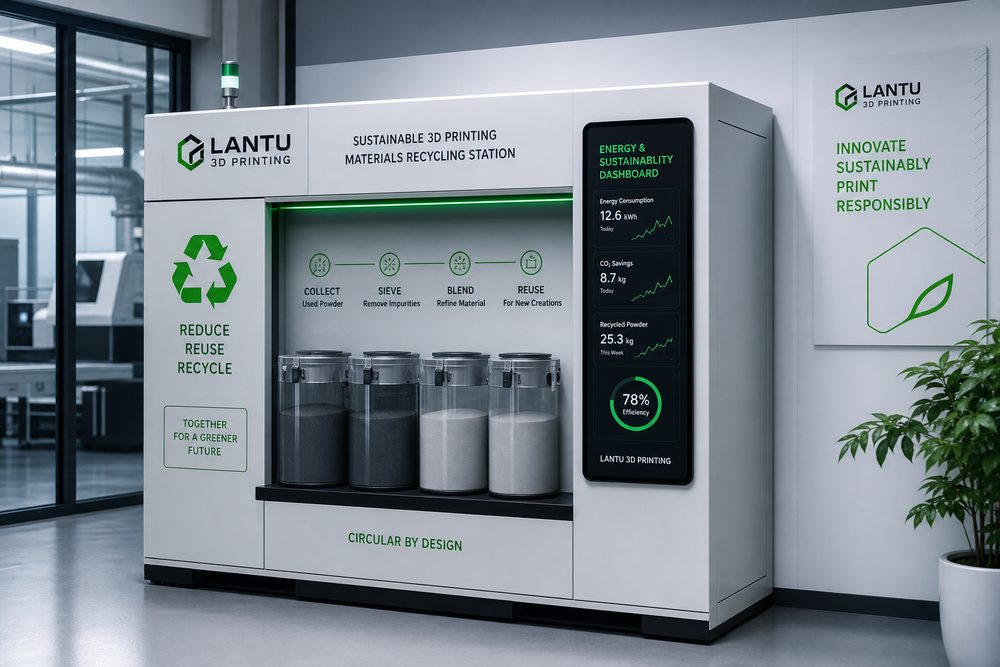
บทนำ: ความยั่งยืนไม่ใช่คำขวัญ แต่คือการปรับให้เหมาะสมแบบองค์รวมทั้งวัสดุ พลังงาน และวิธีการส่งมอบ
สิ่งแวดล้อมและความยั่งยืนของการพิมพ์ 3 มิติไม่ใช่ปัญหาของกระบวนการใดกระบวนการหนึ่ง แต่เป็นวิศวกรรมระบบที่ครอบคลุมตั้งแต่การทำความเข้าใจความต้องการ การประเมินโมเดล วัสดุและกระบวนการ การจัดตารางการผลิต ไปจนถึงการส่งมอบและการรับงาน สำหรับแพลตฟอร์มการจัดการและการทำให้เป็นจริงตลอดวงจรชีวิตตั้งแต่แบบ/ดีไซน์ไปจนถึงชิ้นงานจริงอย่าง lantu3D ความยั่งยืนไม่ใช่คำขวัญ แต่ต้องแยกย่อยออกเป็นงานที่วัดผลได้ ทบทวนได้ และปรับปรุงได้อย่างต่อเนื่อง เช่น ไฟล์นำเข้าครบถ้วนหรือไม่ มีการระบุขนาดสำคัญหรือไม่ ล็อตวัสดุและพารามิเตอร์เครื่องจักรสามารถตรวจสอบย้อนกลับได้หรือไม่ และบันทึกการตรวจสอบสามารถรองรับการตัดสินใจของลูกค้าได้หรือไม่ เมื่อข้อมูลเหล่านี้ถูกสะสมตั้งแต่ช่วงต้นของโครงการ การเสนอราคา การทำต้นแบบ การผลิตจำนวนไม่มาก และการปิดวงจรคุณภาพจะไม่ต้องพึ่งการตัดสินใจเฉพาะหน้าจากประสบการณ์ส่วนตัว
ในโครงการจริง องค์กรมักเข้าใจว่าการพิมพ์ 3 มิติด้านสิ่งแวดล้อมและความยั่งยืนเป็นทักษะเฉพาะของตำแหน่งใดตำแหน่งหนึ่ง แต่สิ่งที่ส่งผลต่อผลลัพธ์จริงคือการประสานงานข้ามขั้นตอน ชิ้นงานที่ดูเรียบง่ายอาจเกี่ยวข้องพร้อมกันกับการเลือกความหนาชั้น 0.1-0.2 มม. การควบคุมขนาดระดับ ±0.2 มม. การจัดการจุดสัมผัสของซัพพอร์ต ความเสี่ยงการเสียรูปจากความร้อน เป้าหมายความหยาบผิว และวิธีป้องกันระหว่างการขนส่ง หากไม่มีวิธีการที่เป็นมาตรฐาน ต้นทุนจากการแก้ไขงานมักจะปะทุขึ้นในช่วงใกล้ส่งมอบ
หนึ่ง การลดการใช้ทรัพยากรด้วยอัตราการใช้วัสดุและการลดน้ำหนักโครงสร้าง
อันดับแรกต้องสร้างฐานเทคนิคที่ชัดเจน เมื่อต้นโครงการควรยืนยันการใช้งานชิ้นส่วน ทิศทางแรง ความสัมพันธ์ในการประกอบ ระดับความสวยงาม และจำนวนที่จะส่งมอบ จากนั้นแปลงเงื่อนไขเหล่านี้เป็นพารามิเตอร์กระบวนการ ตัวอย่างเช่น ชิ้นงานสำหรับการยืนยันการใช้งานจะให้ความสำคัญกับความแข็งแรงและความเสถียรด้านมิติ ชิ้นงานโชว์จะให้ความสำคัญกับพื้นผิว สี และความสม่ำเสมอ ส่วนชิ้นงานล็อตเล็กจะให้ความสำคัญกับต้นทุนต่อชิ้น ระยะเวลารอบการผลิต และความสม่ำเสมอระหว่างล็อต ความต้องการที่ต่างกันต้องใช้วัสดุและกระบวนการที่ต่างกัน ไม่สามารถใช้ประสบการณ์ชุดเดียวครอบคลุมทุกสถานการณ์ได้
แนะนำให้บันทึกพารามิเตอร์สำคัญลงในบัตรโครงการ ได้แก่ วัสดุที่แนะนำ ทิศทางการสร้าง ช่วงความหนาชั้น ค่าคลาดเคลื่อนของขนาดสำคัญ ข้อกำหนดหลังการผลิต วิธีตรวจสอบ และระดับความเสี่ยง สำหรับชิ้นงานเรซิน SLA ต้องให้ความสนใจกับการโก่งตัวของผนังบาง รอยซัพพอร์ต และการเปลี่ยนความเปราะหลังการอบด้วยแสง UV สำหรับชิ้นงานไนลอน SLS ต้องให้ความสนใจกับอัตราการรีเฟรชผง ความพรุน และความสม่ำเสมอของการย้อมสี ส่วนชิ้นงานโลหะ SLM ต้องบริหารความเค้นตกค้าง ระบบการอบชุบความร้อน และระยะเผื่อสำหรับการตัดแต่งหรือกลึงซ้ำบริเวณรูสำคัญ
สอง การจัดการการใช้พลังงานของเครื่องจักร การหมุนเวียนผง และการปล่อยมลพิษจากงานหลังการผลิต
การวิเคราะห์ปัญหาควรหยุดอยู่แค่คำอธิบายผลลัพธ์ว่า พิมพ์ล้มเหลว ไม่ได้ แต่ต้องย้อนกลับไปยังห้ามิติ ได้แก่ การออกแบบ วัสดุ เครื่องจักร พารามิเตอร์ และการปฏิบัติงาน ตัวอย่างเช่น ชิ้นงานแตกร้าวอาจเกิดจากการเปลี่ยนความหนาผนังอย่างกะทันหัน การรวมตัวของความเค้นภายใน หรือเส้นโค้งการอบชุบความร้อนไม่เหมาะสม ความคลาดเคลื่อนของรูอาจเกิดจากทิศทางการสร้าง ความแข็งของซัพพอร์ตไม่พอ หรือไม่มีการกำหนดจุดอ้างอิงในการเก็บงานหลังพิมพ์ที่ชัดเจน พื้นผิวไม่สม่ำเสมออาจเกี่ยวข้องพร้อมกันกับการจัดวางซัพพอร์ต สื่อพ่นทราย เส้นทางขัดเงา และสภาวะการทำความสะอาดและอบแห้ง
ในการบริหารโครงการ lantu3D เน้นห่วงโซ่หลักฐานมากขึ้น ได้แก่ เก็บภาพสกรีนช็อตของการสไลซ์ หมายเลขล็อตเครื่องจักร หมายเลขล็อตวัสดุ พารามิเตอร์สำคัญ ภาพถ่ายระหว่างกระบวนการ และข้อมูลการตรวจสอบ คุณค่าของสิ่งเหล่านี้ไม่ได้มีแค่การระบุความรับผิด แต่คือการทำให้การปรับปรุงการออกแบบรอบถัดไปมีหลักฐานรองรับ ตัวอย่างเช่น การเพิ่มความหนาผนังเฉพาะจุดจาก 1.0 มม. เป็น 1.5 มม. การควบคุมมุมยื่นค้างไม่เกิน 45° และการเพิ่มครีบเสริมด้านหลังแผ่นผิวกว้าง มักจะได้ผลมากกว่าการเปลี่ยนเครื่องจักรอย่างเดียว
สาม ใช้การผลิตตามต้องการเพื่อลดสินค้าคงคลังและความสูญเปล่าจากการขนส่งระยะไกล
แนวทางที่นำไปใช้ได้จริงควรประกอบด้วยกระบวนการ บทบาท และเกณฑ์การรับมอบ ในด้านกระบวนการสามารถใช้วิธีหกขั้นตอน ได้แก่ ประเมินความต้องการ ตรวจสอบการออกแบบเพื่อการผลิตแบบเติมแต่ง DFAM ทบทวนกระบวนการ ทดลองผลิต ยืนยันก่อนผลิตจริง และทบทวนหลังส่งมอบ ในด้านบทบาท ควรให้ฝ่ายออกแบบ กระบวนการ ผลิต คุณภาพ และผู้จัดการโครงการเข้าร่วมในจุดสำคัญร่วมกัน ส่วนด้านการรับมอบ นอกจากมิติขนาดแล้ว ควรบันทึกระดับความสวยงาม การทดสอบประกอบ การยืนยันความแข็งแรง สภาพบรรจุภัณฑ์ และข้อคิดเห็นจากลูกค้า
สำหรับโครงการปริมาณน้อยถึงปานกลาง แนะนำให้ใช้การควบคุมแบบแบ่งระดับ ระดับ A คือชิ้นส่วนด้านความปลอดภัยหรือชิ้นส่วนสำคัญต่อการประกอบ ต้องตรวจชิ้นแรกและตรวจขนาดสำคัญทุกจุด ระดับ B คือชิ้นงานยืนยันการใช้งาน ใช้การสุ่มตรวจร่วมกับการทดสอบประกอบ ระดับ C คือชิ้นงานโชว์หรือชิ้นงานเพื่อการนำเสนอ เน้นควบคุมพื้นผิวและความสม่ำเสมอของสี เมื่อแบ่งระดับแล้ว การลงทรัพยากรจะชัดเจนขึ้น และลูกค้าจะเข้าใจขอบเขตระหว่างต้นทุนกับคุณภาพได้ง่ายขึ้น
สี่ สร้างตัวชี้วัดการผลิตสีเขียวที่วัดผลได้
สิ่งที่มักถูกมองข้ามระหว่างการนำไปใช้คือกลไกการทบทวน เมื่อจบแต่ละโครงการ ควรบันทึกชั่วโมงทำงานจริง จำนวนครั้งที่ล้มเหลว สาเหตุการแก้ไขงาน จุดที่ลูกค้าขอปรับ และพารามิเตอร์สุดท้าย เพื่อเปลี่ยนประสบการณ์การส่งมอบครั้งเดียวให้เป็นสินทรัพย์ขององค์กร สำหรับอุตสาหกรรมที่ทำซ้ำบ่อย เช่น อุปกรณ์ช่วยทางการแพทย์ ฟิกซ์เจอร์ยานยนต์ โครงเครื่องใช้ไฟฟ้าผู้บริโภค และชิ้นงานต้นแบบด้านอากาศยาน ข้อมูลจากการทบทวนสามารถสร้างเป็นคลังวัสดุ คลังพารามิเตอร์ รายการความเสี่ยง และแม่แบบการเสนอราคา
ขณะเดียวกันต้องหลีกเลี่ยงการนิยามการพิมพ์ 3 มิติอย่างง่าย ๆ ว่าเป็นการทำชิ้นงานให้เร็วเท่านั้น คุณค่าหลักของมันคือการย่นระยะเวลาการยืนยัน ลดเกณฑ์ความยากของการผลิตโครงสร้างซับซ้อน และเชื่อมโยงข้อมูลด้านการออกแบบ การผลิต การตรวจสอบ และการส่งมอบเข้าด้วยกัน เมื่อองค์กรนำสิ่งแวดล้อมและความยั่งยืนของการพิมพ์ 3 มิติมาไว้ในกระบวนการมาตรฐาน การพิมพ์ 3 มิติจึงจะยกระดับจากเครื่องมือทำต้นแบบไปสู่ขีดความสามารถการผลิตดิจิทัลที่มั่นคง
สรุป
คุณค่าของความยั่งยืนอยู่ที่การปรับต้นทุน ประสิทธิภาพ และผลกระทบต่อสิ่งแวดล้อมให้ดีขึ้นพร้อมกัน สำหรับผู้ปฏิบัติงานในอุตสาหกรรม ความสามารถแข่งขันที่แท้จริงไม่ใช่การมีเครื่องจักรชนิดใดชนิดหนึ่ง แต่คือความสามารถในการตัดสินใจอย่างรวดเร็ว ดำเนินงานอย่างมั่นคง และสะสมประสบการณ์อย่างต่อเนื่องภายใต้ความต้องการที่ซับซ้อน lantu3D จะยังคงมุ่งเน้นการประเมินการออกแบบ กระบวนการวัสดุ การบริหารการผลิต และการยืนยันการส่งมอบ เพื่อสนับสนุนลูกค้าแบบครบวงจรตั้งแต่แบบร่างไปจนถึงชิ้นงานจริง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง