
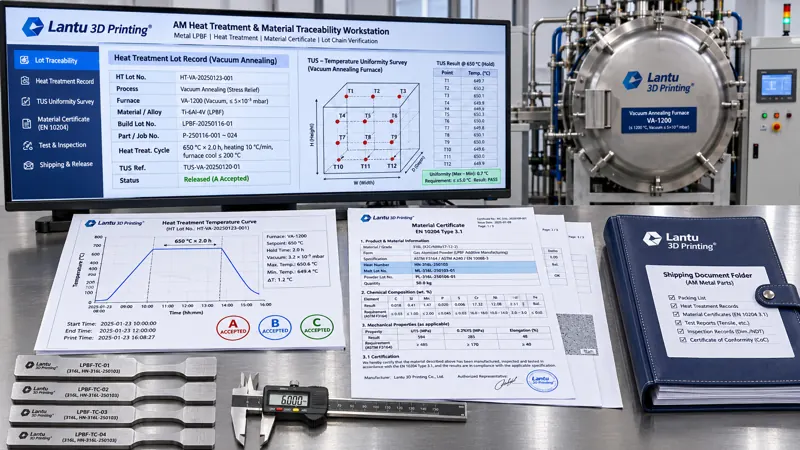
บทนำ: ใบรับรองครบ แต่ยังอธิบายไม่ได้ว่า “เตาล็อตนี้” คืออะไร
เมื่อส่งมอบชิ้นงานพิมพ์โลหะ 3 มิติ ลูกค้ามักได้รับเอกสารชุดใหญ่ ได้แก่ ใบรับรองคุณภาพผง บันทึกพารามิเตอร์การพิมพ์ รายงานการอบชุบ และใบตรวจสอบผลิตภัณฑ์สำเร็จรูป เอกสารแต่ละฉบับอาจผ่านเกณฑ์เมื่อพิจารณาแยกกัน แต่เมื่อนำมารวมกันกลับมักตอบคำถามหนึ่งไม่ได้ว่า ชิ้นส่วนรองรับ Ti6Al4V ที่อยู่ในมือนี้ ผ่านการอบคลายความเครียดในเตาเครื่องใด ล็อตใด และภายใต้กราฟอุณหภูมิใด ระหว่างหมายเลขหลอมของผงและรายงานตรวจสอบขั้นสุดท้าย มีห่วงโซ่หลักฐานที่ตรวจสอบย้อนกลับได้ทีละขั้นหรือไม่ Blueprint3D มองกระบวนการตั้งแต่แบบ/การออกแบบจนถึงการส่งมอบชิ้นงานจริงเป็นห่วงโซ่การจัดการตลอดวงจรชีวิตเดียวกัน และบันทึกล็อตเตาอบชุบความร้อนกับห่วงโซ่ใบรับรองวัสดุคือจุดขาดที่มักถูกปกปิดด้วยคำว่า “เอกสารครบถ้วน” มากที่สุด บทความนี้เสนอวิธีการเชิงวิศวกรรมที่กำหนดได้ถึงระดับฟิลด์ ค่าเกณฑ์ และเงื่อนไขการปล่อยผ่าน
1. กำหนดวัตถุให้ชัดเจนก่อน: การเชื่อมโยงสามชั้นของล็อตเตา ล็อตการผลิต และห่วงโซ่ใบรับรอง
ข้อผิดพลาดที่พบบ่อยคือการนำ “ล็อตผง” “build การพิมพ์” และ “ล็อตเตาอบชุบ” มาใช้เป็นหมายเลขเดียวกัน ทั้งสามต้องมีรหัสแยกจากกัน แล้วเชื่อมโยงด้วยตารางแมปปิงหนึ่งชุด: หมายเลขล็อตผง (รวมหมายเลขหลอม Heat No. รายงานการกระจายขนาดอนุภาค และปริมาณออกซิเจน) → หมายเลข build (หมายเลขเครื่อง เวอร์ชันชุดพารามิเตอร์ และแผนผังพิกัดการจัดวางในห้องพิมพ์) → หมายเลขล็อตอบชุบ (หมายเลขเตา วันที่บรรจุเตา ระยะเวลาที่ TUS ยังมีผล และแผนผังตำแหน่งการบรรจุ) ล็อตเตาหนึ่งล็อตสามารถบรรจุหลาย build ได้ แต่ชิ้นส่วนจาก build เดียวกันต้องไม่ถูกแยกไปคนละล็อตเตา หากจำเป็นต้องแยกเนื่องจากกำลังการผลิต ต้องบันทึก “หนึ่ง build สองล็อตเตา” ในตารางแมปปิง และตัดสินความสอดคล้องของกราฟทั้งสองช่วงแยกกัน คีย์หลักที่แนะนำสำหรับตารางแมปปิงคือ part_revision + build_id + heat_treat_lot เอกสารส่งมอบของชิ้นส่วนใด ๆ ต้องค้นย้อนกลับได้ด้วยสามฟิลด์นี้ ไม่ใช่อาศัยการค้นเอกสารด้วยมือ
ตัวอย่างทางวิศวกรรม: ชิ้นส่วนรองรับผนังบาง 24 ชิ้นพิมพ์ในห้องพิมพ์สองรอบ (B-01/B-02) แล้วนำมาบรรจุรวมในเตาอบอ่อนสุญญากาศ HT-2026-083 โดยลงทะเบียนตำแหน่งบรรจุตามพิกัดถาด 3×4 หากระบุเพียงว่า “อบอ่อนแล้ว” จะไม่สามารถย้อนรอยได้ว่า B-01 และ B-02 สัมพันธ์กับช่วงกราฟแช่อุณหภูมิใดและเทอร์โมคัปเปิลตรวจติดตามตัวใด การแมปปิงสามชั้นมีเป้าหมายเพื่อขจัดข้อความคลุมเครือเช่นนี้
2. TUS ความสม่ำเสมอของอุณหภูมิเตา และ SAT ความแม่นยำของระบบ: พิสูจน์ก่อนว่าเตาเชื่อถือได้
แม้กราฟอุณหภูมิจะสมบูรณ์เพียงใด หากไม่ทราบความแตกต่างของอุณหภูมิระหว่างจุดต่าง ๆ ภายในเตา กราฟนั้นก็ไม่มีความหมาย โดยอ้างอิงแนวคิดของ AMS 2750G / GB/T 9452 ให้แยกความน่าเชื่อถือของเตาออกเป็นการทดสอบอิสระสองรายการ: TUS (Temperature Uniformity Survey หรือการสำรวจความสม่ำเสมอของอุณหภูมิเตา) ใช้เทอร์โมคัปเปิลที่ผ่านการสอบเทียบ 9–15 ตัว ติดตั้งที่มุมต่าง ๆ และจุดศูนย์กลางของพื้นที่ให้ความร้อนใช้งาน แล้ววัดทั้งสภาวะเตาเปล่าและสภาวะมีโหลด ณ อุณหภูมิตั้งใช้งานทั่วไป เช่น 650 °C, 850 °C และ 1050 °C พร้อมบันทึกค่าคลาดเคลื่อนในสภาวะคงตัวของแต่ละจุด ส่วน SAT (System Accuracy Test หรือการทดสอบความแม่นยำของระบบ) ตรวจสอบความต่างของค่าที่อ่านได้ระหว่างเทอร์โมคัปเปิลควบคุม/บันทึกกับเทอร์โมคัปเปิลมาตรฐานอิสระ เกณฑ์ที่อาจกำหนดทางวิศวกรรมคือ TUS สำหรับเตาประเภท 3 ต้อง ≤ ±5 °C เตาประเภท 2 ต้อง ≤ ±3 °C และค่าคลาดเคลื่อน SAT ต้อง ≤ ±1.1 °C หรือ ±0.6% ของค่าที่อ่านได้ โดยใช้ค่าที่มากกว่า เทอร์โมคัปเปิลชนิด K ใช้สำหรับช่วงทั่วไป ≤1000 °C ส่วนอุณหภูมิสูงกว่านั้นให้เปลี่ยนเป็นชนิด N หรือ S และแต่ละตัวต้องมีหมายเลขใบรับรองการสอบเทียบและวันหมดอายุ
มีสามฟิลด์ที่มักตกหล่นมากที่สุด ได้แก่ ระยะเวลามีผลและช่วงอุณหภูมิที่ใช้ได้ของรายงาน TUS (การใช้งานนอกช่วงถือว่าใช้ไม่ได้) ขอบเขตเรขาคณิตของพื้นที่ให้ความร้อนใช้งาน (ห้ามบรรจุงานเกินขอบเขต) และการทำ SAT ใหม่หลังเปลี่ยนเทอร์โมคัปเปิล แนะนำให้กำหนด “หมายเลขใบรับรอง TUS + วันหมดอายุ + ช่วงอุณหภูมิที่ใช้ได้” เป็นฟิลด์บังคับในแบบฟอร์มบันทึกล็อตเตา และให้ระบบสกัดกั้นล็อตเตาที่หมดอายุโดยอัตโนมัติตามวันที่
3. หมายเลขล็อตเตาและพารามิเตอร์บันทึก: ให้ชิ้นงานทุกชิ้นย้อนกลับถึงกราฟหนึ่งเส้นได้
บันทึกล็อตเตาไม่ใช่เพียงข้อความว่า “อุณหภูมิถึงค่าที่ตั้งไว้” แต่เป็นชุดข้อมูลกระบวนการที่มีเวลาประทับ ได้แก่ อัตราการเพิ่มอุณหภูมิ (เช่น ≤5 °C/min เพื่อยับยั้งการบิดงอของชิ้นงานผนังบาง) ค่าอุณหภูมิแช่ที่ตั้งและขีดจำกัดบน/ล่างที่วัดได้จริง (เช่น 800 °C ±5 °C แช่ 120 min) เวลาเริ่มและสิ้นสุดการแช่ วิธีการทำเย็น (ปล่อยเย็นในเตาจนถึง ≤200 °C ก่อนนำออก หรือทำเย็นเร็วด้วยอาร์กอน) บรรยากาศในเตาและปริมาณออกซิเจน/ระดับสุญญากาศ (เช่น สุญญากาศ ≤5×10⁻³ Pa ออกซิเจน ≤100 ppm) น้ำหนักรวมที่บรรจุและหมายเลขฟิกซ์เจอร์ รวมถึงช่วงเวลาการเก็บตัวอย่างข้อมูล (แนะนำ ≤60 s และ ≤10 s สำหรับช่วงสำคัญ) ไฟล์กราฟต้องเก็บจุดข้อมูลดิบ ไม่ใช่เก็บเพียงภาพหน้าจอ และต้องคำนวณแฮชไฟล์ (sha256) พร้อมบันทึกเวอร์ชันของเครื่องบันทึก เพื่อป้องกันการสร้างกราฟย้อนหลัง
กฎการตัดสินต้องเขียนให้ดำเนินการได้ในสามสถานะ A/B/C: สถานะ A = จุดเก็บตัวอย่างทั้งหมดอยู่ภายในแถบค่าที่ตั้ง เวลาการแช่ไม่น้อยกว่าขีดจำกัดล่าง และ TUS/SAT ยังมีผล สามารถปล่อยผ่านได้โดยตรง; สถานะ B = มีจุดเดียวเกินขีดจำกัดเป็นเวลาสั้น ๆ แต่ไม่เกิน ±2 °C และคงอยู่ <3 min ต้องแนบคำอธิบายความเบี่ยงเบนและทดสอบซ้ำสมบัติเชิงกลของชิ้นทดสอบร่วมเตาก่อนจึงจะอนุโลมได้; สถานะ C = เวลาแช่ไม่เพียงพอ เกินขีดจำกัดเกินค่าเกณฑ์ หรือบันทึกขาดช่วงเนื่องจากการหยุดชะงัก ให้ตัดสินล็อตเตานั้นว่าไม่เป็นไปตามข้อกำหนด แยกกักชิ้นส่วนและเริ่มกระบวนการ MRB โดยห้ามปล่อยผ่านเองด้วยการ “แช่เพิ่มอีกช่วงหนึ่ง” ประเด็นสำคัญคือ คุณค่าของบันทึกกระบวนการอยู่ที่บุคคลที่สามสามารถคำนวณตรวจสอบซ้ำตามเกณฑ์เดียวกันได้ ไม่ใช่เพื่อพิสูจน์เพียงว่า “เราได้ดำเนินการแล้ว”
4. ฟิลด์ของใบรับรองวัสดุและระดับหลักฐาน: ตรวจสอบ EN 10204 3.1 ถึง 3.2 อย่างไร
ใบรับรองฝั่งผงและฝั่งผลิตภัณฑ์สำเร็จรูปมักถูกนำมาใช้ปะปนกัน ใบรับรองคุณภาพผงควรระบุหมายเลขหลอม องค์ประกอบทางเคมี (ค่าที่วัดได้จริงของแต่ละธาตุ ไม่ใช่เพียงคำว่า “เป็นไปตามข้อกำหนด”) การกระจายขนาดอนุภาค D10/D50/D90 อัตราการไหลแบบ Hall ความหนาแน่นปรากฏ ปริมาณออกซิเจน/ไนโตรเจน/ไฮโดรเจน และหมายเลขล็อต ส่วนใบรับรองวัสดุของผลิตภัณฑ์สำเร็จรูปต้องแบ่งระดับตาม EN 10204 3.1 (คำรับรองโดยอิสระของผู้ผลิต พร้อมค่าที่วัดได้จริงและลายเซ็นของผู้แทนที่ได้รับอนุญาต) หรือ 3.2 (มีการตรวจสอบและลงนามร่วมโดยบุคคลที่สาม) ในการตรวจสอบ ให้ยืนยันห้ารายการ: หมายเลขใบรับรองและหมายเลขล็อตสอดคล้องกับตารางแมปปิงหรือไม่ ผู้ออกใบรับรองอยู่ในขอบเขตการรับรองหรือไม่ ค่าที่วัดได้จริงอยู่ในช่วงที่ข้อตกลงทางเทคนิคกำหนดหรือไม่ มีการระบุมาตรฐานวิธีทดสอบหรือไม่ เช่น GB/T 228.1 สำหรับแรงดึง GB/T 231.1 สำหรับความแข็งบริเนลล์ หรือ ASTM E8/E8M และเวอร์ชันกับวันที่ออกใบรับรองอยู่หลังล็อตเตาที่เกี่ยวข้องหรือไม่
เกณฑ์ที่ใช้งานได้จริงคือ ค่าสมบัติเชิงกลที่วัดได้จริงในใบรับรองต้องย้อนกลับได้ถึงชิ้นทดสอบร่วมเตาจากล็อตเตาเดียวกัน หรือชิ้นงานตัวอย่างจากล็อตเดียวกัน หากใบรับรองมีเพียง “ค่าทั่วไป” โดยไม่มีการผูกกับหมายเลขล็อตเตา จะใช้ได้เพียงเป็นข้อมูลอ้างอิงในการเลือกวัสดุ ไม่สามารถใช้เป็นหลักฐานปล่อยผ่านล็อตนั้นได้ ควรระบุล่วงหน้าในข้อตกลงทางเทคนิคว่า “ต้องจัดส่งใบรับรอง 3.1 ที่ผูกกับ heat_treat_lot” เพื่อหลีกเลี่ยงการพบเมื่อต้องส่งมอบว่าลูกค้าต้องการ 3.2 แต่กระบวนการไม่ได้สำรองการเป็นพยานจากบุคคลที่สามไว้
5. การผูกค่าที่วัดได้จริงกับล็อตเตา: ป้องกันไม่ให้ใบรับรอง 3.1 กลายเป็น “ค่าทั่วไป”
จุดที่ห่วงโซ่ใบรับรองบิดเบือนง่ายที่สุด คือการนำค่าทั่วไปจากคู่มือวัสดุมาใช้แทนค่าที่วัดได้จริงของล็อตนั้น ในการตรวจสอบต้องยึดกฎตายตัวข้อหนึ่ง: ค่า Rm, Rp0.2, A% และค่าความแข็งที่วัดได้จริงบนใบรับรอง 3.1 ต้องมีหมายเลขล็อตเตาและหมายเลขชิ้นทดสอบกำกับ และต้องย้อนกลับได้ถึงบันทึกดิบของชิ้นทดสอบร่วมเตาในล็อตเดียวกันหรือชิ้นงานตัวอย่างจากล็อตเดียวกัน เอกสารที่ระบุเพียง “เป็นไปตาม GB/T 3620.1” แต่ไม่มีค่าตัวเลขและไม่มีการผูกกับหมายเลขล็อตเตา ใช้ได้เฉพาะเพื่อการเลือกวัสดุ ไม่สามารถใช้เพื่อการปล่อยผ่านได้ ควรกำหนดการยืนยันห้ารายการให้เป็นแบบตรวจสอบมาตรฐาน ได้แก่ ความสอดคล้องของหมายเลขใบรับรอง-หมายเลขล็อต ผู้ออกใบรับรองและผู้แทนที่ได้รับอนุญาต ช่วงค่าที่วัดได้จริง มาตรฐานวิธีทดสอบ (GB/T 228.1, ASTM E8/E8M, GB/T 231.1) และวันที่ออกใบรับรองต้องอยู่หลังล็อตเตาที่เกี่ยวข้อง
เกณฑ์ความสอดคล้องควรถูกตรึงไว้ในข้อตกลงทางเทคนิค ไม่ใช่นำมาต่อรองขณะส่งมอบ ตัวอย่างเช่น สภาวะอบอ่อนของ Ti6Al4V: Rm ≥ 895 MPa, Rp0.2 ≥ 825 MPa, A ≥ 8% (เป็นเพียงตัวอย่าง ให้ยึดมาตรฐานที่ใช้บังคับ) พร้อมระบุว่าค่าที่อยู่บริเวณขีดจำกัดจะใช้กฎอนุรักษ์นิยมตาม ISO 14253-1 หรือการทดสอบซ้ำอย่างไร หากค่าที่วัดรายการใดไม่ผ่าน วัตถุที่ต้องดำเนินการคือล็อตเตาทั้งล็อต ไม่ใช่ชิ้นเดียว: ให้ระงับชิ้นส่วนทั้งหมดที่แมปกับล็อตเตานั้น ขยายการตรวจสอบไปยังล็อตเตาที่อยู่ติดกันและล็อตผงเดียวกัน แล้วส่งให้ MRB ตัดสิน คุณค่าของตารางแมปปิงล็อตเตา ณ จุดนี้ คือเปลี่ยน “ขอบเขตการตรวจสอบเพิ่มเติม” จากการคาดเดาตามประสบการณ์ให้เป็นรายการที่ค้นหาได้
6. ชุดเอกสารส่งมอบและด่านอนุมัติ: ลูกค้าตรวจสอบอะไรได้บ้าง
แนะนำให้กำหนดชุดเอกสารส่งมอบเป็นหกรายการตายตัว: ① ตารางแมปปิงสามชั้น (รวมแผนผังการจัดวาง build และแผนผังตำแหน่งบรรจุเตา); ② ใบรับรอง TUS/SAT และวันมีผล; ③ ชุดจุดข้อมูลดิบของกราฟอุณหภูมิล็อตเตา + แฮช + ใบตัดสิน A/B/C; ④ ใบรับรองคุณภาพผงและใบรับรองวัสดุผลิตภัณฑ์สำเร็จรูป (ระบุระดับ 3.1/3.2 อย่างชัดเจน); ⑤ รายงานตรวจสอบชิ้นทดสอบร่วมเตา (รวมทิศทางการเก็บตัวอย่าง มาตรฐานวิธีทดสอบ และความไม่แน่นอน); ⑥ รายการปล่อยผ่านระดับชิ้นส่วน (หมายเลขซีเรียล ↔ หมายเลขข้างต้นแบบหนึ่งต่อหนึ่ง) หากขาดรายการใดรายการหนึ่ง ด่านอนุมัติ D1–D4 ต้องไม่อนุมัติ: D1 หมายเลขครบถ้วน, D2 กราฟอยู่สถานะ A, D3 เวอร์ชันใบรับรองและค่าที่วัดได้จริงครบวงจร, D4 เกณฑ์การตรวจสอบเป็นไปตามข้อตกลงทางเทคนิค
บันทึกต้องเก็บร่องรอยตามหลัก ALCOA+: ระบุผู้รับผิดชอบได้ (ผู้ปฏิบัติงาน/ผู้ทบทวน) อ่านง่าย เกิดขึ้นพร้อมเวลา (เวลาประทับมาจากเครื่องบันทึก ไม่ใช่บันทึกย้อนหลัง) เป็นข้อมูลต้นฉบับ ถูกต้อง ครบถ้วน สอดคล้อง คงอยู่ และเข้าถึงได้ สำหรับชุดเอกสารอิเล็กทรอนิกส์ แนะนำให้สร้างไฟล์รายการและคำนวณแฮชรวม เพื่อให้ลูกค้าตรวจสอบได้ด้วยแฮชเดียวกันว่าไฟล์ไม่ได้ถูกแทนที่ สิ่งที่ส่งมอบจึงไม่ใช่แค่ชิ้นส่วน แต่เป็นชุดหลักฐานที่ตรวจสอบอิสระได้ตั้งแต่หมายเลขหลอมของผงจนถึงการปล่อยผ่านผลิตภัณฑ์สำเร็จรูป
7. รูปแบบความล้มเหลวที่พบบ่อยและรายการตรวจสอบ
ปัญหาที่เกิดบ่อยสามารถสรุปเป็นหกข้อ พร้อมการตรวจสอบสำหรับแต่ละข้อ: รหัสขาดตอน (ตรวจว่าตารางแมปปิงมีชิ้นส่วนใดไม่มีหมายเลขล็อตเตาหรือไม่); TUS หมดอายุหรือใช้นอกช่วงอุณหภูมิ (เปรียบเทียบวันมีผลกับอุณหภูมิที่ตั้ง); กราฟเป็นภาพหน้าจอโดยไม่มีจุดข้อมูลดิบ (ตรวจไฟล์เก็บตัวอย่างและแฮช); ใช้ค่าทั่วไปในใบรับรองแทนค่าที่วัดได้จริง (ตรวจว่ามีการผูกกับหมายเลขล็อตเตาหรือไม่); ไม่ได้ลงทะเบียนทิศทางการเก็บตัวอย่างของชิ้นทดสอบร่วมเตา (ตรวจฉลากชิ้นทดสอบและฟิลด์ในรายงาน); build หนึ่งชุดข้ามสองล็อตเตาแต่ไม่มีการตัดสินแยกช่วง (ตรวจว่าตารางแมปปิงแยกแถวหรือไม่) แนะนำให้สุ่มเลือกล็อตที่ส่งมอบแล้ว 3 ล็อตทุกไตรมาส ทำการฝึกย้อนตรวจ “จากหมายเลขซีเรียลไปยังชุดเอกสารหกรายการ” อัตราการผ่านการย้อนตรวจในครั้งเดียวควร ≥95% รายการที่ไม่ผ่านต้องเข้าสู่ CAPA ไม่ใช่เพียงจัดทำเอกสารชี้แจงเพิ่มเติมแล้วจบเรื่อง
สรุป
บันทึกล็อตเตาอบชุบความร้อนและห่วงโซ่ใบรับรองวัสดุ โดยสาระสำคัญไม่ใช่งานเอกสาร แต่เป็นงานวิศวกรรมที่แปลงความสามารถของกระบวนการให้เป็นฟิลด์ที่ตรวจสอบได้: การแมปปิงสามชั้นตอบคำถามว่า “อยู่เตาใด” TUS/SAT ตอบว่า “เตาเชื่อถือได้หรือไม่” กราฟและการตัดสิน A/B/C ตอบว่า “กระบวนการอยู่ภายใต้การควบคุมหรือไม่” ใบรับรอง 3.1/3.2 และชิ้นทดสอบร่วมเตาตอบว่า “ผลลัพธ์มีหลักฐานรองรับอย่างไร” และชุดเอกสารหกรายการกับด่าน D1–D4 ตอบว่า “ลูกค้าตรวจสอบอิสระได้หรือไม่” สำหรับแพลตฟอร์มที่มุ่งเน้นการส่งมอบจากแบบสู่ชิ้นงานจริง ห่วงโซ่นี้ทำให้การอบชุบทุกครั้งเปลี่ยนจาก “ผ่านการอบแล้ว” เป็น “มีหลักฐานยืนยัน” และสร้างฐานอ้างอิงเดียวกันสำหรับการสอบย้อนกลับคุณภาพ การพิจารณาข้อเรียกร้อง และการปรับปรุงกระบวนการในอนาคต
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง