
Введение: инновации в материалах меняют границы металлического аддитивного производства
Металлическая 3D-печать уже прошла путь от «можно ли вообще сформировать деталь» к этапу «проектирование под требуемые свойства». В аэрокосмической отрасли, медицине, энергетическом машиностроении и производстве прецизионных пресс-форм уже недостаточно просто знать, можно ли напечатать деталь: все большее значение имеют прочность материала, усталостная долговечность, коррозионная стойкость, окно термообработки и стабильность от партии к партии. Для сервисных платформ выбор материала — это не строка в закупочной ведомости, а сквозное инженерное решение, охватывающее проектирование, процесс, контроль и поставку. В проектах lantu3D при оценке обычно сводят в одну таблицу марку материала, нагрузки на деталь, требования к постобработке и сроки поставки, чтобы не сравнивать материалы только по цене за килограмм.
1. Ti6Al4V по-прежнему остается основным материалом, но окно параметров стало точнее
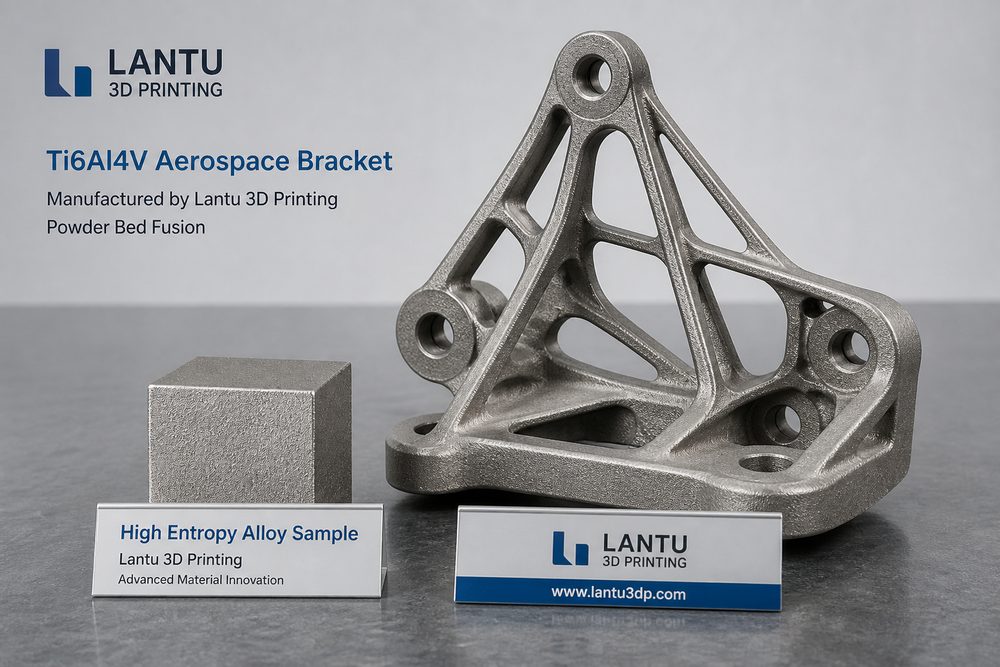
Ti6Al4V благодаря высокой удельной прочности, хорошей коррозионной стойкости и высокой технологической зрелости по-прежнему является одним из самых широко используемых материалов в металлопечати SLM. Типичная толщина слоя может составлять 30–60 мкм, а мощность лазера, скорость сканирования и коэффициент перекрытия необходимо подбирать заново с учетом размера пятна оборудования, гранулометрии порошка и толщины стенок детали. Для тонкостенных кронштейнов слишком высокая плотность энергии может привести к локальному перегреву и деформации; для толстостенных несущих деталей недостаток энергии, наоборот, легко вызывает пористость из-за непровара. На практике обычно требуется сформировать «пакет параметров» на основе плотности контрольных образцов, металлографических шлифов, образцов на растяжение и повторного контроля размеров после термообработки, а не просто использовать параметры по умолчанию оборудования.
2. Ценность алюминиевых сплавов и нержавеющей стали — в соответствии сценарию применения
AlSi10Mg подходит для легких конструкций, теплоотводящих элементов и деталей беспилотников, однако склонность к горячим трещинам, проектирование опор и снятие напряжений термообработкой необходимо учитывать заранее. Нержавеющая сталь 316L, в свою очередь, подходит для коррозионно-стойких приспособлений, деталей для работы с жидкостями и малосерийных функциональных компонентов; ключевыми моментами контроля качества здесь являются шероховатость поверхности и удаление порошка из внутренних каналов. При одинаковой цене печати алюминиевый сплав может снизить массу сборки, а нержавеющая сталь — уменьшить затраты на обслуживание, поэтому в смету необходимо включать последующую мехобработку, термообработку, пескоструйную обработку, базовые поверхности под обработку и расходы на измерения и испытания.
3. Высокоэнтропийные сплавы и материалы с градиентом свойств открывают новые возможности
Высокоэнтропийные сплавы, никелевые жаропрочные сплавы и функционально-градиентные материалы становятся новыми точками роста в исследованиях и разработках. Их преимущество заключается не в том, что они «дороже и современнее», а в возможности обеспечить высокотемпературные свойства, износостойкость, коррозионную стойкость или локально настраиваемые характеристики. При этом сложности также очевидны: однородность порошка, контроль содержания кислорода, остаточные напряжения, чувствительность к трещинообразованию и отсутствие стандартов. Для выхода на промышленное применение рекомендуется начинать с малогабаритных тестовых образцов, матриц режимов обработки и испытаний в условиях эксплуатации, постепенно переходя к функциональным прототипам и малосерийным поставкам.
4. Выбор материала должен входить в управление жизненным циклом
Инженерный выбор материала как минимум должен отвечать на пять вопросов: какие нагрузки воспринимает деталь, каковы рабочая температура и среда, требуется ли мехобработка сопрягаемых поверхностей, нужен ли неразрушающий контроль и какова цена отказа. lantu3D делает особый акцент на управлении жизненным циклом от чертежа до готового изделия: на раннем этапе — оптимизация конструкции по DFAM, на среднем — контроль формирования детали с помощью пакета параметров, на финальном — обеспечение поставки за счет термообработки, протоколов контроля и записей прослеживаемости.
Заключение
В будущем инновации в материалах для металлической 3D-печати будут проявляться не только в росте числа новых марок, но и в способности согласованно работать с материалом, конструкцией, процессом и контролем. Выбирая Ti6Al4V, алюминиевый сплав, нержавеющую сталь или новые сплавы, предприятия должны опираться на сценарий применения и подтвержденные результаты испытаний, выстраивая повторно используемую базу материалов и технологические регламенты, чтобы превращать инновации в материалах в стабильную способность к поставкам.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.