
Введение: порог от «можно напечатать» к «можно передать заказчику»
В проектах 3D-печати клиенты чаще всего в первую очередь обращают внимание на скорость изготовления и стоимость материала, однако решающий этап, влияющий на качество поставки, обычно наступает уже после завершения печати. Удаление поддержек, очистка от порошка, окончательное отверждение, термообработка, шлифовка, пескоструйная обработка, окраска, нанесение покрытия и повторный контроль размеров вместе определяют, пригодна ли деталь для демонстрации, сборки или мелкосерийного использования. В lantu3D постобработка рассматривается как ключевая операция на пути от цифровой модели к физической поставке, а не как простая «косметическая» доработка.
Например, если SLA-фотополимерная деталь недоотверждена, тонкостенная конструкция может продолжать усадку еще в течение недели после печати; если SLS-нейлоновая деталь очищена от порошка не полностью, в отверстиях и зонах защелок останутся частицы, мешающие сборке; если у металлической детали, изготовленной по технологии SLM, нестабильна кривая термообработки, внутренние остаточные напряжения могут привести к смещению базовых поверхностей при последующей мехобработке. Для образцов с требованиями к сборке план постобработки должен быть учтен уже на этапе расчета стоимости и проектного ревью, а не откладываться на момент после печати.
1. Область применения основных технологий постобработки
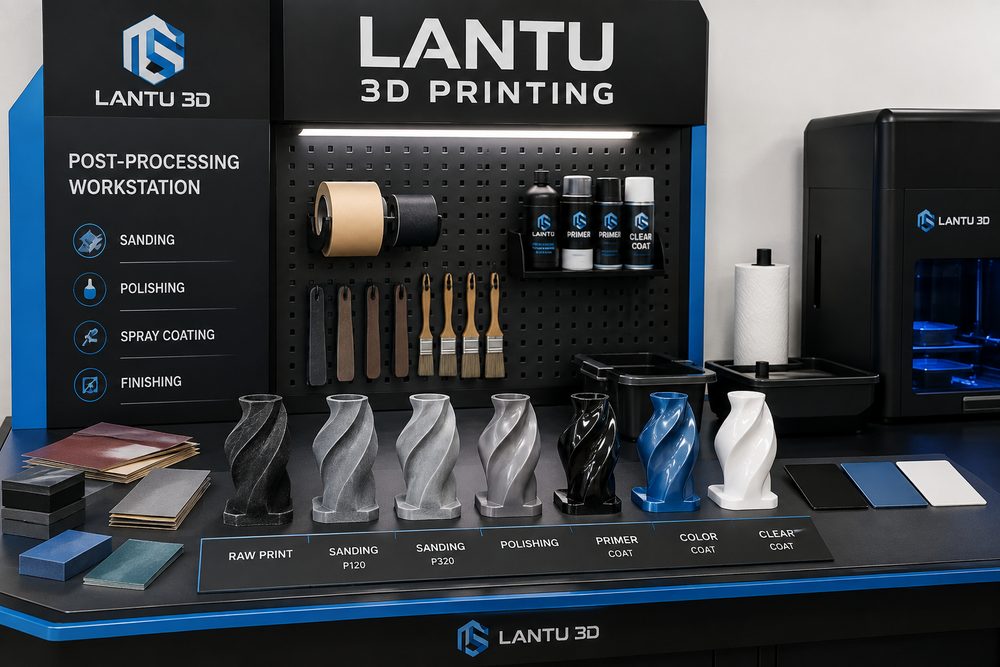
Для деталей, напечатанных по SLA и DLP, обычно требуются промывка спиртом, вторичное УФ-отверждение, удаление следов поддержек и финишная окраска поверхности. Для прозрачных изделий дополнительно могут понадобиться поэтапная шлифовка наждачной бумагой, лакирование или полировка. Для SLS-нейлона типичный процесс включает охлаждение, удаление порошка, пескоструйную обработку, окрашивание и пропитку; если деталь используется для функциональной проверки, необходимо особенно тщательно контролировать диаметр отверстий, упругость защелок и зоны установки резьбовых вставок. У деталей, изготовленных FDM-печатью, выраженная слоистость часто требует грубой шлифовки, шпаклевания, грунтования и окраски для улучшения внешнего вида, но на посадочных поверхностях с высокой точностью следует избегать толстых покрытий.
Постобработка металлических деталей ближе к инженерному производственному процессу и обычно включает снятие поддержек, термообработку, электроэрозионную резку, чистовую обработку на CNC-станке, пескоструйную или дробеструйную обработку, анодирование или пассивацию. Например, для титанового сплава Ti6Al4V температура термообработки, время выдержки и способ охлаждения влияют на стабильность структуры; для несущих элементов следует хранить ключевые данные по партиям и отчеты испытаний. Постобработка разных материалов не должна быть избыточной: чрезмерная шлифовка способна повредить тонкие стенки, а слишком толстое покрытие — нарушить посадочные зазоры.
2. Как постобработка влияет на проектирование в обратном направлении
Постобработка занимает пространство, изменяет состояние поверхности и вызывает размерные изменения, поэтому на этапе проектирования необходимо закладывать технологические припуски. Для внешних деталей, подлежащих окраске, в зоне защелок, осей вращения и монтажных пазов следует оставлять зазор 0,1–0,3 мм; для плоскостей, которые будут шлифоваться, не стоит делать критически тонкими элементы позиционирования; для внутренних полостей, из которых необходимо удалять порошок, нужно предусматривать достаточные дренажные отверстия и избегать длинных глухих каналов. Для прозрачных изделий точки поддержки по возможности следует размещать вне основной видимой зоны, поскольку полировка не всегда позволяет полностью убрать глубокие следы от поддержек.
В lantu3D при проверке модели риски постобработки обычно делят на три категории: риск внешнего вида, риск сборки и риск прочности. К рискам внешнего вида относят равномерность окраски, разницу оттенков и видимость слоистости; к рискам сборки — толщину покрытия, остатки порошка и положение закладных элементов; к рискам прочности — термообработку, повреждения при снятии поддержек и поверхностные микротрещины. Обсуждение этих вопросов до утверждения модели помогает избежать повторных итераций и повторной печати.
3. Практические методы управления технологией
Во-первых, следует внедрить технологическую карту на уровне образца, в которой фиксируются материал, толщина слоя, ориентация печати, этапы постобработки, ключевые параметры и результаты контроля. Во-вторых, для критических размеров нужно применять трехточечный контроль: прогноз до печати, измерение до постобработки и повторное измерение после нее, чтобы не ограничиваться только итоговым результатом и не терять источник отклонения. В-третьих, для внешних деталей стоит изготавливать небольшие образцы цвета или текстуры, сначала подтверждая приемлемый стандарт у клиента, а затем переходить к окраске всей детали. В-четвертых, для серийных изделий необходимо делать подтверждение первого изделия, особенно если речь идет об окраске, нанесении покрытия и термообработке по партиям.
В коммуникации по поставке важно заранее различать «деталь в исходном цвете печати», «деталь с базовой шлифовкой», «выставочный вариант с окраской» и «инженерная деталь с мехобработкой». Каждый уровень соответствует своей стоимости, срокам и критериям приемки. Если клиенту нужна только проверка конструкции, избыточная финишная обработка повышает ненужные затраты; если же изделие готовится для выставки или тендера, качество поверхности, цвет и тактильное ощущение напрямую влияют на профессиональный имидж.
4. Контроль качества и предупреждение рисков
После завершения постобработки необходимо проводить три группы проверок: визуальную, размерную и функциональную. Визуальный контроль включает оценку цветовых отклонений, частиц, потеков, царапин и остаточных следов поддержек; размерный контроль — проверку критических отверстий, монтажных плоскостей, толщины защелок и базовых поверхностей; функциональная проверка — тесты на вставку, вращение, нагрузку, герметичность или монтаж. Для деталей, рассчитанных на длительную эксплуатацию, также следует учитывать изменения, вызванные температурой и влажностью, ультрафиолетом, химической средой и многократным нагружением.
К типичным рискам относятся: хрупкость фотополимерной детали из-за чрезмерного отверждения, незначительное изменение размеров у нейлоновой детали после окрашивания, концентрация напряжений в местах снятия поддержек на металлической детали, а также перекрытие мелкого текста или фактуры слоем краски. Эффективный подход состоит не в обещании «полного отсутствия риска», а в том, чтобы переносить риски на более ранний этап — в проектное и технологическое ревью — и снижать неопределенность через проверяемые операции.
Заключение
Именно постобработка определяет, сможет ли 3D-печатное изделие стать не просто напечатанной деталью, а полноценной поставкой. Для lantu3D постобработка — это не отдельная операция, а часть жизненного цикла, связывающая проектное ревью, выбор материала, параметры печати, контроль качества и приемку заказчиком. Только если постобработка заранее включена в план, можно надежно сбалансировать стоимость, сроки, внешний вид и функциональность.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.