
Введение: при выборе материала для функциональных деталей нельзя смотреть только на название материала
В проектах 3D-печати многие неудачи связаны не с тем, что модель невозможно напечатать, а с тем, что материал был выбран слишком рано. Внешне приемлемый образец, если при сборке, термостойкости, нагрузке или длительной эксплуатации появляется деформация, растрескивание или влагопоглощение и набухание, всё равно приведёт к переделке. Компания lantu3D, беря на себя проекты от разработки до физической поставки, обычно сначала разбивает требования на пять групп показателей: механические свойства, условия окружающей среды, размерную стабильность, требования к поверхности и объём поставки, и только затем определяет материал и технологию, а не делает простой выбор между «смолой, нейлоном и металлом».
Например, для одинакового корпуса демонстрационный образец может в первую очередь печататься из фотополимерной смолы SLA, чтобы получить более гладкую поверхность и короткий срок изготовления; для проверки сборки больше подойдёт SLS PA12, поскольку у него более стабильны вязкость, ударная стойкость и близкие к изотропным свойства; если же деталь должна выдерживать постоянную нагрузку или высокую температуру, потребуется дополнительно оценить нейлон с стекловолокном, термостойкую смолу или вариант с печатью металлом. Ценность инноваций в материалах не в погоне за новыми названиями, а в том, чтобы превращать возможности материала в проверяемый, поставляемый и повторно заказываемый инженерный результат.
I. Сначала определите сценарий применения, затем сформируйте пул кандидатов материалов
Первый шаг при выборе материала — определить реальные условия эксплуатации. К распространённым параметрам относятся диапазон рабочей температуры, постоянная нагрузка, кратковременный удар, контактирующая среда, способ сборки, поверхностное трение, класс огнестойкости и цвет внешнего вида. Если заказчик описывает задачу лишь словами «высокая прочность», «долговечный» или «как литая деталь», инженеру необходимо уточнять дальше: каково направление нагрузки, будет ли винтовая стойка многократно разбираться и собираться, есть ли контакт с маслами или спиртом, нужно ли удерживать допуск в пределах ±0,2 мм, используется ли изделие однократно для демонстрации или рассчитано на длительную работу.
Пул кандидатных материалов можно формировать по технологии. Смолы SLA подходят для корпусных деталей, прозрачных элементов и моделей с мелкой детализацией; типичная толщина слоя составляет 0,05–0,1 мм, поверхность получается очень тонкой, но ударную вязкость и стойкость к погодным условиям нужно оценивать особенно внимательно. SLS PA12 подходит для сложных конструкций, малых серий функциональных деталей и защёлок; типичная толщина слоя 0,1–0,15 мм, а порошковая поддержка облегчает реализацию сложных внутренних полостей. Детали, изготовленные по технологии MJF, показывают стабильную повторяемость в серии и хорошую детализацию. Печать металлом SLM подходит для высокопрочных, термостойких или облегчённых конструкций, но при этом необходимо учитывать удаление поддержек, термообработку, базирование для механической обработки и стоимость контроля.
II. Используйте испытательные образцы вместо субъективных оценок
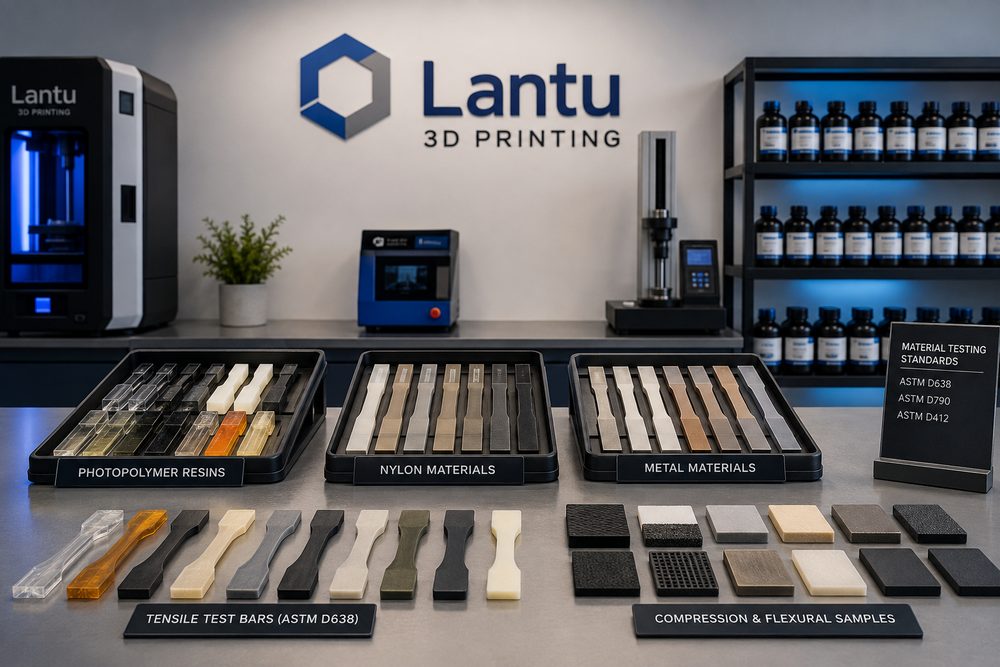
Инновации в материалах обязательно должны подтверждаться проверкой. Для функциональных деталей рекомендуется до запуска производства изготавливать стандартные образцы и образцы с репрезентативной геометрией. Стандартные образцы могут соответствовать требованиям к испытаниям на растяжение, изгиб, удар или термическую деформацию, а репрезентативные детали включают тонкостенные элементы, защёлки, резьбы, отверстия, консольные балки, посадочные поверхности и другие реальные признаки изделия. Только сочетание этих двух типов образцов позволяет избежать ситуации, когда «в таблице характеристик всё отлично, а на практике деталь неудобна в работе».
При проверке необходимо фиксировать ориентацию печати, толщину слоя, расположение на платформе, способ постобработки и результаты испытаний. Например, для нейлоновой детали, если защёлка многократно изгибается в направлении Z, межслойное сцепление и ориентация размещения сильно влияют на ресурс. Если деталь используется во влажной среде, заранее нужно оценить и изменение размеров после влагопоглощения. Для смоляных деталей чрезмерная вторичная полимеризация может повысить твёрдость, но снизить вязкость, а недостаточная полимеризация способна привести к липкой поверхности или нестабильности долгосрочных свойств. Поэтому в отчёте о проверке не стоит писать только «соответствует требованиям» — нужно указывать условия процесса, чтобы их можно было отследить.
III. Материал и конструкцию нужно оптимизировать синхронно
Многие проблемы с материалом можно снизить за счёт конструктивной проработки. Тонкостенная деталь не станет надёжной только потому, что выбран «более прочный материал»; правильно подобранная толщина стенки, скругления, рёбра жёсткости и путь передачи нагрузки часто работают лучше. Обычно для демонстрационных деталей можно начинать с толщины стенки 1,0–1,5 мм, а для функциональных нейлоновых деталей ключевые зоны нагрузки часто рекомендуется делать не тоньше 2,0 мм. Для винтовых стоек нужно добавлять скругления у основания и внешние рёбра жёсткости, чтобы избежать концентрации напряжений; для длинных деталей следует учитывать направление коробления и стратегию поддержек, а при необходимости разделять изделие на части и собирать после печати.
lantu3D делает акцент на согласованном управлении «от чертежа к поставке», то есть до расчёта цены и запуска производства материал, процесс, изменения конструкции и метод контроля проходят единый обзор. Если заказчик настаивает на определённом материале, инженерная команда также обозначает границы риска: например, прозрачная смола подходит для демонстрации и проверки внешнего вида/оптики, но не должна напрямую приравниваться к долгосрочной ударной стойкости литого ПК. Если заранее вынести риски на стадию проектного обзора, это обычно экономит больше времени, чем переделка готовой детали.
IV. Послепечатная обработка и контроль определяют итоговое качество поставки
Свойства материала не заканчиваются на моменте завершения печати. Нейлоновые детали SLS требуют удаления порошка, пескоструйной обработки, окрашивания или пропитки; шероховатость поверхности и пористость влияют и на внешний вид, и на сложность очистки. Смоляные детали SLA требуют промывки, вторичной полимеризации, шлифовки и окраски; чрезмерная шлифовка может изменить размеры. Металлические детали часто нуждаются в удалении поддержек, термообработке, пескоструйной обработке, финишной обработке на станке с ЧПУ и контроле на координатно-измерительной машине. Если маршрут постобработки не учитывать на этапе выбора материала, расчёт цены и сроков поставки будет неточным.
Контроль тоже должен соответствовать назначению изделия. Для внешних деталей в первую очередь проверяют поверхность, разницу в цвете и ощущение при сборке; для функциональных деталей — ключевые размеры, резьбы, отверстия, плоскостность и зоны нагрузки; для металлических изделий могут дополнительно потребоваться измерение плотности, твёрдости, неразрушающий контроль или сертификаты на материал. Для повторных заказов рекомендуется вести записи по первому образцу и таблицу трассируемости партии, включая номер партии материала, оборудование, параметры процесса, исполнителя постобработки и результаты контроля, чтобы непрерывно улучшать процесс.
Итог: суть инноваций в материалах — поставка, которую можно проверить
Инновации в материалах для 3D-печати — это не простая замена названия материала, а построение замкнутого цикла между сценарием применения, материалом, технологией, конструкцией, постобработкой и контролем. При выборе поставщика услуг 3D-печати компаниям стоит обращать внимание на то, может ли он предложить план проверки, границы рисков и стандарт поставки. Ценность lantu3D в том, что компания связывает раннюю идею, инженерную разработку и физическую поставку, переводя выбор материала из области опыта в область данных, процессов и инженерных решений с трассируемостью.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.