
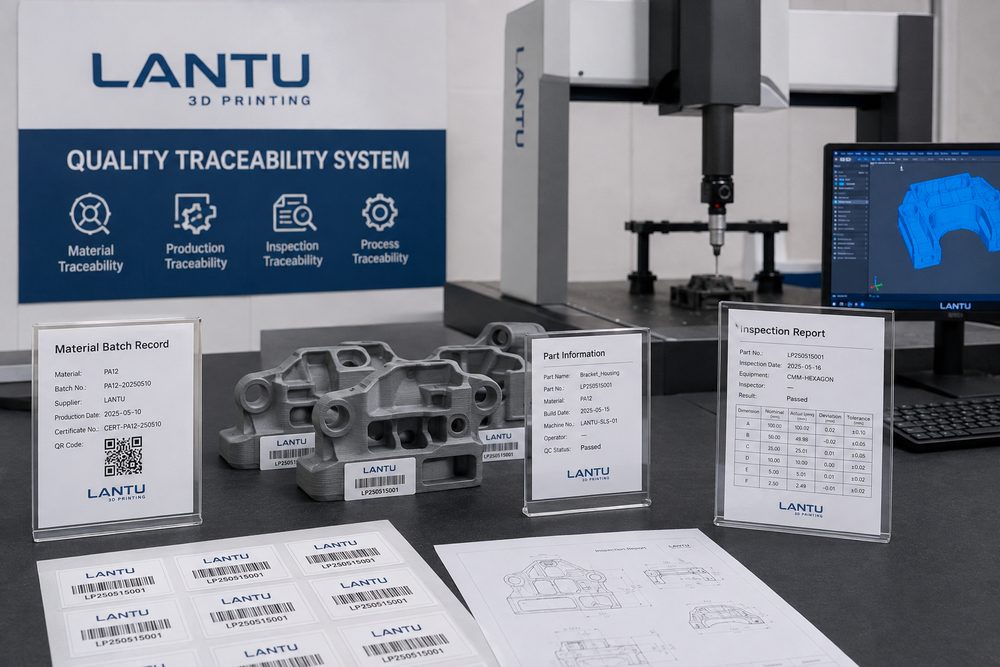
Введение: прослеживаемость качества — основа доверия при инженерной поставке
На раннем этапе изготовления образцов заказчики обычно больше обращают внимание на скорость и внешний вид; но когда 3D-печать начинает использоваться для функциональной валидации, мелкосерийного производства или конечной поставки, прослеживаемость качества становится обязательной базовой компетенцией. Клиенту важно не только знать, что деталь изготовлена, но и понимать, какой материал использовался, на каком оборудовании выполнялась печать, какие параметры были заданы, какая постобработка проведена, каковы результаты контроля и как были обработаны отклонения. Без записей о прослеживаемости после возникновения проблемы остаётся лишь полагаться на предположения, а быстро найти причину становится трудно.
Позиционирование Blueprints 3D — это не просто печатное производство, а платформа управления жизненным циклом и реализации, которая ведёт проект от чертежа до физической поставки. Ценность прослеживаемости качества заключается в том, чтобы сохранять цепочку доказательств по каждой детали — от файла, материала и технологии до контроля и логистики, делая поставку прозрачнее и разбор инцидентов эффективнее.
1. Объект прослеживаемости: отслеживать нужно не только клиента, но и заказ, и деталь
Система прослеживаемости качества должна как минимум охватывать четыре уровня: заказ, модель, партию и отдельную деталь. На уровне заказа фиксируются требования клиента, срок поставки, версия и требования к качеству; на уровне модели — версия файла, история изменений, ключевые размеры и технологические примечания; на уровне партии — партия материала, оборудование, время печати и постобработка; на уровне отдельной детали — номер, результаты контроля, позиция упаковки и данные отгрузки.
Для демонстрационных изделий или обычных прототипов обычно достаточно прослеживать до уровня партии; для функциональных деталей, сборочных узлов или дорогостоящих компонентов рекомендуется присваивать номер каждой единице. Номер может быть в виде QR-кода, этикетки или позиции в упаковочном листе — не обязательно наносить его непосредственно на поверхность детали. Главное, чтобы при возникновении проблемы можно было проверить, есть ли аналогичный риск у других изделий из той же партии.
2. Учёт материалов: номер партии важнее, чем просто название материала
Недостаточно указать только «PA12 нейлон» или «фотополимерная смола». Прослеживаемость материала должна включать поставщика, номер партии, дату поступления, дату вскрытия, условия хранения и остаточный объём. Для порошковых материалов следует также фиксировать соотношение свежего и регенерированного порошка; для смол — срок использования после вскрытия, состояние фильтрации и риск загрязнения. Для металлических порошков требуется ещё более строгий учёт: диапазон размера частиц, сертификаты состава и число повторных использований.
Например, если у детали SLS из нейлона растёт хрупкость, без записи о партии порошка и доле регенерированного материала трудно понять, вызвана ли проблема недостаточной толщиной стенки, отклонением температуры печати или старением порошка. Если же в записи указано, что доля регенерированного порошка была высокой, а срок хранения — длительным, инженерная команда сможет быстрее сузить круг причин и скорректировать стратегию использования порошка в следующей партии.
3. Параметры процесса: фиксируйте ключевые переменные, позволяющие воспроизвести результат
Для разных технологий приоритеты прослеживаемости различаются. Для SLA следует фиксировать тип смолы, толщину слоя, настройки экспозиции, ориентацию модели, стратегию поддержек, время промывки и параметры вторичной полимеризации; для SLS — партию порошка, толщину слоя, положение в рабочем объёме, температуру предварительного нагрева, время охлаждения и способ удаления порошка; для FDM — температуру сопла, температуру стола, высоту слоя, степень заполнения, ориентацию печати и состояние сушки материала; для SLM — мощность лазера, скорость сканирования, толщину распределяемого слоя порошка, защитную атмосферу, термообработку и параметры проволочной или электроэрозионной резки.
В журнал прослеживаемости не нужно переносить все внутренние параметры машины, но необходимо сохранять ключевые переменные, достаточные для воспроизведения и объяснения результата. Для повторных заказов одного и того же изделия рекомендуется закреплять отработанные настройки в виде технологического шаблона, а далее фиксировать только отличия от шаблона. Это снижает нагрузку на учёт и одновременно предотвращает потерю важного опыта.
4. Прослеживаемость постобработки: многие проблемы возникают уже после печати
Проблемы качества 3D-печати не всегда связаны с самим процессом печати. Удаление поддержек, очистка от порошка, шлифование, пескоструйная обработка, окраска, покраска, гальваника, термообработка и установка закладных элементов могут изменить размеры, поверхность или прочность. Поэтому прослеживаемость постобработки должна включать метод выполнения, ключевые параметры, используемые расходные материалы, время обработки и отклонения.
Например, если прозрачная SLA-деталь недостаточно промыта, на этапе последующего отверждения поверхность может стать липкой или помутнеть; если кривая термообработки металлической детали нестабильна, это может повлиять на снятие остаточных напряжений; если время окрашивания нейлона слишком велико, возможны небольшие изменения размеров. Рассматривать постобработку как отдельный этап контроля качества, а не как «прочие операции после печати», — важный шаг к стабильной поставке.
5. Протоколы контроля: превращаем вывод о годности в проверяемое доказательство
Записи контроля должны включать проверяемые параметры, инструмент, стандарт, результат и решение о годности. Часто используются штангенциркуль, калибры-скобы, резьбовые калибры, высотомеры, координатно-измерительные машины, приборы для оценки шероховатости и сборочные приспособления. Для обычных конструкционных деталей можно фиксировать ключевые размеры и уровень внешнего вида; для высокоточных изделий следует сохранять измерительные отчёты; для функциональных деталей необходимо также записывать результаты сборки или испытаний под нагрузкой.
Для критических размеров рекомендуется вести таблицу: номинал, верхний предел, нижний предел, фактическое значение и итоговая оценка. Если у детали целевой диаметр отверстия составляет 6,00 мм, допустимый диапазон — 5,90–6,10 мм, а при выборочном контроле 10 изделий у 2 обнаружен размер 5,86 мм, выпуск не следует просто одобрять: нужно определить, требуется ли механическая доработка, перепечать или уведомление клиента о риске. Записи в виде доказательств делают решения по качеству более прозрачными.
6. Обработка отклонений: система прослеживаемости должна поддерживать корректирующие действия
Прослеживаемость качества нужна не для постфактумного поиска виновных, а для быстрого устранения причины. Запись об отклонении должна включать время обнаружения, этап, на котором проблема выявлена, количество затронутых изделий, временную меру, анализ причины и предупреждающие действия. Частые причины можно разделить на ошибки проектирования, материала, оборудования, параметров, постобработки и логистики. Для каждой группы должны быть предусмотрены соответствующие корректирующие действия.
Например, клиент пожаловался на слишком тугую сборку детали. После прослеживания выяснилось, что у партии диаметр отверстий был в среднем занижен, а ориентация печати привела к заметным следам поддержек внутри отверстия. Корректирующие меры могут включать изменение компенсации отверстий, смену ориентации, добавление операции последующего сверления или обновление конструкторского руководства. Если просто дослать новые детали, не обновив правила, следующая партия может снова оказаться с той же ошибкой.
7. Доказательства поставки: упаковка и логистика тоже входят в контур качества
Прослеживаемость поставки должна фиксировать способ упаковки, перечень изделий, фотографии, номер транспортной накладной и время отправки. Для деталей, склонных к деформации, царапинам или требующих высококачественной отделки, необходимо записывать амортизирующие материалы, способ разделения и маркировку ориентации. При повреждении во время перевозки установление ответственности часто зависит от фотографий перед отправкой и доказательств упаковки.
Особенно важны доказательства комплектации для мелких партий. Рекомендуется перед упаковкой фотографировать детали по номеру или по позиции на поддоне и указывать в упаковочном листе количество, версию и специальные примечания. Если клиент после получения обнаружит недостачу или смешение изделий, по этим записям можно быстро провести сверку, а не пересчитывать весь проект заново.
Заключение
Система прослеживаемости качества в 3D-печати должна охватывать заказ, модель, материалы, процесс, постобработку, контроль, отклонения и доказательства поставки. Её цель — не увеличивать объём бумажной работы, а обеспечить, чтобы каждая поставка имела доказательства, каждая проблема могла быть локализована, а каждый разбор результатов приводил к улучшениям. Blueprints 3D, опираясь на управление жизненным циклом, помогает клиентам превращать разрозненные производственные действия в прослеживаемую, повторно используемую и постоянно улучшаемую систему инженерной поставки.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.